INGEGNERIA DEL PLC

Blog

Casa

Blog

  • Programmazione dei PLC WAGO serie 750: una guida passo passo per i nuovi utenti.
    Programmazione dei PLC WAGO serie 750: una guida passo passo per i nuovi utenti. Jul 13, 2026
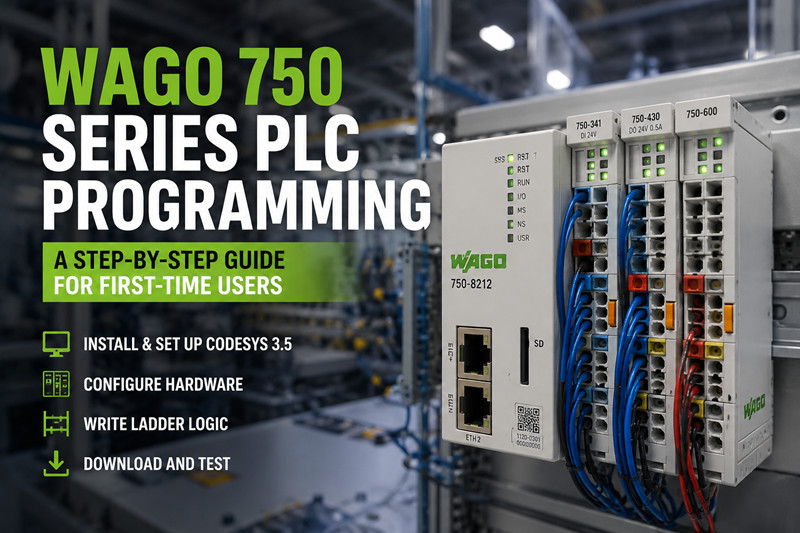
    Di cosa hai bisogno Hardware· Controller WAGO 750-8212 PFC200 (doppia porta Ethernet, Cortex-A8 da 1 GHz, 512 MB di RAM)· Modulo di ingresso digitale a 4 canali WAGO 750-341 (24 V CC sink/source)· Modulo di uscita digitale a 4 canali WAGO 750-430 (24 V CC, 0,5 A per canale)· Modulo terminale WAGO 750-600 (terminazione bus obbligatoria: il sistema non si alimenterà senza di essa)· Alimentazione a 24 V CC (alimentazione di Classe 2 per installazioni conformi a UL)· Cavo Ethernet, Cat5e passante· PC Windows (CODESYS non funziona su Linux o macOS)Software· CODESYS 3.5 SP19 o versioni successive (scaricabile dal CODESYS Store o dal sito web di WAGO)· WAGOAddOn per CODESYS (file di descrizione del dispositivo per tutti i controller della serie 750)· Per la programmazione iniziale è sufficiente una licenza CODESYS gratuita. Per le implementazioni in produzione è necessaria una licenza runtime (da 150 a 350 dollari USA a seconda del livello di funzionalità).Alimentazione: Il modello 750-8212 accetta 24 V CC (20,4–28,8 V CC). Per installazioni a 120 V CA/60 Hz, utilizzare l'alimentatore per guida DIN WAGO 787-1622. Per installazioni a 230 V CA/50 Hz, è compatibile il modello WAGO 787-1661. Entrambi sono certificati CE e UL 508. Passaggio 1: Installare CODESYS 3.5 1. Scarica CODESYS 3.5 SP19 dal CODESYS Store o dal portale WAGO.2. Eseguire il programma di installazione come amministratore. Accettare tutte le impostazioni predefinite.3. Scarica e installa il pacchetto WAGOAddOn per CODESYS. Questo caricherà le descrizioni dei dispositivi per i controller 750-8212, 750-8202, 750-810 e tutti i controller precedenti.4. Avvia CODESYS. Vai su Strumenti → Archivio dispositivi e verifica che WAGO PFC200 750-8212 sia presente nell'elenco. In caso contrario, riavvia CODESYS ed esegui nuovamente il programma di installazione dell'AddOn.Problema comune: i file di descrizione dei dispositivi sono specifici del Service Pack. L'installazione di AddOn per SP16 su CODESYS SP19 non visualizza alcun dispositivo nell'elenco. Assicurati che la versione di AddOn corrisponda esattamente al Service Pack di CODESYS in uso.---Passaggio 2: Creare un nuovo progetto 5. Fai clic su File → Nuovo progetto.6. Seleziona Progetto Standard.7. Assegna al progetto il nome `WAGO_Motor_Start_Stop`. Scegli una cartella di salvataggio facile da ricordare.8. Nel menu a tendina Dispositivo, selezionare WAGO PFC200 (750-8212). In PLC_PRG in, selezionare Diagramma a logica ladder (LD).9. Fare clic su OK.L'area di lavoro si apre con l'albero dei dispositivi sulla sinistra che mostra il controller e un POU denominato PLC_PRG.---Passaggio 3: Configurare il controller 750 Nell'elenco dei dispositivi, fai clic con il pulsante destro del mouse su WAGO PFC200 (750-8212) e seleziona Aggiungi dispositivo.· Aggiungere un modulo di ingresso digitale WAGO 750-341 (indirizzo bus 1).· Aggiungere un modulo di uscita digitale WAGO 750-430 (indirizzo bus 2).· Aggiungere un modulo terminale WAGO 750-600 all'estremità del bus (simula correttamente il bus fisico nel software).Indirizzamento Ethernet vs. fieldbus: Il 750-8212 utilizza Ethernet per la programmazione per impostazione predefinita. Se si integra in una rete PROFIBUS, è necessario un coupler separato (ad esempio, il 750-375) e configurarne l'indirizzo nella scheda Configurazione Fieldbus, non nelle impostazioni Ethernet. Gli utenti alle prime armi spesso confondono l'indirizzo IP di programmazione con l'indirizzo della stazione fieldbus. Si trovano in menu diversi.Indirizzo IP: Fai doppio clic sul nodo controller, vai alla scheda Ethernet e assegna un indirizzo IP statico, ad esempio 192.168.1.10 con maschera 255.255.255.0. Annota questo indirizzo sull'involucro del controller. Ti servirà per ogni download.Verifica del firmware: Aprire la scheda Informazioni sul nodo del controller. CODESYS 3.5 SP19 richiede il firmware v21 o successivo sul 750-8212. I controller forniti con la versione v18 o v19 necessitano di un aggiornamento tramite lo strumento di aggiornamento del firmware WAGO (scaricabile separatamente) prima del primo download del programma. Un'incompatibilità del firmware causa un errore silenzioso: il download viene completato, il controller si riavvia e il vecchio programma rimane in memoria.---Passaggio 4: Scrivere un programma semplice — Avvio/Arresto del motore con interblocchi Scrivi un circuito standard di controllo motore a tre fili: l'equivalente, in un PLC, della pressione di un pulsante per far accadere qualcosa.Aprire PLC_PRG. Dichiarare le seguenti variabili nel riquadro superiore:`PROGRAMMA PLC_PRGVARStart_PB : BOOL; (* Pulsante di avvio — NO, 24 VDC *)Stop_PB : BOOL; (* Pulsante di arresto — NC, 24 VDC *)Motor_Run : BOOL; (* Uscita del contattore del motore *)Sovraccarico: BOOL; (* Relè di sovraccarico termico — NC *)END_VAR`Mappatura delle variabili agli I/O: fare doppio clic su WAGO 750-341 nell'albero dei dispositivi. Mappare Start_PB a %IX1.0 (canale 0), Stop_PB a %IX1.1, Overload a %IX1.2. Quindi fare doppio clic su WAGO 750-430 e mappare Motor_Run a %QX2.0. In alternativa, utilizzare la tabella di mappatura I/O PLC_PRG per un'interfaccia a discesa.Logica a contatti in CODESYS:Trascina i contatti e le bobine dalla Casella degli strumenti sul piolo. Costruisci due pioli.Riga 1 (sigillatura):`Avviare il motore PB----| |----------------------( )----Motor_Run----| |----(ramo parallelo a Start_PB)`Riga 2 (arresto e sovraccarico in serie):`Arresto_PB Sovraccarico Motore_in funzione----|/|----------|/|-----------( )----`Fai clic con il pulsante destro del mouse sui contatti per passare dallo stato normalmente aperto (| |) a quello normalmente chiuso (|/|). Aggiungi un ramo parallelo facendo clic con il pulsante destro del mouse sotto il contatto Start_PB e selezionando Aggiungi ramo.La logica è la seguente: premendo Start_PB si attiva Motor_Run. Motor_Run si autoalimenta tramite il proprio contatto normalmente aperto (NO). Premendo Stop_PB o facendo scattare la protezione da sovraccarico si interrompe il circuito e Motor_Run si disattiva. Questo schema a tre fili si traduce direttamente nel cablaggio fisico dell'avviatore motore: è possibile testare il PLC con un contattore reale senza modificare il codice.---Passaggio 5: Scarica e testa 10. Collega il 750-8212 al tuo PC tramite il cavo Ethernet.11. Accendere il controller. I LED RUN e I/O lampeggiano durante l'avvio. Attendere che il LED RUN rimanga acceso fisso (circa 30 secondi).12. In CODESYS, fai clic su Online → Accedi (oppure premi F11).13. Nella finestra di dialogo Seleziona percorso di rete, fai clic su Scansiona rete. Il controller verrà visualizzato come `WAGO PFC200 (750-8212) @ 192.168.1.10`. Selezionalo e fai clic su OK.14. Fai clic su Sì per scaricare l'applicazione.15. Il controller passa automaticamente in modalità RUN al termine del download.16. Passa a Online → Attiva/disattiva la visualizzazione dell'orologio (F9). I pioli della scala si illuminano di verde quando i contatti e le bobine sono attivi.Sequenza di test:· Cortocircuitare momentaneamente il pin 1 (Start_PB) a 24 VDC sul 750-341. `Start_PB` diventa verde nella visualizzazione di controllo e `Motor_Run` si attiva.· Cortocircuitare momentaneamente il pin 2 (Stop_PB) a 24 VDC. `Stop_PB` diventa verde e `Motor_Run` si disattiva.· Ripetere con il pin 3 (sovraccarico) per confermare che il blocco interbloccato tenga.Se Motor_Run non si attiva, verificare la polarità del cablaggio sul 750-430: le uscite sono configurabili come sink/source tramite il terminale comune.---Errori comuni nella configurazione di WAGO CODESYS 17. Incompatibilità del firmware. Si scarica il programma, CODESYS visualizza il messaggio "Applicazione scaricata correttamente", il controller si riavvia e non funziona nulla. Il firmware del 750-8212 è obsoleto rispetto a quello richiesto dal progetto. Verificare la scheda Informazioni confrontandola con la matrice di compatibilità del Service Pack di CODESYS. Aggiornare il firmware prima del primo download.18. Modulo terminale mancante. Senza il 750-600, il bus interno non si inizializza. Il LED I/O lampeggia in rosso. Montare il 750-600 all'estremità destra del gruppo su guida DIN.19. Errore di corrispondenza della sottorete. CODESYS esegue la scansione solo della sottorete locale. PC su 192.168.0.x, controller su 192.168.1.10: la scansione non rileva nulla. Far corrispondere le sottoreti o aggiungere un indirizzo IP secondario alla scheda di rete del PC.20. Mappatura I/O errata. Verificare che Start_PB sia mappato su %IX1.0 (750-341, canale 0) e non su %IX1.1. Un bit invertito legge il pulsante sbagliato. Utilizzare la scheda Mappatura I/O su ciascun nodo dell'accoppiatore bus.21. Licenza di prova scaduta. Il runtime CODESYS sul 750-8212 funziona in modalità di prova per 2 ore. Dopodiché, il controller smette di eseguire il codice utente. Acquistare una licenza runtime (da 250 a 350 dollari USA per il PFC200) e attivarla tramite il Gestore licenze CODESYS prima della messa in servizio.---Lista di controllo per i nuovi utenti · CODESYS 3.5 installato con la versione corrispondente dell'add-on WAGO· Aggiornamento del firmware del controller alla versione 21 o successiva.· Indirizzo IP statico assegnato e annotato· Modulo terminale 750-600 montato su guida DIN· Moduli I/O aggiunti nell'albero dei dispositivi nell'ordine corretto del bus· Variabili dichiarate e mappate agli indirizzi bus corretti· La logica ladder viene compilata senza errori (segno di spunta verde nel riquadro Messaggi).· PC e controller sulla stessa sottorete· Accesso effettuato con successo: triangolo verde nella barra di stato.· Test del pulsante superato: Avvio energizzato, Arresto disattivato, Sovraccarico mantenuto· Licenza runtime attivata o timer di prova rilevatoProssimi passi: Aggiungere moduli analogici (750-455, 750-456) per il feedback dei sensori. Configurare la seconda porta Ethernet sul 750-8212 per l'isolamento della rete dell'impianto. Configurare una dashboard WebVisu per il monitoraggio remoto. Implementare Modbus TCP master/slave per comunicare con un VFD.Per tutti i componenti della serie WAGO 750 (controllori, moduli I/O, alimentatori e accessori), consulta la disponibilità e i prezzi aggiornati su tztechio.com/plc. Disponiamo di hardware di automazione WAGO nuovo e ricondizionato certificato, con marchi CE e UL, pronto per la spedizione.--------------------------------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).
  • Che cos'è un PLC? Una guida completa per principianti ai controllori logici programmabili.
    Che cos'è un PLC? Una guida completa per principianti ai controllori logici programmabili. May 08, 2026
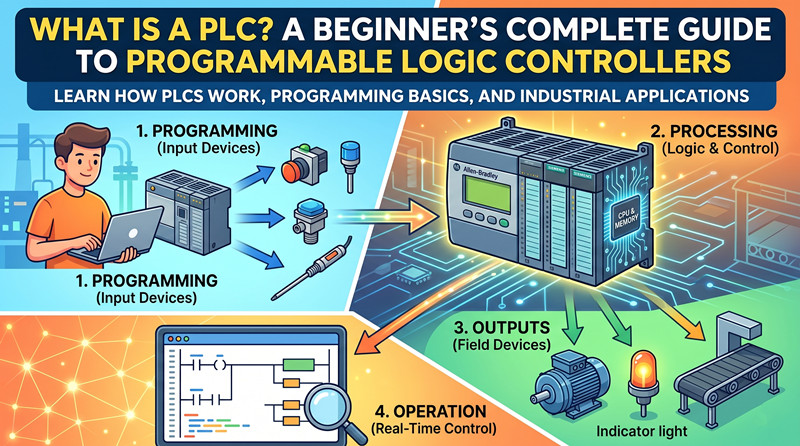
     IntroduzioneUn PLC (Controllore Logico Programmabile) è un computer digitale robusto, di livello industriale, progettato per automatizzare processi elettromeccanici in impianti di produzione, macchinari e infrastrutture. A differenza dei normali computer commerciali, i PLC sono costruiti per resistere a condizioni industriali difficili: temperature estreme, umidità, polvere, disturbi elettrici e vibrazioni.Il ruolo del PLC è semplice: legge gli input, prende decisioni in base alla logica programmata e controlla gli output. Si può pensare al PLC come al "cervello" di una macchina o di un processo: quando si preme un pulsante (input), il PLC decide cosa deve succedere (logica) e attiva un motore, una valvola o un indicatore (output).La storia: perché sono stati inventati i PLCPrima dei PLC, l'automazione industriale si basava su pannelli a relè: grandi armadi pieni di centinaia o migliaia di relè elettromeccanici, temporizzatori e contattori. I problemi includevano: la necessità di ricablare fisicamente ogni modifica (operazione che richiedeva giorni o settimane), l'usura meccanica che causava tempi di inattività, la difficoltà nella risoluzione dei problemi, l'ingombro eccessivo e l'assenza di funzionalità di raccolta dati.Nel 1968, la Bedford Associates (in seguito Modicon) sviluppò il primo PLC, il Modicon 084, per lo stabilimento di produzione di trasmissioni Hydra-Matic della General Motors. L'obiettivo era semplice: sostituire i pannelli a relè con un sistema elettronico programmabile che potesse essere riconfigurato rapidamente in caso di variazioni della produzione. Nel giro di un decennio, i PLC avevano in gran parte sostituito i pannelli a relè in tutto il mondo.Componenti hardware del PLC: componenti principali1. CPU (Unità di elaborazione centrale): Il "cervello" del PLC, un microprocessore che esegue il programma di controllo, effettua operazioni aritmetiche e logiche e gestisce la comunicazione. Le specifiche principali includono la dimensione della memoria, il tempo di scansione (ms), la capacità di I/O e le porte di comunicazione (Ethernet, USB, RS-232/RS-485).2. Alimentatore: converte la corrente alternata in ingresso (110 V/220 V CA) nelle tensioni continue richieste dalla CPU e dai moduli I/O (tipicamente 24 V CC). Considerazioni critiche: potenza nominale, ridondanza per le applicazioni critiche e intervallo di tensione in ingresso.3. Moduli di ingresso: collegano sensori e interruttori alla CPU del PLC, convertendo i segnali del mondo reale in dati digitali. Gli ingressi digitali (24 V CC) accettano pulsanti, finecorsa, sensori di prossimità e pressostati, rappresentando solo lo stato ON (1) o OFF (0). Gli ingressi analogici gestiscono sensori di temperatura (RTD, termocoppie), trasduttori di pressione, flussimetri e sensori di livello con segnali come 4-20 mA o 0-10 V.4. Moduli di uscita: Ricevono i comandi dalla CPU e controllano gli attuatori. Le uscite digitali (24 V CC, 120 V CA o relè) controllano elettrovalvole, contattori, avviatori motore, spie luminose e allarmi. Le uscite analogiche pilotano inverter (VFD), valvole proporzionali e servoazionamenti con segnali standard come 4-20 mA o 0-10 V.5. Rack/Backplane: l'infrastruttura fisica che raggruppa tutti i moduli PLC e fornisce il bus di comunicazione tra di essi.6. Interfacce di comunicazione: i PLC comunicano con HMI, altri PLC, azionamenti e reti di impianto tramite protocolli quali EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA e connessioni seriali (RS-232/RS-485).Come funziona un PLC? Il ciclo di scansioneLa CPU esegue il suo programma in un ciclo continuo e ripetitivo chiamato ciclo di scansione. Ogni ciclo completo è costituito da quattro fasi:Fase 1 – Lettura degli input: la CPU legge tutti gli stati dei moduli di input e li memorizza nella tabella delle immagini di input (in genere 1-10 ms).Fase 2 – Esecuzione del programma: La CPU esegue il programma utente un'istruzione alla volta, leggendo e scrivendo nelle tabelle di input/output delle immagini in memoria.Fase 3 – Scrittura degli output: Dopo l'esecuzione del programma, la CPU aggiorna simultaneamente tutti i moduli di output con i valori provenienti dalla tabella delle immagini di output.Fase 4 – Gestione interna: la CPU esegue attività interne, tra cui la comunicazione HMI/PLC, le funzioni temporizzate e la diagnostica.Il tempo di scansione tipico è di 5-20 ms per un programma di medie dimensioni; le applicazioni ad alta velocità possono richiedere 0,5-1 ms.Linguaggi di programmazione PLC: i cinque standard IEC 61131-31. Diagramma a scala (LD) – Il linguaggio più diffuso, soprattutto in Nord America. Progettato per assomigliare agli schemi dei relè elettrici, risulta intuitivo per gli elettricisti. Ideale per la logica discreta e il controllo sequenziale.2. Diagramma a blocchi funzionali (FBD) – Utilizza blocchi grafici con connessioni di input/output. Ogni blocco svolge una funzione specifica: cicli PID, operazioni aritmetiche, porte logiche, temporizzatori. Ideale per il controllo di processo e i cicli PID.3. Testo strutturato (ST) – Linguaggio di alto livello basato su testo, simile a Pascal o BASIC. Particolarmente efficace per l'elaborazione di dati complessi, l'elaborazione batch e le macchine a stati avanzate.4. Diagramma a funzioni sequenziali (SFC) – Linguaggio grafico per definire processi sequenziali: operazioni che si svolgono in fasi con azioni e transizioni controllate. Ideale per processi batch e macchine per l'imballaggio.5. Lista di istruzioni (IL) – Linguaggio di basso livello basato su testo, simile al linguaggio assembly. Compatto ed efficiente, ma meno leggibile. Ideale per routine semplici e compatte e per sistemi legacy.PLC vs. DCS vs. PC industrialePLC: Progettato per la produzione discreta (macchine singole, linee di assemblaggio). Tempi di scansione rapidi, hardware robusto. Scalabilità: da centinaia a migliaia di punti I/O.DCS (Distributed Control System): progettato per le industrie di processo continuo (petrolio e gas, chimica, produzione di energia). Altamente ridondante, strettamente integrato con le variabili di processo. Scala: da migliaia a centinaia di migliaia di punti I/O.PC industriale (IPC): progettato per l'elaborazione dati ad alta velocità, i sistemi di visione e gli algoritmi complessi. Basato su PC, esegue Windows o Linux e offre un'elevata potenza di calcolo.I confini tra PLC, DCS e IPC si sono notevolmente sfumati negli ultimi anni.Come scegliere il PLC giustoFase 1: Definire l'applicazione: singola macchina o sistema a livello di impianto, esigenze di controllo del movimento ad alta velocità, requisiti critici per la sicurezza, numero attuale e futuro di I/O.Fase 2: Valutare l'ecosistema del marchio: Allen Bradley domina nelle Americhe, Siemens in Europa/Asia, Mitsubishi in Giappone e nei mercati sensibili al costo, ABB per l'automazione di processo.Fase 3: Considerare i costi del software: l'hardware rappresenta spesso solo il 30-50% del costo totale di proprietà; le licenze software possono essere altrettanto costose (Allen Bradley Studio 5000: da 5.000 a 15.000 dollari e oltre).Fase 4: Verificare i requisiti di I/O: calcolare gli ingressi digitali, le uscite digitali e i segnali analogici necessari, aggiungendo un margine del 20% per future espansioni.Fase 5: Verificare i requisiti di comunicazione: connettività HMI, integrazione con la rete di impianto (MES/ERP), comunicazione con azionamenti/PLC e capacità di accesso remoto.I migliori marchi di PLC in sintesiAllen Bradley (Rockwell Automation)Prodotti di punta:ControlLogix, CompactLogix, MicroLogix, SLC 500Programmazione di software:Studio 5000 Logix DesignerComunicazione:EtherNet/IP, ControlNet, DeviceNet, ModbusSito web:www.rockwellautomation.comSiemensProdotti di punta:Simatic S7-1500, S7-1200, S7-300, S7-400Programmazione di software:Portale TIAComunicazione:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UASito web:www.siemens.comMitsubishi ElectricProdotti di punta:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FProgrammazione di software:GX Works3Comunicazione:CC-Link IE, Modbus TCP/IP, EtherNet/IPSito web:www.mitsubishielectric.comABBProdotti di punta:AC500, AC500-eco, AC700Programmazione di software:Generatore di automazioneComunicazione:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenSito web:new.abb.com/plcHoneywellProdotti di punta:ControlLogix (tramite Honeywell), Experion PKSProgrammazione di software:Studio ExperionComunicazione:EtherNet/IP, Modbus, OPC UASito web:www.honeywellprocess.comOmronProdotti di punta:NX1P2, NJ501, CP1H, CP1LProgrammazione di software:Sysmac Studio, Programmatore CXComunicazione:EtherNet/IP, Modbus TCP/IP, USBSito web: www.omron-ap.comQuesta guida ha scopo puramente informativo. Per indicazioni specifiche sull'applicazione, si prega di consultare un ingegnere dell'automazione qualificato o di contattare il team di vendita tecnica di TZ TECH. 
  • PADRONEGGIARE I FONDAMENTALI DELLA PRODUZIONE MODERNA: UNA GUIDA COMPLETA ALLA TECNOLOGIA PLC
    PADRONEGGIARE I FONDAMENTALI DELLA PRODUZIONE MODERNA: UNA GUIDA COMPLETA ALLA TECNOLOGIA PLC Apr 23, 2026
     Il panorama della produzione moderna è stato irrevocabilmente cambiato da un singolo dispositivo: il Controllore Logico Programmabile, o **PLC**. Che tu stia esplorando le basi dell'automazione industriale o cercando approfondimenti avanzati sull'integrazione dell'IIoT (Internet delle cose industriale), comprendere il **PLC** è fondamentale per orientarsi nel futuro della fabbrica. Questa guida approfondisce la meccanica, la programmazione e la risoluzione dei problemi di questi robusti computer industriali che mantengono il mondo’linee di assemblaggio in movimento. L'evoluzione: dai relè alla logica definita via software Prima dell'introduzione del **PLC** alla fine degli anni '60, il controllo industriale si basava su enormi gruppi di relè meccanici. Se un produttore voleva modificare una sequenza di produzione, i tecnici dovevano ricablare fisicamente migliaia di connessioni.—un processo che richiedeva molto tempo, era costoso e soggetto a errori umani.  La nascita del primo **PLC**, il Modicon 084, ha rivoluzionato il settore, consentendo la programmazione della logica tramite software anziché tramite cavi fisici. Oggi, leader mondiali come **Siemens**, **Allen-Bradley** (Rockwell Automation) e **Schneider Electric** hanno spinto questa tecnologia al limite, creando controllori che non sono semplici interruttori binari, ma potenti hub di dati in grado di eseguire calcoli complessi e comunicazioni ad alta velocità. Decodifica della programmazione PLC: i linguaggi dell'automazione Per molti che si avvicinano a questo settore, la **programmazione PLC** rappresenta l'aspetto più impegnativo ma al contempo più gratificante della tecnologia. Lo standard internazionale IEC 61131-3 definisce cinque linguaggi distinti, ciascuno adatto a compiti diversi nell'ambito dell'automazione industriale. 1. Logica a relè (LD): Il linguaggio più iconico, modellato sugli schemi dei relè elettrici. È il linguaggio di riferimento per i tecnici perché è altamente visivo e facile da monitorare in tempo reale.2. Testo Strutturato (ST): Un linguaggio di alto livello simile al Pascal o al C. Sta diventando sempre più popolare per algoritmi matematici complessi e per la gestione dei dati, ed è apprezzato da una nuova generazione di ingegneri che hanno familiarità con la programmazione IT tradizionale.3. Diagramma a blocchi funzionali (FBD): questo linguaggio grafico consente ai programmatori di "collegare" tra loro blocchi di codice pre-scritto. È ampiamente utilizzato nelle industrie di processo da marchi come **ABB** e **Honeywell**.4. Diagramma di funzione sequenziale (SFC): ideale per processi a fasi successive, come ad esempio una sequenza di miscelazione a lotti in un impianto alimentare.5. Lista di istruzioni (IL): uno stile di linguaggio assembly di basso livello, ora meno comune ma ancora presente nei sistemi legacy più vecchi. La rivoluzione dell'IIoT: connettere la produzione al piano superiore. La tendenza più significativa per il 2026 è la convergenza tra OT (Operational Technology) e IT (Information Technology). È qui che entra in gioco l'**IIoT**. I moderni sistemi **PLC** non sono più isolati. Grazie a protocolli come OPC UA e MQTT, un **PLC** può ora trasmettere dati sulle prestazioni in tempo reale direttamente a piattaforme cloud come AWS o Azure. Perché è importante? Per un imprenditore, significa "processo decisionale basato sui dati". Se un controller **Omron** o **Keyence** sulla linea rileva un leggero aumento della temperatura del motore o un ritardo di un millisecondo nel tempo di ciclo, questi dati vengono immediatamente analizzati dall'intelligenza artificiale nel cloud per prevedere un guasto prima che si verifichi. Questa transizione dalla manutenzione reattiva alla manutenzione predittiva è il segno distintivo dell'Industria 4.0. Risoluzione dei problemi dei PLC a livello professionale: un approccio sistematico Anche i sistemi più sofisticati possono presentare problemi. Una **risoluzione dei problemi del PLC** impeccabile è ciò che distingue un ingegnere esperto da un principiante. Quando una macchina si ferma, il **PLC** è il miglior strumento diagnostico a disposizione. - Diagnostica hardware: Iniziate sempre dal livello fisico. Controllate l'alimentatore e cercate le spie di "guasto" sulla CPU. Marche come **Mitsubishi** e **Delta** dispongono di indicatori LED intuitivi che possono individuare un modulo I/O guasto in pochi secondi.- Monitoraggio software: collegandosi online al controllore tramite software come TIA Portal o Studio 5000, è possibile visualizzare l'esecuzione della logica in tempo reale. Se un "ramo" non diventa verde, è possibile risalire all'origine dell'input, individuando un finecorsa difettoso o un filo interrotto.- Forzatura I/O: Questa è una tecnica potente ma pericolosa. È possibile "forzare" manualmente l'attivazione di un'uscita per testare una valvola o un motore. Tuttavia, i protocolli di sicurezza professionali per la **risoluzione dei problemi dei PLC** impongono di assicurarsi che nessun operatore si trovi vicino alle parti in movimento prima di procedere.  
  • OLTRE IL FIREWALL: PROTEGGERE LE RETI PLC NELL'ERA DELL'IIOT E DELL'EDGE COMPUTING
    OLTRE IL FIREWALL: PROTEGGERE LE RETI PLC NELL'ERA DELL'IIOT E DELL'EDGE COMPUTING Apr 16, 2026
    OLTRE IL FIREWALL: PROTEGGERE LE RETI PLC NELL'ERA DELL'IIOT E DELL'EDGE COMPUTINGL'automazione industriale sta subendo una trasformazione radicale. Quelle che un tempo erano "isole di automazione" isolate sono ora nodi di una rete globale. Mentre l'integrazione dell' Controllore logico programmabile (PLC)Sebbene l'analisi basata sul cloud abbia sbloccato livelli di efficienza senza precedenti, ha anche aperto le porte a sofisticate minacce informatiche. Per gli ingegneri moderni, Programmazione PLCNon si tratta più solo di logica e tempistica, ma di costruire architetture resilienti e sicure in grado di resistere al panorama in continua evoluzione dello spionaggio industriale e dei ransomware. Il passaggio dai sistemi isolati (air-gapped) ai sistemi iperconnessiPer decenni, la difesa principale per un PLCera il "gap d'aria", ovvero l'isolamento fisico del reparto di produzione da Internet. Tuttavia, l'ascesa di Automazione industrialeLa 4.0 ha reso l'intercapedine d'aria una reliquia del passato. Per sfruttare IIoT(Internet delle cose industriale) vantaggi, come il monitoraggio remoto e la manutenzione predittiva, controller di marchi come Siemens, Allen-Bradley, E Schneider ElectricDeve comunicare con i sistemi di pianificazione delle risorse aziendali (ERP) e con le dashboard cloud.Questa connettività crea "vettori di attacco". Una vulnerabilità in una workstation o una VPN configurata in modo errato possono consentire a un aggressore di raggiungere l'impianto. Una volta all'interno, possono modificare Programmazione PLCalterare i punti di riferimento o addirittura disabilitare i dispositivi di sicurezza, causando guasti catastrofici alle apparecchiature o tempi di inattività della produzione.Comprendere le vulnerabilità comuni dei PLCPer implementare in modo efficace Risoluzione dei problemi dei PLCe sicurezza, bisogna capire dove risiedono i punti deboli. La maggior parte dei protocolli industriali legacy, come Modbus TCP o le prime versioni di EtherNet/IP, sono stati progettati per le prestazioni, non per la sicurezza. Spesso mancano di crittografia e autenticazione, il che significa che qualsiasi dispositivo sulla rete può inviare comandi al PLC.Le principali vulnerabilità dei sistemi moderni includono:· Protocolli di comunicazione non sicuri:I dati inviati in "testo chiaro" possono essere intercettati o falsificati.· Firmware legacy:Molti controller sul campo utilizzano firmware obsoleto risalente a diversi anni fa, contenente vulnerabilità note.· Porte di ingegneria non protette:Porte utilizzate per Programmazione PLCe le diagnosi vengono spesso lasciate aperte e non monitorate. · Gestione debole delle credenziali:Password predefinite o account condivisi tra i membri del team di manutenzione.· Difesa in profondità: una strategia di sicurezza multilivelloLa sicurezza di una fabbrica richiede un approccio di "difesa a più livelli". Ciò significa affidarsi a più livelli di sicurezza, in modo che, se uno fallisce, gli altri siano pronti a neutralizzare la minaccia.1.Segmentazione e microsegmentazione della reteLa prima linea di difesa consiste nel separare la rete del sistema di controllo industriale (ICS) dalla rete standard dell'ufficio. Utilizzando firewall industriali e VLAN (Virtual Local Area Network), è possibile garantire che solo il traffico autorizzato si muova tra le reti. PLCe il mondo esterno. Marchi leader come Contatto PhoenixE Moxafornire hardware specializzato per gestire questo confine.2.Implementazione di protocolli sicuri (OPC UA e oltre)Il passaggio dai protocolli obsoleti ad alternative sicure è fondamentale. OPC UA(Open Platform Communications United Architecture) è diventato lo standard di riferimento per la sicurezza Automazione industriale. Supporta certificati digitali e crittografia, garantendo che il PLCAccetta comandi solo da fonti verificate.3.Rinforzo dell'hardware del PLCI controller moderni, come il SiemensS7-1500 o il Allen-BradleyControlLogix 5580, è dotato di funzionalità di sicurezza integrate. Ciò include la possibilità di disabilitare le porte non utilizzate, imporre l'accesso "di sola lettura" per utenti specifici e registrare tutte le modifiche al Programmazione PLC. Il ruolo della programmazione PLC nella sicurezza informaticaLa sicurezza non è solo una questione di rete; inizia da come scrivi il tuo codice. Sicuro Programmazione PLCLe procedure possono fungere da ultima rete di sicurezza. Ad esempio, i programmatori dovrebbero implementare dei "controlli di validità" all'interno della logica. Se viene ricevuto un comando per muovere un motore a una velocità fisicamente impossibile o pericolosa, il codice dovrebbe ignorare tale comando e attivare uno stato di sicurezza.Inoltre, gli ingegneri dovrebbero evitare di inserire informazioni sensibili direttamente nel codice. Utilizzando Testo strutturato (ST)La gestione dei blocchi di comunicazione crittografati è una tendenza in crescita tra gli sviluppatori di automazione senior. Trattando il PLCIn qualità di "dispositivo edge", è possibile elaborare e ripulire i dati localmente prima di inviarli al cloud, riducendo così la quantità di informazioni sensibili che escono dallo stabilimento.Risoluzione dei problemi dei PLC a seguito di un attacco informaticoQuando un sistema si comporta in modo irregolare, la reazione iniziale è spesso quella di verificare la presenza di un guasto hardware o di un bug di programmazione. Tuttavia, i sistemi moderni Risoluzione dei problemi dei PLCora deve includere la "Cyber ​​Forensics".I segnali di un potenziale compromesso includono:· Variazioni impreviste nel tempo di scansione del controller.· Registri diagnostici che mostrano tentativi di accesso non riusciti o richieste di "Caricamento/Download" non autorizzate.· Valori del sensore fuori intervallo che non corrispondono alla realtà fisica.· Eseguire regolarmente il backup del Programmazione PLCMantenere "Immagini Golden" (versioni pulite e verificate del codice) è essenziale per un rapido ripristino dopo un incidente. Standard di settore: seguendo la roadmap della norma IEC 62443Per le aziende che desiderano costruire una postura di sicurezza di livello mondiale, IEC 62443La serie di standard è la guida principale. Fornisce un quadro completo per entrambi i fornitori (come HoneywellO ABB) e agli utenti finali per proteggere i sistemi industriali durante tutto il loro ciclo di vita. L'adesione a questi standard sta diventando un requisito per i contratti B2B di fascia alta nei settori automobilistico e farmaceutico.Il fattore umano: formazione e politicheNessuna quantità di tecnologia può proteggere una fabbrica se un tecnico collega un'unità USB infetta a un PLCporta di programmazione. La formazione del personale è la componente più critica di Automazione industrialeSicurezza. Stabilire una politica "Zero Trust", in cui ogni dispositivo e utente devono essere verificati prima di ottenere l'accesso, è l'unico modo per stare al passo con le minacce moderne.Conclusione: Come preparare la tua infrastruttura di automazione al futuroMentre ci addentriamo sempre più nell'era di IIoTe la produzione autonoma, il confine tra IT e OT (Tecnologia Operativa) continuerà a sfumare. PLCNon è più una semplice "scatola stupida"; è un computer sofisticato che richiede lo stesso livello di vigilanza sulla sicurezza di qualsiasi server aziendale.Concentrandosi sulla segmentazione della rete, si garantisce la sicurezza Programmazione PLCGrazie alla conformità agli standard globali, è possibile trasformare il proprio sistema di automazione in una vera e propria fortezza. La sicurezza informatica non è un progetto una tantum, ma un impegno costante verso l'eccellenza che garantisce la sicurezza, l'affidabilità e la redditività delle operazioni per gli anni a venire.  
  • Come Sensepoint XCL e XCD stanno rimodellando il paradigma del rilevamento dei gas industriali
    Come Sensepoint XCL e XCD stanno rimodellando il paradigma del rilevamento dei gas industriali Dec 22, 2025
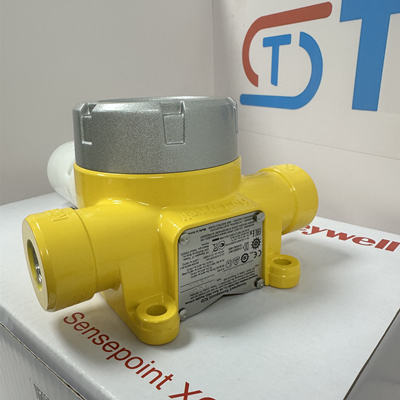
      Nell'attuale panorama di sicurezza e automazione industriale profondamente integrato, il rilevamento dei gas non è più un "dispositivo di allarme" isolato, ma un nodo centrale nella rete di sensori di sicurezza della fabbrica intelligente. Le serie Sensepoint XCL e XCD sono posizionate con precisione in base ai diversi ambienti applicativi e alle diverse esigenze.   · Serie Sensepoint XCL: eccezionale "guardiano delle aree pericolose"   La serie XCL è progettata specificamente per aree pericolose di Zona 1 e Zona 2, rendendola ideale per ambienti ad alto rischio come petrolio e gas, piattaforme offshore e impianti chimici. La sua caratteristica più importante è il design modulare: la testa del sensore è separata dal corpo del trasmettitore. Questo design rivoluzionario significa che, quando è necessaria la manutenzione o la calibrazione, non sono necessarie complesse operazioni di spegnimento in aree pericolose; è sufficiente sostituire il modulo della testa del sensore precalibrato in un'area sicura, riducendo notevolmente i rischi, i tempi e i costi di manutenzione. Supporta vari sensori, tra cui sensori a combustione catalitica, elettrochimici e a infrarossi, ed è in grado di rilevare gas combustibili, ossigeno e vari gas tossici, e ha superato rigorose certificazioni globali come ATEX, IECEx e SIL2.   • Serie Sensepoint XCD: "Guardiani universali di livello industriale" flessibili   La serie XCD è altrettanto potente, ma è progettata principalmente per ambienti industriali di Zona 2 o più ampi, come il trattamento delle acque reflue, l'industria farmaceutica, alimentare e delle bevande e le gallerie. Presenta un design integrato e compatto, che offre un eccezionale rapporto qualità-prezzo e flessibilità di installazione. Nonostante il design diverso, la serie XCD eredita i rigorosi requisiti Honeywell in termini di qualità e stabilità, offrendo una varietà di soluzioni di rilevamento gas ed è rinomata per le sue elevate capacità anti-interferenza e i sensori a lunga durata.   In breve, l'XCL è una soluzione modulare progettata per gli ambienti pericolosi più difficili, mentre l'XCD è una scelta affidabile ed economica che copre un'ampia gamma di applicazioni industriali. Insieme, formano una linea completa di difesa contro i gas, dall'area antideflagrante principale alle aree industriali circostanti.   Nell'ondata di Industria 4.0 e produzione intelligente, la sicurezza non è più sinonimo di costo, ma piuttosto una manifestazione fondamentale di efficienza produttiva, operatività sostenibile e responsabilità sociale d'impresa. I rilevatori di gas Honeywell Sensepoint XCL e XCD, con il loro posizionamento preciso del prodotto e le profonde capacità di integrazione con l'automazione, si stanno evolvendo da dispositivi di sicurezza tradizionali a "neuroni di rilevamento della sicurezza" delle fabbriche intelligenti.   Riepilogo della tecnologia di integrazione del core Sencepoint XCD   Elementi di integrazione | Funzionalità fornite da Sensepoint XCD | Punti di accoppiamento con sistemi di automazione   Uscita segnale | 4-20 mA HART / Relè (Allarme) | Schede AI e DI per DCS/PLC   Comunicazione digitale | Modbus RTU (RS-485), alcuni modelli supportano Ethernet | Moduli seriali o di rete per DCS/PLC/SCADA, controller GDS   Protocollo | Mappatura chiara dei registri Modbus (concentrazione, stato, codici di errore) | Facilmente supportato dai sistemi più diffusi   Alimentatore | Alimentatore ad anello o alimentatore indipendente | Si adatta all'architettura di alimentazione industriale standard   Scenari applicativi tipici   * Parco serbatoi petrolchimico: XCD monitora i gas combustibili, il segnale 4-20 mA è collegato al DCS e Modbus è simultaneamente collegato a un GDS indipendente per un monitoraggio dedicato 24 ore su 24.   * Impianto di trattamento delle acque reflue municipali: XCD monitora l'idrogeno solforato e i gas combustibili, collegato a un PLC di campo tramite Modbus RTU, il PLC controlla l'avvio/arresto della ventola e carica i dati sullo schermo SCADA della sala di controllo centrale.   • Fabbriche di semiconduttori: gli XCD monitorano i gas speciali, con segnali integrati nel BMS dell'impianto o nel sistema di monitoraggio dedicato, attivando allarmi e cappe aspiranti.   In sintesi, Sensepoint XCD è progettato tenendo pienamente conto della versatilità dell'integrazione nell'automazione industriale. Non è solo un "rilevatore", ma un nodo di rilevamento IoT industriale standard, integrabile in modo flessibile in praticamente tutte le architetture di automazione industriale, dai DCS tradizionali ai moderni IIoT, trasformando i dati critici per la sicurezza in informazioni fruibili.   I rilevatori di gas della serie SENSEpoint XCD di Honeywell seguono una chiara convenzione di denominazione, con codici modello che indicano chiaramente il tipo di gas rilevato, la tecnologia del sensore, il metodo di uscita e se è incluso un display.   Di seguito sono riportate le classificazioni e gli esempi dei suoi modelli standard:   --- Classificazione del modello standard ed esempi   1. Classificazione in base al gas rilevato e alla tecnologia dei sensori   Questo è il metodo di classificazione più comune.   Tipo di sensore di rilevamento Modello standard Esempio (codice sensore) Descrizione Combustione catalitica di gas combustibili SPXCD-CAT Rileva gas combustibili come metano e propano con un LEL dello 0-100%. Uno dei modelli più comunemente utilizzati.   Gas combustibili: SPXCD-IRC a infrarossi. Utilizzato in ambienti con gas di fondo o in situazioni non idonee alla combustione catalitica (ad esempio, carenza di ossigeno) per rilevare specifici gas combustibili.   Ossigeno: SPXCD-O2 elettrochimico. Rileva ossigeno insufficiente (carenza di ossigeno) o ossigeno eccessivo (arricchimento di ossigeno), comunemente compreso tra 0 e 25% VOL.   Gas tossici: SPXCD-CO elettrochimico. Rileva il monossido di carbonio.   SPXCD-H2S. Rileva l'idrogeno solforato.   SPXCD-SO2. Rileva l'anidride solforosa.   SPXCD-NO. Rileva l'ossido nitrico.   SPXCD-NH3. Rileva l'ammoniaca.   SPXCD-H2. Rileva l'idrogeno.   SPXCD-CL2. Rileva il cloro.   Composti organici volatili: fotoionizzazione PID SPXCD-PID. Rileva basse concentrazioni di COV (come benzene, xilene, ecc.) per il monitoraggio ambientale o la rilevazione di perdite.   2. Classificazione per output e configurazione   Questo codice, aggiunto al codice del sensore, determina il modo in cui si collega al sistema di controllo.   Tipo di output/configurazione Modello Suffisso Esempio Descrizione   Uscita analogica di base - Tipo standard TX, fornisce un segnale analogico 4-20 mA che rappresenta la concentrazione di gas. Il metodo di integrazione più elementare.   Uscita analogica con relè -TXF Basato su 4-20 mA, incorpora uno o due relè di allarme programmabili (come contatti a secco SPDT), che possono controllare direttamente allarmi acustici e visivi o piccoli dispositivi.   Con codice di visualizzazione locale contenente "D". Il dispositivo è dotato di un display digitale integrato che consente la visualizzazione in loco di concentrazione in tempo reale, stato di allarme e informazioni sul dispositivo. Ad esempio, un modello a combustione catalitica con display potrebbe essere SPXCD-CAT-DTX o una variante simile.   Comunicazione digitale (solitamente standard o opzionale) La maggior parte dei modelli XCD supporta la comunicazione digitale Modbus RTU (RS-485) come supplemento o sostituzione dell'uscita analogica. L'attivazione del protocollo deve essere confermata al momento dell'acquisto.   Protocollo HART: alcuni modelli supportano il protocollo HART 4-20 mA, consentendo diagnosi e configurazione avanzate senza interrompere i segnali analogici.   Esempi di modelli completi   La combinazione del codice del sensore e del codice di output forma il modello di ordine completo:   1. SPXCD-CAT-TXF   · Oggetto di rilevamento: gas combustibile (principio di combustione catalitica)   · Uscita: 4-20mA + relè di allarme   · Applicazione: monitoraggio delle perdite di gas combustibile in impianti chimici e sale pompe; il relè può avviare direttamente il ventilatore.   2. SPXCD-H2S-DTX   · Oggetto di rilevamento: acido solfidrico   · Configurazione: Con display locale (D)   · Uscita: 4-20 mA   · Applicazione: monitoraggio della sicurezza dell'H₂S negli impianti di trattamento delle acque reflue e nei siti di trivellazione di petrolio e gas, facilitando la lettura dei dati da parte del personale in loco.   3. SPXCD-O2-TX   · Obiettivo di rilevamento: ossigeno   · Uscita: 4-20 mA   · Applicazione: Monitoraggio della concentrazione di ossigeno prima dell'ingresso in spazi confinati (serbatoi di stoccaggio, gallerie, cabine di navi).   4. SPXCD-CO-TXF (ipotetico)   · Obiettivo di rilevamento: monossido di carbonio   · Uscita: 4-20mA + relè di allarme   · Applicazione: monitoraggio del monossido di carbonio in parcheggi, sale caldaie e officine metallurgiche.   Passaggi consigliati per la selezione delle chiavi   1. Determinare il gas bersaglio: identificare il gas specifico da rilevare (ad esempio, metano, H₂S, CO, ecc.).   2. Confermare l'intervallo e il sensore: selezionare un sensore a combustione catalitica, elettrochimico o a infrarossi in base al tipo di gas e alla concentrazione prevista.   3. Selezionare il metodo di output:   · Collegare semplicemente il segnale di concentrazione al DCS/PLC → Selezionare l'uscita 4-20 mA (-TX).   • Per allarmi acustici e visivi locali indipendenti o controllo semplice → Selezionare il modello con uscita relè (-TXF).   • Per letture numeriche in loco → Assicurarsi di selezionare il modello con display (D).   • Per reti multi-punto o per la trasmissione di più dati → Verificare che la funzionalità Modbus RTU sia attivata.   4. Considerare le certificazioni ambientali: verificare se il prodotto possiede le certificazioni ATEX, IECEx, UL, ecc. richieste in base all'area di installazione (area antideflagrante, area non antideflagrante).   Nota importante: i modelli sopra indicati sono esempi generali. I numeri d'ordine ufficiali di Honeywell potrebbero essere più complessi e precisi, includendo dettagli come tensione di alimentazione, aree geografiche di certificazione e accessori di installazione.   TZ Techfornitura di hardware per l'automazione industriale, Moduli, Schede PCB, Azionamenti, Motori, Parti di ricambio, ecc. Molti disponibili aspettano solo te, sentiti libero di chiedere per ottenere un'offerta migliore!!! Bou L Specialista delle vendite Bou.l@tztechautomation.com+86-175 5077 6091
  • Comprensione delle comunicazioni RS-485
    Comprensione delle comunicazioni RS-485 May 13, 2024
    Introduzione: RS-485 è un protocollo standard per la trasmissione dei dati. Può essere utilizzato per stabilire una connessione di rete di comunicazione dati multi-nodo affidabile, ad alta velocità, in tempo reale. RS-485 è anche chiamato TIA-485. RS-485 è uno standard che definisce le caratteristiche elettriche dei driver e dei ricevitori utilizzati nei sistemi di comunicazione seriale. RS485 è ampiamente utilizzato nei sistemi di controllo industriale e può gestire fino a 32 dispositivi su un'unica rete. RS-485 è comunemente utilizzato nell'automazione industriale per monitorare e controllare PLC, convertitori di frequenza, DCS, ecc. Questo articolo introdurrà principalmente i principi di base, le caratteristiche, il cablaggio e i casi pratici di applicazione della comunicazione RS-485.   Principi di base della comunicazione RS-485: RS-485 è un protocollo di comunicazione seriale asincrono che consente la comunicazione multi-nodo. La comunicazione RS-485 si basa sulla segnalazione differenziale, in cui le informazioni vengono trasmesse su due segnali complementari inviati su due fili (spesso chiamati A e B). Ciò che trasmette l'informazione è la differenza di tensione tra i due fili, non la tensione tra il singolo filo e la terra. Ciò rende i sistemi RS-485 altamente resistenti al rumore di modo comune. E può migliorare la distanza di trasmissione e la velocità di trasmissione. Il protocollo RS-485 prevede che un nodo master possa comunicare con un massimo di 32 nodi slave e la comunicazione tra ciascun nodo sia coordinata tramite il nodo master.   Caratteristiche della comunicazione RS-485: La comunicazione RS-485 ha le caratteristiche di alta velocità, affidabilità, stabilità, tempo reale e basso costo. Poiché RS-485 supporta la comunicazione multi-nodo, elimina la necessità di complessi meccanismi di inoltro del segnale e semplifica l'espansione della rete. Il protocollo RS-485 è standardizzato, quindi è possibile evitare problemi di compatibilità. Inoltre, grazie all'applicazione della tecnologia di trasmissione differenziale, la comunicazione RS-485 ha elevate capacità anti-interferenza contro le interferenze elettromagnetiche. Allo stesso tempo, la comunicazione RS-485 può garantire la stabilità e l'affidabilità della comunicazione quando la distanza di comunicazione raggiunge 1,2 chilometri. I segnali RS-485 vengono trasmessi senza conferma. Interruzioni o interferenze nei segnali differenziali possono corrompere i dati senza essere ripetuti o ricevuti; un sistema "spara e dimentica".   Cablaggio RS-485: Il cablaggio dell'RS-485 richiede il meccanismo a doppino intrecciato come mostrato nella figura seguente. Viene posata una coppia intrecciata composta da una coppia positiva e negativa di linee dati. Allo stesso tempo, poiché RS-485 utilizza segnali differenziali per la trasmissione, dobbiamo anche fornire una massa aggiuntiva del segnale comune per le due linee dati. Per evitare l'interferenza di altri segnali interferenti, possiamo aggiungere un attenuatore resistente alle interferenze RS-485 al centro del cablaggio.   Custodia di comunicazione RS-485: Consideriamo un semplice esempio di una rete RS-485 con un dispositivo master e due dispositivi slave. Stato inattivo: quando nessun dispositivo trasmette, la linea è in stato inattivo. In questo stato, la tensione differenziale tra la linea A e la linea B è zero. Trasmissione master: quando il master desidera inviare dati, modifica la differenza di tensione tra le linee A e B. Ad esempio, un "1" potrebbe significare che A ha una tensione maggiore di B, mentre uno "0" potrebbe significare che B ha una tensione maggiore di A. Cosa otterrà lo slave: tutti i dispositivi sulla rete, incluso lo slave, monitoreranno continuamente la differenza di tensione tra le linee A e B. Quando rilevano un cambiamento, lo interpretano come alcuni dati. Risposta dello slave: se il master invia un comando che richiede una risposta dallo slave, lo slave attenderà finché il master non completa la trasmissione e quindi modificherà la differenza di tensione tra le linee A e B per inviare la sua risposta. Ricezione master: il dispositivo master, come il dispositivo slave, monitora costantemente la differenza di tensione tra le linee A e B, quindi riceverà la risposta dal dispositivo slave. Ritorno allo stato inattivo: dopo che tutti i dati sono stati trasmessi, la linea ritorna allo stato inattivo e la differenza di tensione tra le linee A e B è zero. In questo modo, i dati possono essere inviati avanti e indietro sulla rete RS-485. È importante notare che tutti i dispositivi sulla rete devono utilizzare la stessa logica per interpretare le differenze di tensione come bit (ad esempio, A che ha una tensione maggiore di B rappresenta un "1" o uno "0"). In una rete con più dispositivi, ciascun dispositivo deve avere un indirizzo univoco in modo che sappia quando ascoltare e quando ignorare il traffico sulla linea. Questo di solito viene gestito da un protocollo utilizzato su RS-485, come Modbus o Profibus. Ad esempio, in una rete Modbus, ogni messaggio inviato dal master inizia con l'indirizzo del dispositivo di destinazione. Quando i dispositivi vedono un messaggio con il loro indirizzo, sanno che devono elaborare il messaggio ed eventualmente inviare una risposta. Se l'indirizzo non corrisponde al tuo, il messaggio viene ignorato.   Riassumere: Rispetto a TCP/IP, USB, I2C e altri protocolli, sebbene la velocità di trasmissione di RS-485 non sia particolarmente elevata, presenta vantaggi ineguagliabili: può realizzare comunicazioni multi-nodo, ha una forte capacità anti-interferenza e ha una lunga comunicazione distanza. Queste caratteristiche non possono essere paragonate a nessun altro protocollo. Essendo un protocollo di comunicazione ampiamente utilizzato nel controllo industriale, nell'automazione e in altri campi, RS-485 ha ancora ampie prospettive per un utilizzo futuro.   TZ Tech Automazione Industriale Fornitura Hardware, Moduli, Schede PCB, Azionamenti, Motori, Ricambi, ecc. Molti disponibili ti aspettano, sentiti libero di chiedere per ottenere un accordo migliore!!! Bou L Esperto di Vendite Bou.l@tztechautomation.com+86-175 5077 6091  
  • Cose su Rockwell Automation
    Cose su Rockwell Automation Apr 24, 2024
    Oggi parleremo del gentiluomo americano della nostra cerchia: Rockwell Automation. Il più grande e il più piccoloCome tutti sappiamo, Rockwell Automation si valuta sempre come segue: Rockwell Automation è la più grande azienda mondiale dedicata all'automazione industriale e all'informazione e si impegna ad aiutare i clienti a migliorare la produttività e lo sviluppo sostenibile del mondo.Ogni volta che vedono Rockwell Automation posizionarsi come la più grande azienda di automazione industriale e informazioni al mondo, molte persone si pongono improvvisamente questa domanda: Rockwell Automation è più grande di Siemens, ABB e Schneider? ? Haha, infatti, quella che Rockwell Automation chiama la più grande si riferisce alla più grande azienda focalizzata nel campo dell'automazione rispetto ad altre aziende che operano in più campi. Tuttavia, rispetto ai suoi concorrenti dello stesso livello, Rockwell Automation può essere considerata l'azienda più piccola in assoluto.Oggi, Rockwell Automation, con sede a Milwaukee, Wisconsin, USA, ha filiali in più di 80 paesi, impiega attualmente circa 22.000 persone e ha realizzato un fatturato globale di 6,35 miliardi di dollari nell'anno fiscale 2013. Acquisizione di AB per concentrarsi sui clientiRockwell era originariamente un marchio molto noto negli Stati Uniti e un'azienda industriale piuttosto antica. Le sue qualifiche e longevità sono paragonabili a quelle di General Electric ed Emerson Electric. Tuttavia, a differenza di queste aziende che si stanno gradualmente diversificando, Rockwell, tuttavia, a causa della continua cessione di attività nella sua storia (come Rockwell Collins nel campo dell'avionica), Weill si è gradualmente spostata verso un'unica attività di automazione. Nell'intero processo di sviluppo di Rockwell, la trasformazione più importante avvenne il 20 febbraio 1985, quando Rockwell International acquisì la Allen-Bradley (Nel 1903, Lynde Bradley e il Dr. Stanton Allen fondarono la Compression Rheostat Company con un capitale iniziale di $ 1.000. In Nel 1909, la Compression Rheostat Company fu ribattezzata Allen-Bradley Company. Nel 1915, le vendite di Allen-Bradley raggiunsero gli 86.000 dollari), che divenne anche la più grande acquisizione nella storia del Wisconsin. Dopo l'acquisizione di Allen-Bradley, Rockwell ha dedicato tutti i suoi sforzi all'espansione dei prodotti e del business dell'automazione, ottenendo risultati gratificanti affidandosi al marchio Allen-Bradley. AB divenne rapidamente il pilastro fondamentale di Rockwell. Nel 2002, Rockwell International cambiò nome in Rockwell Automation e continuò ad essere quotata alla Borsa di New York con il nome in codice "ROK". Nel 2003, il marchio Allen-Bradley ha celebrato il suo centenario.Per il marchio acquisito, non solo non è morto, ma è diventato sempre più forte con l'aiuto dell'acquirente, fino a diventare addirittura il suo core business. Si può anche dire che questa sia una rara storia leggendaria. Strategia di distribuzione limitataAnche il modello di vendita di Rockwell Automation è raro nel settore. Adotta una strategia di distribuzione limitata e insiste per avere per lungo tempo un solo agente in ciascuna regione, rendendo così i suoi distributori, integratori e Rockwell Automation Abbiamo mantenuto un rapporto molto benevolo e di grande lealtà e siamo un modello di grande successo in questo settore. il campo dell'automazione. Attualmente, Rockwell Automation conta 15 distributori autorizzati, 124 system integrator riconosciuti, più di 30 partner strategici Encompass e alleanze strategiche globali nella regione Asia-Pacifico in Cina.Essendo una società quotata in borsa, la pressione degli azionisti la spinge a continuare a crescere, la sua attività deve crescere e i suoi profitti devono aumentare. Nel mercato unico dell'automazione, con una quota di mercato superiore al 60% nel mercato nordamericano, Rockwell Automation ha scelto diverse direzioni. Si tratta di un'attività di processo, una di servizi strategici e l'altra di mercato OEM. Il business di processo è stato definito il più grande motore di crescita dell'azienda. Vantaggi tecnici dell'architettura completaTra i principali fornitori odierni di PLC e sistemi informativi di produzione, la tecnologia di Rockwell Automation è la migliore, il che si riflette principalmente nella completezza, unità e natura lungimirante della sua architettura di sistema. Ad esempio, Rockwell Automation ha unificato tutti i controllori PLC su questa piattaforma attraverso il lancio della piattaforma Logix. Che si tratti di ControlLogix, MicroLogix o SafetyLogix, dispongono tutti di strumenti di programmazione e ambienti di progettazione unificati; inoltre, il lancio di FactoryTalk e l'integrazione con la piattaforma Logix creano anche un sistema di controllo che copre perfettamente dal livello di controllo al livello di informazione ed è un sistema informativo globale. Guardando indietro ai suoi principali concorrenti nel settore, il problema dell'integrazione e unificazione di più prodotti è sempre stato difficile da risolvere, il che ha portato molti pericoli e problemi nascosti agli utenti. Inoltre, pur essendo all'avanguardia nella tecnologia, i prodotti Rockwell Automation hanno sempre mantenuto una qualità eccellente. Nel mercato cinese, il prezzo dei PLC del marchio AB è di fascia alta, ma la sua affidabilità, il mantenimento della fedeltà dei clienti esistenti e altri indicatori sono generalmente riconosciuti dal settore. Molti disponibili ti aspettano, sentiti libero di chiedere per ottenere un accordo migliore!!!Bou LEsperto di VenditeBou.l@tztechautomation.com+86-175 5077 6091
  • Controllo del movimento (MC) e controllo del processo
    Controllo del movimento (MC) e controllo del processo Dec 22, 2023
    Cos'è il controllo del movimento? Il controllo del movimento (MC) è un ramo dell'automazione, chiamato anche controllo della resistenza elettrica. La maggior parte delle sue fonti di energia sono basate su motori elettrici. In altre parole, il controllo del movimento si basa effettivamente su motori elettrici per controllare i cambiamenti nelle quantità fisiche come spostamento angolare, velocità e coppia. L'applicazione del controllo del movimento nel campo dei robot e delle macchine utensili CNC è più complessa di quella nelle macchine speciali perché la forma di movimento di queste ultime è più semplice e viene spesso chiamata controllo generale del movimento (GMC). Il controllo del movimento è ampiamente utilizzato nei settori dell'imballaggio, della stampa, del tessile e dell'assemblaggio. Il controllo del movimento è in realtà basato su motori elettrici e in questo caso i motori elettrici si riferiscono ai servomotori; se viene utilizzato un solo servomotore in una serie di apparecchiature autonome, in questo caso si concentrerà maggiormente sul controllo del motore, come posizione, velocità, controllo della coppia; in questo esempio il controllo di un singolo motore è solo una parte del controllo del movimento. Il controllo del movimento riguarda principalmente i prodotti. Si può dire che sia un sistema di controllo del movimento. Il sistema nel suo insieme comprende macchinari (i motori sono solo pezzi di ricambio dei macchinari), componenti elettrici, software, ecc. Controlla e gestisce in tempo reale la posizione e la velocità delle parti meccaniche in movimento. , in modo che possa essere trasformato nel controllo del movimento meccanico desiderato secondo lo schema di controllo predeterminato. Esistono molti tipi di sistemi di controllo del movimento, ma dalla struttura di base, l'hardware di un tipico sistema di controllo del movimento moderno è costituito principalmente da: computer host, controller di movimento, dispositivo di azionamento, motore, attuatore e dispositivo di rilevamento del feedback del sensore.   Cos’è il controllo automatizzato del processo? Il principio del controllo automatizzato del processo consiste nell'utilizzare i controller PLC per raccogliere i dati di feedback dei sensori e, dopo aver analizzato ed elaborato questi dati, regolare, ottimizzare e controllare varie apparecchiature per migliorare l'efficienza della produzione. Gli oggetti che controlla sono generalmente vari tipi di pompe dell'acqua, ventilatori, valvole elettriche, ecc. L'intero sistema è generalmente costituito da armadio di controllo PLC, armadio di distribuzione dell'energia, programma di controllo, vari sensori, software di configurazione, sistema di monitoraggio, ecc. L'automazione dei processi viene generalmente utilizzata nelle industrie di protezione ambientale come il trattamento delle acque reflue e dei gas di scarico e nelle industrie a risparmio energetico. Regola in modo intelligente le varie apparecchiature di carico nella produzione industriale per garantire che funzionino al meglio per ottenere un risparmio energetico. Utilizzato principalmente nel campo dell'automazione industriale tradizionale, è un grande sistema di controllo con molti oggetti di controllo, come ad esempio una linea di produzione.   Molti disponibili ti aspettano, sentiti libero di chiedere per ottenere un accordo migliore!!!Bou LEsperto di VenditeBou.l@tztechautomation.com+86-175 5077 6091
  • Come scegliere tra PLC Siemens e PLC Rockwell? Qual è la differenza tra loro?
    Come scegliere tra PLC Siemens e PLC Rockwell? Qual è la differenza tra loro? Nov 20, 2023
    Ogni tipo di PLC oggi presente sul mercato presenta i propri vantaggi funzionali. I PLC di Rockwell (Allen Bradley) e Siemens (Siemen) sono due dei più utilizzati al mondo, ma ci sono molte differenze fondamentali tra loro. Diamo uno sguardo qui sotto:Prestazioni e disponibilitàPrendere una decisione tra i due basandosi esclusivamente sulle prestazioni non è facile. In termini di velocità, affidabilità e rendimento, sono equamente abbinati. Tuttavia, fattori come la facilità d'uso e l'integrazione sono spesso punti differenzianti da considerare.C'è molto da dire sulla facilità d'uso e sull'interfaccia user-friendly. I PLC Allen-Bradley sono noti per possedere entrambe queste qualità, rendendo questo controllore logico programmabile un investimento interessante per qualsiasi produttore. La facilità d'uso significa che anche i tecnici PLC relativamente inesperti senza una vasta esperienza di programmazione possono comunque utilizzare i PLC Allen-Bradley, ma la facilità d'uso non si ferma qui. Il debug di un PLC Allen-Bradley richiede probabilmente meno tempo e fatica rispetto all'utilizzo di un PLC Siemens.Inoltre, i PLC Allen-Bradley possono comunicare in modo efficiente con dispositivi di terze parti e possono importare ed esportare tag da Excel a un'interfaccia uomo macchina (HMI) o a un database SCADA.Tuttavia, a seconda del livello di esperienza del tecnico e dell'applicazione prevista, la facilità d'uso non è sempre il criterio più importante. Siemens consente un'ampia programmazione e personalizzazione dei propri PLC per soddisfare esigenze aziendali specifiche. Naturalmente, ciò significa che i tecnici avranno bisogno di un background di programmazione informatica più forte per utilizzare e mantenere in modo efficace i PLC Siemens, ma le opportunità offerte da questa personalizzazione non possono essere sottovalutate.HardwareSebbene il consenso generale sia che il PLC Allen-Bradley sia la soluzione più facile da usare tra i due, potrebbero non essere leggermente inferiori in termini di facilità di installazione rispetto a Siemens.Quando si installa un PLC Allen-Bradley, sarà necessario collegare anche l'alimentatore Allen-Bradley, il rack e la scheda aggiuntiva per la porta di comunicazione protetta. I PLC Siemens, invece, si collegano alla maggior parte degli alimentatori standard da 24 V CC e dispongono di porte di comunicazione sicure integrate. Infine, i PLC Siemens sono dotati di protocolli integrati secondo gli standard europei (ASI, Profinet, Profibus), mentre i PLC Allen-Bradley sono dotati di protocolli americani (EthernetIP, ControlNet, DeviceNet, ecc.).SupportoLa disponibilità del supporto è una caratteristica importante da considerare quando si acquista un PLC. Siemens offre supporto tecnico post-vendita 24 ore su 24, 7 giorni su 7, servizi sul campo e pezzi di ricambio per i suoi prodotti tutti i giorni dell'anno, compresi tutti i prodotti che rientrano nelle sue categorie di processo e automazione di fabbrica. Rockwell offre anche supporto tecnico 24 ore su 24, 7 giorni su 7 per i suoi prodotti, ma non è così completo come quello offerto da Siemens e il livello di supporto gratuito dipende dalla quantità di hardware installato. In entrambi i casi, il livello di supporto con cui ti senti a tuo agio può essere un fattore importante nella tua decisione di acquisto.Quale è il vincitore?Certo, è facile scegliere un PLC in base a una o più funzionalità, ma quando si prende una decisione di acquisto è più importante considerare l'intero pacchetto: facilità d'uso e integrazione, supporto post-vendita e altro ancora. In definitiva, il PLC giusto è quello che soddisfa il maggior numero di caselle per una determinata applicazione.Determinare un "vincitore" basandosi solo sulla popolarità dipende davvero da dove lavori. Siemens PLC è senza dubbio il più popolare in Europa, il che è logico dal momento che Siemens AG è la più grande azienda di produzione industriale del continente. Nel Nord America, Allen-Bradley di Rockwell Automation è di gran lunga il fornitore di PLC più popolare.
  • Conoscenza del sistema Honeywell PKS (1)
    Conoscenza del sistema Honeywell PKS (1) Sep 05, 2023
    1. Ethernet tollerante ai guasti è la rete di controllo di PKS. FTE non solo fornisce funzionalità di tolleranza agli errori, ma fornisce anche una risposta di rete rapida e sicurezza per le applicazioni di controllo Ethernet industriale.FTE (Fault Tolerant Etherent) L'Ethernet tollerante ai guasti è una rete singola con una struttura di rete ridondante, implementata tramite L'autista FTE di Honeywell e apparecchiature di rete commerciale.Le reti FTE includono switch e cavi ridondanti.Topologia: doppie reti ad albero parallelo collegate in alto.2. Le linee in cascata (collegamenti incrociati) tra gli switch formano un'unica rete. Per apparecchiature di rete commerciali si intendono switch, schede di rete singola a porta doppia o schede di rete doppia a porta singola.Schermata di rilevamento della comunicazione di rete FTESi avvia la schermata di rilevamento3. Il sistema deve essere costituito da un controller, un server e una stazione operativa.4. La rete FTE include switch e cavi ridondanti.Rete ad albero: la rete formata collegandosi alla porta A dello switch A è chiamata rete A (albero giallo). La rete formata collegandosi alla porta B sullo switch B è chiamata rete B (albero verde). Localhost riceve il nodo dati.Stazione operativa FLEX (stazione F): i dati di processo e i relativi allarmi ed eventi, nonché altre informazioni sui dati, provengono direttamente dal server;Sono disponibili due metodi di connessione per configurare ES-F: Metodo di connessione fissa (statico): fornisce una connessione dedicata permanente per un ES-F specifico. Metodo di connessione rotante (Rotary): fornisce una connessione su richiesta, adatta quando non è richiesto l'accesso operativo a tempo pieno.Stazione operativa console (stazione C): i dati di processo e i relativi allarmi ed eventi provengono direttamente dal controllore; altre informazioni sui dati provengono dal server;Stazione operativa Console Extension (CE): dati di processo e relativi allarmi ed eventi, nonché altre informazioni sui dati, tutte le informazioni provengono dalla stazione C.7. Un controller C300 ha due IOLINK. Ciascun IOLINK supporta fino a 40 schede IO e un controller supporta fino a 64 schede IO. Ciascun set di controller C300 supporta fino a 64 unità IO (IOU). Il controller C300 deve essere collegato al firewall di controllo. L'indirizzo FTE del controller principale del controller C300 è impostato su un numero dispari e l'indirizzo del controller di backup è l'indirizzo del controller principale + 1.Firewall di controllo (CF9) Firewall di controllo: appare in coppia nella rete FTE, 8+1 porte, di cui è presente una porta di rete dedicata per la connessione verso l'alto allo switch, e le restanti 8 porte di rete possono essere collegate al controller.Funzione: rifiutarsi di accettare tutte le informazioni di cui il titolare del trattamento non ha bisogno. Se la velocità di comunicazione rallenta, il flusso di informazioni non importanti verrà controllato.8. Il controller C300 è costituito dall'hardware del controller e dal software di controllo CEE (ambiente di esecuzione del controllo), come mostrato nella figura:
1 2 3 4 5
Un totale di 5pagine
sottoscrivi

Continua a leggere, rimani aggiornato, iscriviti e ti invitiamo a dirci cosa ne pensi.

invia
Diritto d'autore 2026 @ TZ TECH Co., LTD. .Tutti i diritti riservati Disclaimer: Non siamo un distributore autorizzato o un distributore del produttore del prodotto di questo sito Web. Il prodotto potrebbe avere codici data più vecchi o essere una serie precedente rispetto a quella disponibile direttamente dalla fabbrica o dai rivenditori autorizzati. Poiché la nostra azienda non è un distributore autorizzato di questo prodotto, la garanzia del produttore originale non si applica. Anche se molti prodotti DCS PLC avranno già installato il firmware, la nostra azienda non garantisce se un prodotto DSC PLC avrà o meno firmware e , se dispone di firmware, se il firmware è il livello di revisione necessario per la tua applicazione. La nostra azienda inoltre non fornisce alcuna garanzia in merito alla capacità o al diritto dell'utente di scaricare o ottenere in altro modo il firmware per il prodotto dalla nostra azienda, dai suoi distributori o da qualsiasi altra fonte. La nostra azienda non garantisce inoltre il diritto dell'utente di installare tale firmware sul prodotto. La nostra azienda non otterrà né fornirà firmware per tuo conto. È tuo obbligo rispettare i termini di qualsiasi contratto di licenza con l'utente finale o documento simile relativo all'ottenimento o all'installazione del firmware.

Mappa del sito | blog | XML | politica sulla riservatezza

lasciate un messaggio

lasciate un messaggio
Se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, lascia un messaggio qui, ti risponderemo il prima possibile.
invia

Casa

Prodotti

whatsApp

contatto

LE TUE IMPOSTAZIONI DEI COOKIE

Inoltre, con il tuo permesso, vogliamo inserire cookie per rendere la tua visita e l'interazione con slOC più personale. Per questo utilizziamo cookie analitici e pubblicitari. Con questi cookie noi e terze parti possiamo tracciare e raccogliere il tuo comportamento su Internet all'interno e all'esterno di super-instrument.com. In questo modo noi e terzi adattiamo super-instrument.com e le pubblicità al tuo interesse. Facendo clic su Accetta accetti questo. Se rifiuti, utilizziamo solo i cookie necessari e purtroppo non riceverai alcun contenuto personalizzato. Ti invitiamo a visitare la nostra Cookie policy per maggiori informazioni o per modificare il tuo consenso in futuro.

Accept and continue Decline cookies