INGEGNERIA DEL PLC

Blog

Casa

Blog

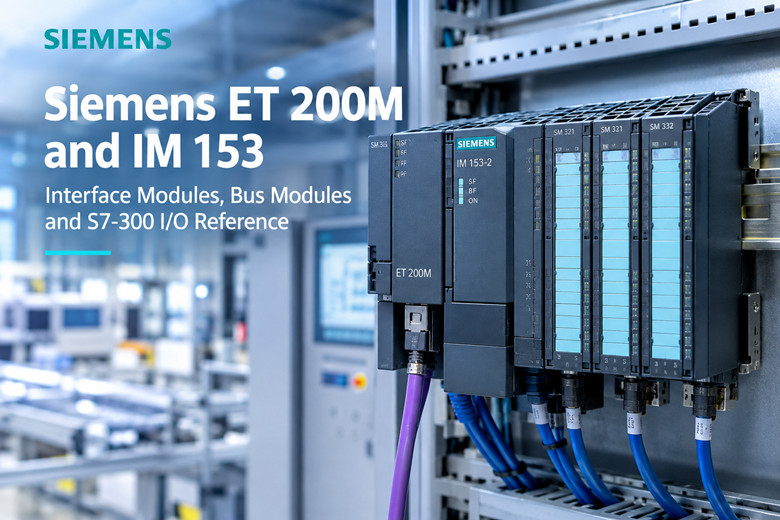
  • Guida di riferimento tecnico per i modelli Siemens ET 200M e IM 153.
    Guida di riferimento tecnico per i modelli Siemens ET 200M e IM 153. Sep 22, 2026
     Architettura di sistema, compatibilità dei moduli, gestione del consumo energetico e diagnostica.1. Panoramica e architettura del sistema La Siemens ET 200M è una stazione I/O distribuita modulare progettata per il montaggio di moduli di segnale standard S7-300 su una guida profilata S7-300 (grado di protezione IP20). Collega gli I/O di campo a un controllore logico programmabile centrale tramite un singolo bus, riducendo significativamente il cablaggio del quadro elettrico, il numero di morsetti e i costi di messa in servizio. Le stazioni ET 200M non contengono logica utente né dati di processo memorizzabili; il controllo rimane esclusivamente gestito dalla CPU del PLC.Una stazione ET 200M operativa è composta da cinque componenti hardware principali:· Profili dei moduli ferroviari e degli autobus: I moduli bus backplane attivi (BM PS, BM IM, BM IM/IM) consentono la sostituzione a caldo senza interrompere i moduli operativi adiacenti.· Modulo di interfaccia (IM): IM 153-1, IM 153-2, IM 153-2 FO o IM 153-4 PN gestiscono la comunicazione, l'alimentazione del backplane, la diagnostica e la ridondanza.· Moduli di segnalazione (SM): Moduli di ingresso/uscita digitali e analogici standard S7-300 (SM 321, SM 322, SM 323, SM 331, SM 332, SM 334 e SM 336 a prova di guasto).· Processori di funzione e comunicazione (FM/CP): Moduli contatore ad alta velocità (FM 350-1), moduli di posizionamento (FM 351) e moduli di comunicazione seriale (CP 340/341).· Alimentatore e connettori di campo: Alimentatori di carico PS 307 opzionali (2A/5A), blocchi connettori frontali (20 pin/40 pin) e hardware di schermatura del bus. 2. Selezione del modulo di interfaccia (IM 153) I moduli di interfaccia stabiliscono la rete fieldbus e definiscono le funzionalità di ridondanza:· IM 153-1 (PROFIBUS DP): Modulo standard a singola interfaccia che supporta velocità di trasmissione da 9,6 kbit/s fino a 12 Mbit/s. Adatto per stazioni non critiche e non ridondanti. L'indirizzo del nodo DP viene configurato direttamente tramite DIP switch presenti sul modulo.· IM 153-2 / IM 153-2 FO (PROFIBUS DP): Interfaccia ricca di funzionalità che supporta la ridondanza attiva senza interruzioni se abbinata a un master ridondante S7-400H. La versione in fibra ottica (FO) fornisce isolamento galvanico per le linee industriali soggette a fulmini o con elevate interferenze elettromagnetiche (EMI).· IM 153-4 PN (PROFINET IO): Interfaccia Ethernet industriale con velocità full-duplex di 100 Mbit/s. Dotata di uno switch integrato a 2 porte che consente la realizzazione di topologie di linea a catena senza la necessità di switch di rete esterni. 3. Bilancio energetico e schema meccanico Una stazione ET 200M affidabile richiede un calcolo accurato di due circuiti elettrici distinti prima di popolare gli slot:· Budget attuale della piattaforma di supporto: L'IM fornisce alimentazione logica interna attraverso il bus del backplane. Sommare l'assorbimento del backplane di tutti i moduli SM/FM/CP inseriti e assicurarsi che il totale non superi il limite di alimentazione nominale dell'IM per evitare interruzioni intermittenti.· Alimentazione di carico a 24 V CC: I sensori di campo, le bobine degli attuatori e i transistor di uscita digitali sono alimentati da una sorgente esterna isolata a 24 V CC. Considerare un margine del 25-30% rispetto alla corrente nominale per compensare la corrente di spunto induttiva. Verificare i livelli di tensione all'estremità più lontana del circuito per evitare interruzioni di canale dovute a cali di tensione.· Capacità degli slot: Un singolo rack può ospitare fino a 8 moduli I/O S7-300. Le configurazioni con un singolo modulo I/O occupano lo slot 1; le architetture ridondanti utilizzano un modulo I/O BM che si estende sugli slot 1 e 2. 4. Configurazione hardware e migrazione del ciclo di vita · Ambiente ingegneristico: STEP 7 V5.x (Configurazione hardware) configura PROFIBUS DP e le impostazioni S7-400H. TIA Portal e le definizioni dei dispositivi GSDML gestiscono le stazioni IM 153-4 PN. Verificare l'accuratezza della revisione GSD/GSDML per garantire la connettività delle stazioni.· Migrazione e coesistenza: Per gli impianti che migrano verso i controllori S7-1500, le stazioni ET 200M esistenti possono essere integrate tramite IM 153-4 PN oppure collegate a PROFINET tramite accoppiatori DP/PN o collegamenti IE/PB, preservando il cablaggio esistente e le scorte di ricambi.· Numero d'ordine (MLFB) Rigore: Assicurarsi sempre che la sequenza MLFB completa dopo il secondo trattino (ad esempio, 6ES7 321-1BH02-0AA0 rispetto alle varianti precedenti) corrisponda per garantire capacità diagnostiche, livelli di isolamento e tempi di risposta all'interruzione precisi. 5. Guida alla risoluzione dei problemi e alla manutenzione · Guasto al bus IM (BF fisso/lampeggiante): Indica indirizzi nodo duplicati, stazione assente dalla configurazione hardware del PLC, mancata corrispondenza della velocità di trasmissione, terminatori di fine linea non alimentati o linee PROFIBUS A/B invertite. Verificare sempre prima la diagnostica master-slave.· Guasti intermittenti all'avvio del motore: Rumore indotto sulle linee di segnale. Collegare le schermature dei cavi direttamente alle barre di messa a terra del quadro elettrico utilizzando morsetti di schermatura a 360 gradi. Instradare i cavi di comunicazione in canaline dedicate, separate dai cavi del motore VFD.· Guasto del singolo canale: Un modulo funzionante con uscite isolate non funzionanti indica una perdita di tensione di carico esterna a 24 V CC o un intervento di protezione da sovraccarico termico. Per i canali analogici bloccati ai limiti min/max, verificare la polarità del sensore, eventuali interruzioni nei cavi o anelli di massa di modo comune.· Procedura di sostituzione a caldo: Sfilare il connettore anteriore dal modulo difettoso senza scollegare il cablaggio di campo. Disinserire il fermo meccanico, riposizionare il modulo sul modulo bus attivo, rimontare il connettore anteriore e verificare il ripristino del LED e la presenza di spazio libero nel buffer diagnostico.  
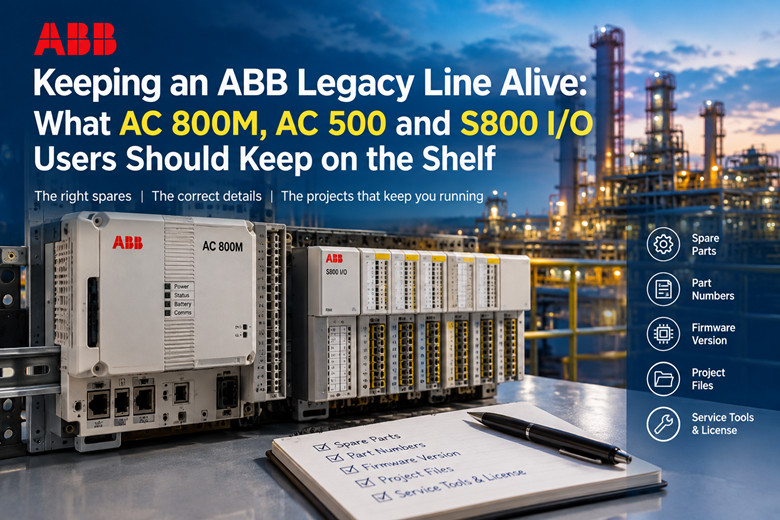
  • Come mantenere in vita una linea di prodotti ABB legacy: cosa dovrebbero tenere a disposizione gli utenti di I/O AC 800M, AC 500 e S800
    Come mantenere in vita una linea di prodotti ABB legacy: cosa dovrebbero tenere a disposizione gli utenti di I/O AC 800M, AC 500 e S800 Sep 17, 2026
     La chiamata è arrivata all'1:40 del mattino, l'ora in cui di solito arrivano chiamate di questo tipo. Un'azienda idrica in una regione costiera, uno dei diversi impianti che alimentano la stessa rete di distribuzione, aveva perso un modulo di comunicazione durante il turno di notte. L'operatore che controllava il pannello di controllo ha visto una stazione uscire dal quadro generale. Un grafico si è appiattito. La linea di pompe controllata da quella stazione ha smesso di rispondere ai comandi e il livello del serbatoio ha iniziato una lenta e inesorabile salita verso un allarme di livello massimo che nessuno voleva affrontare alle quattro del mattino.Nei primi venti minuti, la squadra ha fatto tutto nel modo giusto. Hanno riavviato l'alimentazione del rack. Hanno ricollegato il cavo in fibra. Hanno eseguito la diagnostica e scoperto che il modulo di interfaccia si era spento: nessun segnale di attività, nessun controller di backup pronto a subentrare, perché questa stazione era configurata singolarmente e non in coppia ridondante. Il tecnico di turno era competente. Sapeva esattamente quale modulo si era guastato. Quello che non poteva dire a nessuno alle due del mattino era il codice del ricambio, la versione del firmware che doveva avere e dove fosse finito il file di progetto corrispondente a quel controller.Il guasto in sé era banale. Il ripristino ha richiesto undici ore, e quasi nessuna di queste ore è stata impiegata per riparare l'hardware.Questa è una raccolta di chiamate che ho visto svolgersi innumerevoli volte, presso aziende di servizi pubblici, cartiere, un cementificio che ha lavorato per due turni in meno mentre un pezzo di ricambio giaceva in un magazzino a trecento chilometri di distanza con il suffisso sbagliato sull'etichetta. Nulla in questa storia è insolito. Ed è proprio questo il punto. La parte costosa di un'interruzione imprevista su un vecchio sistema di controllo ABB raramente è il componente guasto. È la documentazione mancante relativa al componente guasto. Cosa è andato storto, ora per ora Partiamo dal modulo. La stazione gestiva un controllore all'interno di un sistema 800xA, con I/O S800 sul campo e un'interfaccia di comunicazione che collegava la stazione I/O al controllore tramite il bus CEX. L'interfaccia si era guastata. L'impianto non aveva un ricambio a magazzino. Era stato ordinato una volta, anni prima, come ricambio per un progetto, ma era stato consumato durante un altro incidente e non era mai stato sostituito. Questo è il primo errore silenzioso, ed è il più comune: un ricambio che viene utilizzato e mai riassortito perché nessuno si occupa del riassortimento.Il secondo errore era nella documentazione. Il CMMS elencava il modulo con una descrizione generica e un codice articolo simile ma non esatto. Quando il tecnico notturno cercò di emettere un ordine d'acquisto, il distributore chiese di quale revisione, quale variante si trattasse, se fosse la versione a due porte o quella a porta singola. Nessuno in loco era in grado di rispondere con certezza, perché la targhetta identificativa si trovava sul retro di un modulo nascosto in un armadio di smistamento e la finestra di manutenzione per andare a controllare coincideva con la finestra che stavano cercando di evitare.Il terzo errore riguardava il firmware. Anche una volta identificata la famiglia corretta, il ricambio doveva avere una versione del software compatibile con il resto del sistema. I controller e le interfacce di queste famiglie non sono intercambiabili tra revisioni diverse. Un modulo con il firmware sbagliato non si installa semplicemente al suo posto; crea un nuovo guasto mentre si è ancora all'interno del quadro elettrico con una torcia in bocca.Il quarto errore riguardava il progetto. Il progetto di ingegneria, quello che descriveva effettivamente la configurazione di questo controller, era stato modificato l'ultima volta da un collaboratore esterno che nel frattempo aveva lasciato l'azienda. L'unica copia conosciuta si trovava sul suo portatile. C'era un backup da qualche parte, su un server a cui nessuno accedeva da un anno, protetto da una password in possesso di una persona in ferie. L'impianto avrebbe potuto sostituire fisicamente il modulo e non essere comunque in grado di riattivare la linea, perché un controller sostitutivo necessita di una revisione del progetto corrispondente prima di poter avviare il processo.Il quinto errore riguardava i supporti e le licenze. Gli strumenti di servizio, i supporti di licenza e la workstation di ingegneria che poteva comunicare con il controller erano sparsi su tre scrivanie e in un cassetto chiuso a chiave. Nessuno riusciva a trovare rapidamente il set di supporti.Ecco come l'impianto è effettivamente tornato in funzione, ed è istruttivo perché non è stato un intervento eroico. Hanno individuato il codice esatto del modulo guasto estraendolo e fotografandone l'etichetta. Hanno confermato la revisione del firmware da una nota di collaudo che, per fortuna, un ingegnere in pensione aveva conservato. Hanno recuperato un backup del progetto dal server, dopo mezz'ora di ansiosa ricerca della password, e lo hanno confrontato con la revisione del controller. Poi hanno reperito un'interfaccia di ricambio da uno specialista che aveva scorte in eccesso. Il ricambio è arrivato con spedizione rapida nel tardo pomeriggio del giorno successivo, è stato aggiornato al software corretto dell'unità ed è entrato in funzione prima del turno serale. La linea è rimasta ferma per undici ore. Il modulo è costato molto meno della produzione persa. Un ricambio di scorta e un foglio di appunti avrebbero ridotto l'interruzione a due ore.Questa è l'intera lezione condensata in una sola notte, e tutto ciò che segue non è altro che la versione sistematica di essa. Il modello, una volta eliminati i dettagli Ognuno di questi incidenti si riconduce alle stesse cinque lacune. Primo, un modulo senza un ricambio disponibile. Secondo, un codice articolo registrato in modo errato o approssimativo nel sistema di manutenzione. Terzo, una versione del firmware o del software dell'unità che nessuno ha annotato. Quarto, un backup del progetto che esiste solo su un portatile che ha lasciato l'edificio. Quinto, supporti di licenza e strumenti di servizio che la persona che ne ha bisogno non riesce a trovare alle due del mattino.Ciascuna di queste falle è economica da colmare alla luce del giorno. Ognuna di esse, invece, si rivela estremamente costosa da scoprire durante un fermo impianto. L'impegno profuso da un ingegnere per ispezionare uno stabilimento con un blocco appunti e una macchina fotografica si misura in pochi giorni di lavoro. La stessa scoperta, fatta sotto pressione produttiva, si traduce in perdita di produzione, spedizioni urgenti e straordinari per tutti coloro che restano in attesa.Si noti inoltre cosa non ha causato l'interruzione. Non si è trattato di un misterioso bug del firmware. Non si è trattato di un protocollo obsoleto non più supportato. Si è trattato di un componente hardware industriale noto, catalogato e documentato da un fornitore che pubblica ancora le procedure di sostituzione. Questi sistemi sono stati progettati per essere manutenuti. Il problema si trovava sul lato dell'impianto. La famiglia di controller AC 800M e perché i suffissi sono importanti Il controllore al centro di questa storia appartiene alla famiglia AC 800M, la stessa famiglia di controllori utilizzata nel sistema ABB Ability System 800xA, e presente anche in installazioni AC 500 più datate che sono state progressivamente modernizzate. Comprendere la famiglia è importante perché il numero di modello sull'etichetta ha un significato tecnico preciso e un suffisso errato può indicare un controllore incompatibile con i moduli o con le prestazioni richieste dalla centrale.Il PM851 è un computer a scheda singola a 32 bit che si collega direttamente agli I/O dell'S800 tramite il ModuleBus e supporta un massimo di un modulo bus CEX. Questo limite di un singolo modulo è il dettaglio che crea problemi a chi tenta di espandere una stazione PM851 senza prima verificarne la compatibilità. Se, dopo la messa in servizio, una stazione ha sviluppato una seconda esigenza di comunicazione, il PM851 non è il dispositivo su cui installarla.Il PM862 offre prestazioni circa 1,2 volte superiori rispetto al PM861 e supporta fino a dodici moduli bus CEX singoli o sei ridondanti. Si tratta di un notevole incremento sia in termini di velocità di trasmissione che di espandibilità, e rappresenta la soluzione ideale per le stazioni che necessitano di diverse interfacce.Il PM864 è circa il 50% più veloce del PM861 nell'esecuzione di un programma applicativo e supporta fino a dodici moduli bus CEX singoli. Quando un impianto richiede tempi di scansione rapidi o ha un'applicazione complessa, il PM864 è la soluzione che gli acquirenti prendono in considerazione per prima.Il PM864A sostituisce il PM864 e supporta dodici moduli CEX singoli o sei ridondanti, aggiungendo così la flessibilità del bus ridondante alle prestazioni del PM864. Se state standardizzando le unità a magazzino in una flotta, i modelli con suffisso A sono quelli da prendere in considerazione, perché rappresentano il futuro di una famiglia di prodotti altrimenti obsoleta.Le unità PM865 e PM866 estendono la famiglia per applicazioni ad alta integrità e prestazioni superiori. Si tratta delle unità che si trovano nei circuiti di controllo critici per la sicurezza e in quelli più esigenti, e sono proprio quelle in cui lasciare che un'unità di riserva si scarichi completamente è più costoso, perché la progettazione circostante è meno tollerante.La regola pratica è semplice: annotate il modello esatto, incluso il suffisso, per ogni controllore che utilizzate. PM861, PM862, PM864 e PM864A non sono intercambiabili come la somiglianza dei numeri potrebbe suggerire. Le differenze risiedono nelle prestazioni, nella capacità del bus CEX e nella posizione di ciascun modello nel percorso di sostituzione. Gli acquirenti che necessitano di reperire unità AC 800M legacy e i relativi accessori possono iniziare dalla gamma ABB sul sito ABB range e confrontare i modelli con le etichette presenti nei propri armadi. Interfacce di comunicazione: il solito singolo punto di guasto Se il controller è il cervello, le interfacce di comunicazione sono i nervi, ed è proprio nei nervi che si verificano la maggior parte dei guasti. Questi moduli bus CEX rappresentano il punto critico di guasto più comune, poiché una singola interfaccia può servire un'intera stazione di I/O. Quando tale interfaccia smette di funzionare, tutto ciò che si trova a valle di essa smette di funzionare contemporaneamente.CI856 è l'interfaccia per gli I/O S100, supportando fino a cinque rack I/O S100 con un massimo di 20 schede I/O ciascuno. Si tratta di un'ampia gamma di processi gestiti da un singolo modulo, ed è proprio per questo che CI856 dovrebbe essere incluso in qualsiasi elenco di punti critici di guasto.CI857 è l'interfaccia INSUM. Gli impianti che utilizzano il monitoraggio degli azionamenti basato su INSUM lo sanno, e quelli che si sono dimenticati di averlo ricevono un promemoria al primo evento imprevisto.Il CI858 gestisce gli azionamenti ABB tramite il protocollo DDCS e viene aggiornato con uno strumento esterno anziché tramite un download del firmware dallo strumento di progettazione. Quest'ultimo dettaglio non è trascurabile. Fa la differenza tra un ricambio che può essere messo in funzione in un'ora e un ricambio che rimane inutilizzabile perché non si riesce a reperire lo strumento per prepararlo. Se si tiene in magazzino un CI858, si tiene in magazzino anche il metodo per programmarlo.CI865 è l'interfaccia ControlNet. È presente negli impianti che hanno integrato il controllo ABB in un segmento ControlNet ed è uno dei moduli per i quali l'offerta è più limitata, quindi la necessità di scorte a magazzino è più forte.CI867 e CI867A sono interfacce Modbus TCP e rappresentano un buon esempio del perché il suffisso esatto sia importante. Il CI867 ha due porte Ethernet, una full duplex a 100 Mbps e una half duplex a 10 Mbps. Il CI867A ha una singola porta full-duplex a 100 Mbps. Un acquirente che ordina il modello sbagliato riceve un modulo che si adatta allo slot ma non corrisponde alla configurazione della rete. Un'azienda che tiene in magazzino il modello sbagliato si ritrova con un ricambio che non è un ricambio.Visitando qualsiasi impianto legacy 800xA, si noterà che i controllori sono solitamente gli elementi più documentati, mentre le interfacce sono quelle meno documentate. Questo è un controsenso, perché le interfacce si guastano per prime e causano l'interruzione della maggior parte dei processi. Qualsiasi impianto che necessiti di colmare lacune nel proprio stock di componenti CEX-bus può confrontare le informazioni con gli elenchi di componenti per l'automazione industriale e PLC disponibili nella sezione "Elenchi PLC e componenti per l'automazione industriale". I/O S800 sul campo, fino al modulo e al terminale Dietro queste interfacce si trovano gli I/O e, nella maggior parte degli impianti installati, ciò significa I/O S800. È importante essere precisi, perché un elenco vago di I/O è il motivo per cui gli impianti finiscono per ordinare il modulo sbagliato durante un arresto.AI810 è un modulo di ingresso analogico che copre le gamme 0(4)...20 mA e 0(2)...10 V. È il modulo analogico di uso quotidiano per eccellenza, ed è anche uno dei primi moduli che si esauriscono, perché una singola stazione può contenerne decine.AI815 e AI820 completano la gamma di ingressi analogici in direzioni diverse. AI820 è un ingresso analogico differenziale, utilizzato quando l'ambiente del segnale lo richiede. La famiglia AI830 gestisce gli ingressi analogici di temperatura, ovvero termocoppie, elementi resistivi e circuiti di temperatura, che sono proprio quelli che influenzano silenziosamente la qualità e la sicurezza quando nessuno sta monitorando l'andamento.Per quanto riguarda i componenti discreti, il DI810 è un modulo di ingresso digitale e il DO810 è un modulo di uscita digitale. Questi sono i moduli che si guastano singolarmente o in coppia durante un evento elettrico anomalo, e sono abbastanza economici da non giustificare la mancanza di una piccola scorta di entrambi.Oltre alla linea standard S800, esiste la variante S800L, utilizzata in installazioni in cui la forma e la densità fisica si adattano meglio all'armadio elettrico, e i moduli S800 High Integrity certificati SIL3, impiegati nei circuiti di sicurezza. Non si sostituisce casualmente un modulo standard in un circuito di sicurezza, e certamente non si lascia una stazione di sicurezza senza un ricambio certificato. Se un impianto utilizza I/O High Integrity, la scelta delle scorte non è dettata da una questione di costi, bensì di conformità normativa.Un altro elemento che viene quasi sempre dimenticato nell'elenco delle risorse è l'unità di terminazione del modulo. Si tratta delle unità base a cui si collegano i moduli I/O, che ospitano il cablaggio di campo e, come ogni altra cosa, si usurano. Un'unità di terminazione guasta sembra un modulo guasto finché non si sostituiscono entrambi. Inseritele nell'elenco, annotate i relativi codici articolo e tenete dei pezzi di ricambio per i tipi più comuni.Tutto ciò è gestibile per un motivo ben preciso. La documentazione ABB relativa agli I/O S800 include le procedure di sostituzione dei moduli. Tale documentazione esiste perché questi moduli sono progettati per essere sostituiti sul campo da un tecnico competente, senza dover smantellare l'intera centrale. L'intento progettuale è quello di agevolare il lavoro dell'utente. L'unico ostacolo tra un impianto e un ripristino in due ore è la disponibilità del modulo corretto e la conoscenza della sua esatta identità da parte di chiunque. Il contesto di sistema di cui hai bisogno prima di ordinare qualsiasi cosa Due fattori relativi al sistema nel suo complesso influenzano il modo in cui si pianificano i pezzi di ricambio.Innanzitutto, AC 800M è la famiglia di controllori utilizzata nel sistema ABB Ability System 800xA ed è stata valutata in conformità ai requisiti di sviluppo sicuro e dei componenti delle norme IEC 62443-4-1:2018 e IEC 62443-4-2:2018. Questo è importante per gli utenti di sistemi preesistenti perché indica che la piattaforma ha un livello di sicurezza ben definito, supportato da processi concreti. Mantenendo aggiornati il ​​firmware e il software delle unità in uso, si contribuisce a rafforzare tale livello di sicurezza, anziché contrastarlo.In secondo luogo, le famiglie di I/O supportate nell'intera base installata includono Select I/O, S800, S800L, S900 e S100. Un impianto che si è espanso tramite acquisizioni o aggiornamenti graduali può facilmente utilizzare tre di queste cinque famiglie nello stesso edificio. Ecco perché un audit dell'impianto deve identificare quale famiglia di I/O utilizza effettivamente ogni stazione prima di effettuare qualsiasi ordine. L'etichetta del controller indica il controller. Il rack I/O indica la famiglia di I/O. Non sono la stessa cosa, e presumere che lo siano è il modo in cui un ricambio perfettamente funzionante finisce nell'armadio sbagliato. Cosa rifornire, stazione per stazione Ora traduci tutto questo in decisioni relative alla disposizione sugli scaffali.Per ogni stazione critica, tenere a disposizione almeno un controller di riserva dello stesso modello e suffisso di quello in uso. Se la stazione ha una configurazione singola, il controller di riserva non è opzionale. Se la stazione è una coppia ridondante, la ridondanza è presente all'interno del sistema in esecuzione, ma è comunque consigliabile avere un controller di riserva per ripristinarla, poiché una coppia che funziona con un controller funzionante è a un solo guasto di distanza da un'interruzione del servizio.Per ogni interfaccia di comunicazione, tenete a disposizione un'unità di riserva per ogni tipo di interfaccia critica, insieme allo strumento e ai supporti necessari per la sua configurazione. Il caso del CI858 è l'esempio più lampante: un'unità di riserva senza lo strumento di aggiornamento esterno è inutile. Già che ci siete, calcolate anche la capacità del bus CEX di ciascun controller. Se una stazione PM851 ha già raggiunto il limite del suo singolo modulo, la strategia di riserva per quella stazione deve tenere conto del fatto che non è possibile aggiungere semplicemente un'altra interfaccia in caso di emergenza.Per i moduli di ingresso analogici, tenete a disposizione dei ricambi dei tipi più comuni. L'AI810 è il modulo del volume, quindi tenetene diversi. Aggiungete AI815, AI820 e la famiglia di moduli di temperatura AI830 laddove presenti. Per i componenti discreti, tenete a disposizione una piccola scorta di DI810 e DO810. Per S800L e i moduli ad alta integrità certificati SIL3, tenete a disposizione esattamente i ricambi certificati richiesti dal contenitore di sicurezza e registratene lo stato di certificazione.Per le unità di terminazione, tenete a disposizione pezzi di ricambio compatibili con i tipi di moduli più comuni. Per il progetto di ingegneria, mantenete un archivio offline, recuperabile, con la revisione corrispondente a ciascun controller e conservate tale archivio in un luogo sicuro, in modo che non venga portato fuori dall'edificio quando un appaltatore se ne va.Questa è l'intera filosofia della gestione delle scorte in una sola frase: abbinare la scorta all'etichetta e abbinare il disco alla scorta. La checklist di audit, nell'ordine in cui dovresti eseguirla Questa è la parte che trasforma la storia del turno di notte in un compito da lunedì mattina. Affrontatela una volta, alla luce del giorno, e non ricostruirete mai più la vostra versione di quell'interruzione di undici ore.Percorrete l'impianto e annotate ogni unità di controllo, ogni modulo bus CEX, ogni modulo I/O e ogni unità di terminazione, indicandone il codice articolo e la revisione. Fotografate le etichette. Non trascrivete a memoria e non fidatevi del CMMS finché i dati non corrispondono a quelli riportati sulla targhetta.Segnala ogni singolo punto di guasto. Qualsiasi interfaccia che gestisca un'intera stazione deve essere segnalata. Qualsiasi singolo controller senza un partner ridondante deve essere segnalato. Qualsiasi stazione che si trovi a un solo modulo di distanza tra il processo e il controller deve essere segnalata. Il limite del singolo bus CEX del PM851 è uno di questi; un singolo CI856 o CI867 che serve un'intera stazione I/O è un altro.Annotate la versione del firmware e del software dell'unità accanto a ciascun elemento. Questa è l'informazione che vi salverà alle due del mattino, perché è l'unica cosa che un distributore vi chiederà e l'unica che nessuno ha annotato.Distinguete ciò che è ancora in produzione da ciò che è riparabile o disponibile solo come surplus. Alcuni moduli possono ancora essere acquistati nuovi. Altri possono essere solo riparati o reperiti da scorte in eccedenza. Sapere quale sia la differenza vi permette di capire dove tenere scorte e dove accettare il rischio legato ai tempi di consegna.Assicurati che il progetto di ingegneria e i relativi backup siano recuperabili offline e archiviati con la versione corrispondente a ciascun controller. Un archivio che richiede una rete funzionante e un computer portatile funzionante al momento del guasto non è un backup. È una speranza.Accertatevi che chi detiene i supporti di licenza e gli strumenti di servizio sia reperibile e che i supporti siano conservati in un luogo noto. Nessuno dovrebbe perdere tempo a cercare qualcosa in un cassetto chiuso a chiave mentre la linea è fuori servizio.Conservare i pezzi di ricambio in modo appropriato. Utilizzare imballaggi antistatici, conservare in un luogo con temperatura controllata e tenere insieme a ciascuna unità il supporto di installazione del firmware. Un controller di ricambio conservato in modo approssimativo in un armadio caldo è un ricambio destinato a guastarsi durante l'installazione. La questione del denaro, senza il sermone Ecco il ragionamento, onesto e concreto. I dati variano da pianta a pianta, quindi quanto segue va considerato come un esempio dell'andamento del confronto, non come un'affermazione riguardante il vostro sito.Da un lato, il costo di mantenimento di un ricambio a magazzino è rappresentato da un acquisto una tantum più una piccola spesa per lo stoccaggio e la tenuta dei registri. Per una singola stazione critica, ciò significa un controller, una o due interfacce, una manciata di moduli I/O e la documentazione tecnica che li collega. Dall'altro lato, il costo di un'interruzione non pianificata è dato dalla perdita di produzione moltiplicata per la durata, più il trasporto rapido a un costo maggiorato, più gli straordinari di tutti i dipendenti coinvolti, più il rischio di un guasto secondario causato da un riavvio affrettato.L'asimmetria è il punto cruciale della questione. Un ricambio standard viene acquistato al prezzo di listino in un mercato tranquillo. Lo stesso modulo, reperito con urgenza durante un'interruzione di servizio, viene spedito con spedizione rapida e probabilmente a un prezzo maggiorato, ammesso che sia disponibile nei tempi richiesti. E il costo del fermo macchina è di gran lunga superiore a entrambi. Nella maggior parte degli impianti di processo, poche ore di perdita di produzione in una singola stazione costano più di un kit di ricambi adeguato per quella stazione, sia in termini di produzione che di stoccaggio.L'argomento più debole, ma pur sempre valido, è quello della manodopera. Un controllo degli scaffali effettuato di giorno costa ore di lavoro di un ingegnere. La stessa scoperta fatta alle due del mattino costa ore di produzione, perché avviene quando lo stabilimento non sta producendo nulla. Si tratta di scegliere quale valuta spendere, e la valuta della luce del giorno è di gran lunga più economica.Niente di tutto ciò richiede un ingente investimento di capitale. Bastano pochi giorni di camminata, una macchina fotografica, un foglio di calcolo e la disciplina di sostituire una scorta quando la si usa. Le piante che si riprendono in due ore non sono quelle con i budget più elevati. Sono quelle che sanno esattamente cosa c'è nei loro armadietti e sugli scaffali, fino al suffisso. Lo scaffale, articolo per articolo Classe di articoli | Esempi di unità | Perché tenerne unoUnità di controllo | PM851, PM861, PM862, PM864, PM864A, PM865, PM866 | L'unità di controllo è la stazione. Senza un ricambio compatibile, un singolo guasto interrompe il processo e il ricambio necessita del firmware e della revisione del progetto corretti prima di poter funzionare. Mantenere in uso il modello e il suffisso esatti e ricordare il limite del bus CEX singolo del PM851.Interfaccia di comunicazione | CI856, CI857, CI858, CI865, CI867, CI867A | Un'interfaccia può supportare un'intera stazione I/O, pertanto questi rappresentano solitamente un singolo punto di guasto. Verificare attentamente il suffisso, poiché CI867A è diverso da CI867, e tenere a portata di mano gli strumenti e i supporti necessari per la preparazione del modulo, soprattutto per il CI858.Modulo di ingresso analogico | Famiglia AI810, AI815, AI820, AI830 | Gli ingressi analogici sono i moduli più utilizzati nella maggior parte delle stazioni e quelli che si esauriscono per primi. Gli ingressi di temperatura, in particolare, sono collegati a circuiti che influiscono silenziosamente sulla qualità e sulla sicurezza.Modulo di uscita analogica | Unità di uscita analogica della serie S800 | Le uscite azionano valvole, posizionatori ed elementi finali. Un canale di uscita guasto può mantenere un elemento finale nella posizione errata, il che è spesso peggio della perdita di una lettura.Modulo di ingresso digitale | DI810 | Gli ingressi digitali gestiscono interblocchi, stato e autorizzazioni. Durante gli eventi elettrici, possono guastarsi singolarmente o a coppie, quindi un piccolo buffer rappresenta una precauzione economica.Modulo di uscita digitale | DO810 | Le uscite digitali comandano pompe, solenoidi e contattori. Durante un riavvio frettoloso, un'uscita guasta è il modulo su cui è più probabile dover improvvisare, ed è proprio in questi casi che si desidera un ricambio adeguato.Unità di terminazione | Unità di terminazione del modulo per i modelli S800 in uso | Le unità base contengono il cablaggio di campo e, come ogni altra cosa, si usurano. Un'unità di terminazione guasta sembra un modulo guasto finché non si sostituiscono entrambi, quindi è consigliabile tenere a disposizione i modelli più comuni.Archivio di progetti di ingegneria | Backup offline del progetto con la revisione corrispondente per ogni controller | Un controller sostitutivo necessita comunque di una revisione del progetto corrispondente prima di poter eseguire il processo. Un archivio che richiede una rete funzionante al momento del guasto non è un backup.Dove una flotta legacy trae effettivamente la sua resilienzaGli impianti ABB più datati non si guastano perché sono vecchi. Si guastano per le stesse banali lacune di inventario e documentazione che causano i guasti a qualsiasi sistema di controllo, e il ripristino può essere più o meno rapido a seconda che tali lacune siano state colmate in anticipo. I componenti sono ancora documentati, le procedure di sostituzione esistono ancora e i moduli vengono ancora estratti dall'armadio da un tecnico competente con il ricambio corretto in mano.La storia che ha aperto questo articolo si è conclusa prima del turno serale perché qualcuno, alla fine, ha trovato il codice del componente, la nota del firmware e il backup del progetto. Chiunque avesse avuto un ricambio a portata di mano e una semplice nota di una pagina avrebbe risolto tutto in due ore anziché in undici. Questa è l'intera differenza tra una notte infernale e una di routine. Il lavoro per arrivarci non è gratificante e si svolge alla luce del giorno, con una lista di controllo, un armadio alla volta.--------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Hai un progetto o ti serve un componente? Inviaci la tua richiesta oggi stesso! Il nostro team si impegna a fornirti una risposta rapida entro 6 ore (esclusi i fine settimana).. 
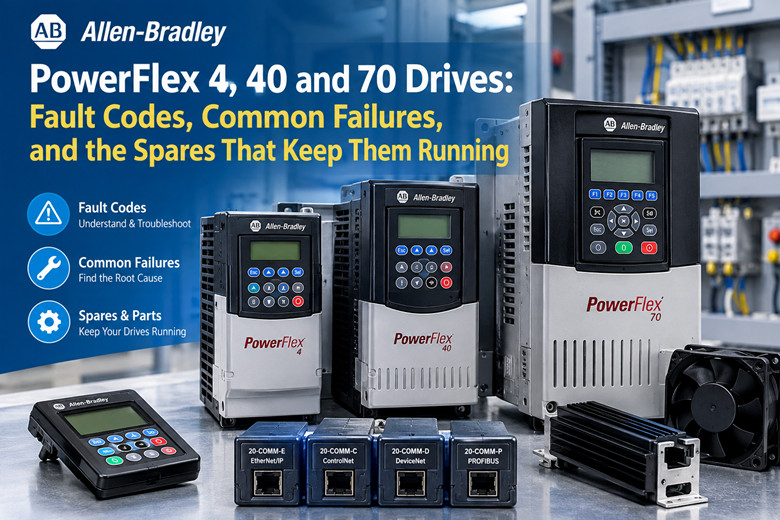
  • Azionamenti PowerFlex 4, 40 e 70: codici di errore, guasti comuni e ricambi per garantirne il funzionamento.
    Azionamenti PowerFlex 4, 40 e 70: codici di errore, guasti comuni e ricambi per garantirne il funzionamento. Sep 16, 2026
     Struttura del catalogo Leggete attentamente la descrizione completa del prodotto prima di effettuare qualsiasi ordine. Il prefisso indica la famiglia di appartenenza, mentre la parte restante specifica telaio, classe di tensione, potenza nominale e tipo di contenitore.22A = PowerFlex 4.22B = PowerFlex 40.22F = PowerFlex 4M.20A = PowerFlex 70.20AD = PowerFlex 70.20AE = PowerFlex 70.Gli adattatori di comunicazione hanno il prefisso 20-COMM.20-COMM-E per EtherNet/IP.20-COMM-C per ControlNet.20-COMM-D per DeviceNet.20-COMM-P per PROFIBUS.Tastiere: 22-HIM-A3 e 22-HIM-C2S.Resistenze di frenatura: serie 20-DR.I pezzi di ricambio per questi azionamenti si trovano solo sotto quei prefissi. Se un venditore ti fornisce un codice che non corrisponde a nessuno dei prefissi sopra indicati, fermati e verifica. Il prefisso della famiglia è il punto di riferimento. Tutto ciò che segue dipende da esso.Verificate il telaio. Un telaio 22B C non è un telaio 22B A. Stessa famiglia, dissipatore di calore diverso, ventola diversa, montaggio diverso, stadio di potenza diverso.Il telaio determina la ventola, il dissipatore di calore, la spaziatura dei terminali e il layout della scheda. Ordina in base al telaio, non solo alla famiglia. Non esiste una ventola generica "PowerFlex 40". Si tratta di una ventola specifica per il telaio PowerFlex 40 e il codice del componente cambia in base alla lettera del telaio.Le scorte obsolete transitano attraverso i canali di distribuzione delle eccedenze. I numeri possono essere indicati in modo errato. Prima di effettuare il pagamento, verificare la stringa completa sull'etichetta dell'unità confrontandola con l'elenco del fornitore. Consultare la gamma Allen-Bradley all'indirizzo Allen-Bradley range quando è necessario abbinare un prefisso a un'unità disponibile a magazzino. Corsi di elettrotecnica Le classi di tensione sono indicate nella stringa del catalogo. Leggetele da lì, non dalla memoria.240 V monofase.240 V trifase.400 V trifase.480 V trifase.Fasce di potenza, indicate in generale:PowerFlex 4 copre all'incirca la fascia da 0,2 a 2,2 kW. Dipende dal telaio.PowerFlex 40 copre all'incirca la fascia da 0,4 a 11 kW. Dipende dal telaio.PowerFlex 70 si estende più in alto. Dipende dal telaio.Queste fascette indicano solo l'orientamento. I valori esatti di kW e HP per ogni telaio devono essere letti dal codice del catalogo del convertitore e dal relativo manuale. Non dimensionare un ricambio in base alla fascetta. Dimensionarlo in base all'etichetta.Una tabella di valutazione pubblicata qui potrebbe essere errata per qualcuno. Le lettere che identificano i telai indicano diverse potenze nominali in base alle classi di tensione, e le versioni monofase e trifase dello stesso telaio non hanno la stessa potenza in kW. L'etichetta è l'unica fonte che non può trarre in inganno.In pratica: fotografate l'etichetta. Annotate la stringa completa del catalogo, la tensione di ingresso, la potenza in kW o HP, la corrente di uscita e il tipo di contenitore. Quella fotografia è il vostro modulo d'ordine.Se l'etichetta non c'è più e la macchina continua a funzionare, c'è un problema. In tal caso, bisogna individuare la capacità a pieno carico (FLA) del motore e la tensione di esercizio, misurare la corrente di funzionamento e scegliere un telaio che copra la FLA con un margine di sicurezza. Questa è la procedura di ripiego, non quella preferibile.Le classi di ingresso monofase compaiono nelle bande più piccole. Le classi trifase predominano al di sopra della banda piccola. Non dare per scontato che un azionamento che funziona a 240 V trifase accetti 240 V monofase. Verifica la classe nella stringa. Interfacce PowerFlex 4 e PowerFlex 40 espongono una porta RS-485 DSI (Drive Serial Interface).PowerFlex 70 utilizza adattatori DPI e 20-COMM per la rete.La porta DSI sui modelli 4 e 40 gestisce la comunicazione seriale e il traffico della tastiera. Semplice, a due fili e facile da cablare in modo errato. Gli adattatori 20-COMM sul modello 70 si inseriscono nell'unità e le forniscono un'interfaccia di rete: EtherNet/IP, ControlNet, DeviceNet o PROFIBUS.Le tastiere sono rimovibili. Una tastiera di un PowerFlex 4 può essere trasferita su un altro PowerFlex 4 della stessa famiglia. Lo stesso vale per i modelli 40 e 70. Questa è la procedura diagnostica più rapida. Provate a trasferire una tastiera funzionante su un'unità con il display spento e verificate se il display si riaccende.Se il display si riaccende con la tastiera sostituita, il guasto risiede nella tastiera stessa o nei suoi contatti. Se il display rimane spento anche con una tastiera funzionante, il guasto è nell'unità di controllo e il primo sospettato è l'alimentatore.Una tastiera è un terminale, non un componente fisso. Consideratela come un componente di ricambio e tenetene sempre una di scorta. Un singolo modello 22-HIM-A3 o 22-HIM-C2S a disposizione è sufficiente per un'intera famiglia di prodotti. tavolo da favola Gli errori rimangono memorizzati. Queste unità non si resettano automaticamente. Dopo aver corretto la causa, l'unità necessita di un ripristino esplicito.Metodi di ripristino: tasto Stop/Reset della tastiera, un ingresso digitale programmato per il ripristino in caso di errore o un ciclo di accensione/spegnimento. Sceglietene uno e utilizzatelo sempre in modo che la persona successiva conosca la sequenza.Guasto | Significato | Prime verificheF004 | Sottotensione | Squilibrio della tensione di ingresso, terminazioni di linea o motore allentate, condensatori di bus deboli sotto caricoF005 | Sovratensione | Tempo di decelerazione contro l'inerzia del carico, rigenerazione dal carico, resistenza di frenatura installataF007 | Sovraccarico del motore | Impostazione FLA del motore rispetto alla targhetta, bloccaggio meccanico, temperatura del motoreF008 | Surriscaldamento del dissipatore di calore | Alette del dissipatore di calore bloccate o sporche, funzionamento della ventola di raffreddamento, temperatura ambienteF013 | Guasto a terra | Isolamento del motore, danni ai cavi, umidità nella scatola dei morsetti del motore F004 Sottotensione Intervento per sottotensione del bus CC. La tensione del bus è scesa al di sotto del livello necessario all'azionamento per mantenere stabile l'uscita.Primo sospettato: la tensione di alimentazione. Misurare tutte e tre le fasi sotto carico, non a riposo. Il calo di tensione che si manifesta solo quando la macchina è in funzione è quello che conta.Secondo sospettato: terminali allentati. Lato linea e lato motore. Una giunzione ad alta resistenza provoca una caduta di tensione sotto corrente. Stringere, controllare la presenza di scolorimento dovuto al calore, sostituire qualsiasi capocorda che appaia bruciato.Terzo sospetto: condensatori del bus difettosi. Il bus si abbassa sotto carico ma si mantiene stabile a basso carico. Si tratta di un problema dovuto all'usura, non al cablaggio. Consultare la sezione relativa all'usura.Registra la cronologia dei codici. Se F004 compare solo nei cicli ad alto carico, l'ingresso o il circuito del motore sta sovraccaricando il bus oltre la capacità di alimentazione. F005 Sovratensione Intervento di protezione da sovratensione del bus CC. La tensione del bus ha superato il livello tollerato dall'azionamento.Primo indiziato: il tempo di decelerazione rispetto all'inerzia del carico. Un carico ad alta inerzia, spinto ad arrestarsi troppo rapidamente, disperde energia nel bus. Allungare la rampa di decelerazione fino all'arresto completo del veicolo.Secondo sospettato: la rigenerazione dal carico. Un carico in movimento o un carico azionato che si muove a una velocità superiore a quella di comando restituisce energia. I carichi gravitazionali su paranchi e nastri trasportatori agiscono in questo modo.Terzo sospetto: assenza di resistenza di frenatura. Se l'applicazione si rigenera, la soluzione è una resistenza di frenatura della serie 20-DR. Senza di essa, il bus non ha modo di dissipare l'energia.Verifica se l'azionamento disponeva di un'opzione con resistenza di frenatura e se questa è ancora collegata. Una resistenza di frenatura scollegata o guasta trasforma una normale decelerazione in un intervento per sovratensione.F007 Sovraccarico del motoreSovraccarico del motore. Il sistema di controllo rileva che il motore sta assorbendo una corrente superiore al suo valore nominale termico.Innanzitutto, verificare il valore FLA del motore rispetto alla targhetta del motore stesso. Un valore FLA errato è la causa più comune. Spesso capita che qualcuno sostituisca un motore e lasci il vecchio valore FLA nell'azionamento.Secondo controllo: blocco meccanico. Un cuscinetto grippato, un nastro trasportatore inceppato, una pompa ostruita. Il motore assorbe più corrente perché il carico assorbe di più.Terzo controllo: temperatura del motore. Tocca il telaio, controlla l'avvolgimento, verifica che il sistema di raffreddamento del motore funzioni correttamente. Un motore con la ventola guasta si surriscalda e fa scattare il dispositivo di protezione da sovraccarico.Non sollevare il FLA per interrompere l'intervento a meno che la targhetta non lo giustifichi. Ciò maschera il guasto e danneggia gravemente il motore. F008 Surriscaldamento del dissipatore di calore Il dissipatore di calore si surriscalda. Lo stadio di potenza si sta surriscaldando.Prima verifica: alette del dissipatore ostruite o sporche. Polvere, lanugine, fibre di carta, nebbia d'olio. Qualsiasi rivestimento sulle alette le isola e impedisce il trasferimento di calore.Secondo controllo: funzionamento della ventola di raffreddamento. La ventola dovrebbe attivarsi ogni volta che l'unità è accesa, nella maggior parte dei casi, e su richiesta. Una ventola che si è fermata o ha rallentato è la causa principale della maggior parte degli eventi F008.Terzo controllo: temperatura ambiente. Un'unità in un armadio chiuso, o in un armadio con un sistema di scarico difettoso, è soggetta a temperature ambiente elevate e si disattiva anche se le alette sono pulite.Il codice F008 è un segnale di avvertimento. Intervenite tempestivamente e sostituite la ventola. Ignoratelo e il prossimo evento sarà un guasto allo stadio di potenza. F013 Guasto a terra Guasto a terra. La corrente fuoriesce dall'uscita verso terra.Primo controllo: isolamento del motore. Misurare la resistenza dei cavi del motore con un megger, scollegando il motore dall'azionamento.Secondo controllo: danni ai cavi. Esaminare il percorso per individuare eventuali schiacciamenti, sfregamenti, infiltrazioni d'acqua e danni causati da roditori.Terzo controllo: umidità nella scatola dei morsetti del motore. Condensa, spruzzi di lavaggio, un pressacavo allentato. L'acqua nella scatola dei morsetti provoca un guasto a terra che si presenta e scompare a seconda delle condizioni meteorologiche.Scollegare il motore prima di dichiarare il guasto irreversibile dell'azionamento. Un azionamento che attiva l'errore F013 con i cavi del motore scollegati presenta un guasto interno. Un azionamento che attiva l'errore solo con i cavi collegati presenta un guasto al cavo o al motore. Note sulla gestione degli errori Questi codici rimangono memorizzati. L'unità conserva l'errore finché qualcuno non lo resetta. Eliminare il sintomo senza correggere la causa non fa altro che far ricomparire l'errore.Percorsi di ripristino: tasto Stop/Reset della tastiera. Un ingresso digitale programmato per il ripristino in caso di guasto. Un ciclo di accensione/spegnimento. Il ciclo di accensione/spegnimento è il metodo più lento e meno informativo. È preferibile un ingresso di ripristino programmato in modo che la macchina possa essere disconnessa dal sistema di controllo.Registra ogni guasto. L'ordine e la frequenza sono importanti. Un F008 all'anno è un promemoria per la pulizia del filtro. Tre F008 in una settimana indicano un problema alla ventola.I codici F004 e F005, se letti insieme, indicano un guasto meccanico o di connessione, non un problema all'unità. Leggere entrambi i codici, non il singolo codice.I codici di errore F007 e F013 indicano entrambi un problema al motore e al relativo cavo. Controllare il motore prima di avviare il motore.L'errore F008, se si verifica dopo un lungo ciclo di funzionamento senza problemi, indica un problema alla ventola, al filtro o all'uscita dell'aria del cabinet. Verificare prima il flusso d'aria.Il codice di errore è il punto di partenza della diagnosi, non la soluzione. La causa risiede nell'alimentazione, nel circuito del motore, nella meccanica o nell'ambiente, e il codice indica solo la direzione da seguire. Due guasti in sequenza: F004 e poi F005 Un terminale del motore allentato o un giunto meccanico difettoso possono generare il codice di errore F004, seguito pochi secondi dopo dal codice F005.La sequenza:Il collegamento è allentato. La corrente aumenta. La tensione al terminale cala. La tensione del bus si abbassa. Il dispositivo F004 si attiva per primo.Quindi la connessione si ristabilisce, oppure il carico si stacca e il motore si scarica improvvisamente. La corrente crolla. Il bus interpreta il rilascio del carico come un picco di tensione, oppure lo shock meccanico invia l'inerzia all'azionamento. F005 si attiva in fase di rimbalzo.La comparsa dei codici di errore F004 seguita da F005 in un breve lasso di tempo indica un problema meccanico o di connessione. Non si tratta di un guasto al disco rigido.Non sostituire l'azionamento su questo modello. Serrare nuovamente i terminali del motore. Ispezionare l'accoppiamento, la cinghia, il riduttore e la sede della chiavetta. Verificare che la macchina azionata non presenti blocchi che si possano sbloccare.Se si sostituisce un'unità con questa firma, la nuova unità presenta lo stesso problema. Stesso guasto meccanico, stessa coppia di codici di errore.Trattate la coppia come un singolo evento con due aspetti: un calo e un picco. Individuate la causa meccanica ed entrambi i codici si interromperanno. Punti critici in base all'età I dischi rigidi di vecchia generazione si guastano secondo uno schema prevedibile. La causa principale è l'età, non le ore di utilizzo.Condensatori elettrolitici per bus CCI condensatori elettrolitici sul bus CC si asciugano. La loro capacità diminuisce. La resistenza serie equivalente aumenta.L'azionamento funziona correttamente a basso carico. Sotto carico, la tensione del bus cala e l'azionamento va in modalità di protezione da sottotensione, codice di errore F004. Caricandolo nuovamente, va di nuovo in modalità di protezione.Questo è il classico segnale di fine vita. Un'unità che attiva l'errore F004 solo sotto carico, con ingresso pulito e terminazioni strette, indica un problema ai condensatori del bus. Ventole di raffreddamento La ventola è il componente soggetto a maggiore usura in questi dischi rigidi. Funziona ogni volta che il disco è in funzione. Quando i cuscinetti si seccano, la ventola rallenta e infine si ferma.Una ventola ferma provoca il surriscaldamento del dissipatore di calore F008. Se il circuito F008 si protrae abbastanza a lungo, lo stadio di potenza si surriscalda. La ventola costa una frazione di un'unità a stato solido.Sostituire la ventola secondo un programma prestabilito o al primo segno di rumore o rallentamento. I codici dei componenti della ventola e del dissipatore di calore dipendono dal telaio. Assicurarsi che il componente sia compatibile con il telaio. Guasti a IGBT e raddrizzatori I transienti di linea e i fulmini mettono fuori uso il raddrizzatore di ingresso e gli IGBT di uscita. Una sovratensione supera la protezione di ingresso e perfora una giunzione a semiconduttore.L'unità smette di funzionare. Non viene visualizzato nulla, oppure viene visualizzato un errore permanente che non è possibile cancellare. Un guasto allo stadio di potenza di solito richiede la riparazione o la sostituzione, non è un intervento che può essere effettuato sul campo.Nelle zone soggette a fulmini, la protezione degli ingressi non è solo un elemento estetico. È ciò che si frappone tra una tempesta e un'unità di trasmissione. Alimentatore switching della scheda di controllo L'alimentatore switching sulla scheda di controllo si guasta. Il display diventa nero. L'unità sembra completamente guasta.Prima di dare per spacciato il disco rigido, controlla l'alimentatore di controllo. Uno schermo nero può avere più di una causa e un guasto all'alimentatore di controllo richiede una riparazione a livello di scheda, non a livello di stadio di potenza.Sostituire la tastiera con una funzionante permette di capire se il problema risiede nel display stesso. Se il display rimane spento anche con una tastiera funzionante, il prossimo sospettato è l'alimentatore. Contatti della tastiera e porta DSI/RJ. I contatti della tastiera e la porta DSI o RJ si corrodono. In ambienti umidi o soggetti a lavaggi frequenti, i contatti si ossidano e la connessione diventa intermittente.Sintomo: guasti intermittenti di comunicazione. L'unità funziona, poi la tastiera si disconnette, quindi riprende a funzionare. Oppure la rete disconnette l'unità dalla porta DSI.Pulisci i contatti, controlla la porta per verificare la presenza di corrosione o di un pin piegato e sostituisci la tastiera con una funzionante. Se il problema persiste anche dopo aver sostituito la tastiera, sostituiscila. Se invece il problema rimane legato all'unità, il guasto risiede nella porta o nella relativa scheda. Polvere conduttiva e umidità di lavaggio La polvere conduttiva e l'umidità dovuta ai lavaggi causano guasti a terra e sovracorrenti. Polvere metallica, polvere di carbonio, aria salmastra e spruzzi riducono la resistenza di isolamento tra terminali e circuiti stampati.Si verificano guasti a terra, F013, e interventi di protezione da sovracorrente. L'azionamento può funzionare a secco e guastarsi a umido. Può funzionare a secco e guastarsi dopo un lavaggio.Sigillare l'area. Convogliare l'acqua di lavaggio lontano dal vialetto. Pulire con metodi a secco ove possibile. Un vialetto bagnato che ieri era in buone condizioni e oggi il terreno bagnato indicano dove è finita l'acqua. parti dipendenti dal telaio I codici dei componenti per ventole e dissipatori di calore dipendono dal telaio. Ordinare indicando la lettera del telaio. Non esiste una ventola universale adatta a tutti i modelli.Conserva la lettera corrispondente al telaio sull'etichetta dei pezzi di ricambio. Uno scaffale pieno di ventole senza etichetta è uno scaffale pieno di pezzi sbagliati. Diagnostica senza computer portatile Per individuare la maggior parte dei guasti non servono un computer portatile o uno strumento di rete. Bastano sei passaggi, in ordine.1. Leggete il display e annotate la cronologia dei codici di errore. Scrivete ogni codice e l'ordine in cui è apparso. La sequenza è più importante del singolo codice.2. Misurare l'equilibrio e l'eventuale abbassamento della tensione dell'alimentazione trifase. Controllare tutte e tre le fasi a riposo e sotto carico. Una fase che presenta un abbassamento di tensione solo sotto carico indica un guasto reale.3. Misurare la tensione del bus CC durante un funzionamento a carico. Monitorare il bus mentre la macchina è in funzione. Un bus che presenta un calo di tensione sotto carico indica un problema ai condensatori o all'alimentazione, non al motore.4. Prima di dare la colpa all'azionamento, controlla la resistenza di isolamento del motore. Scollega il motore. Misura la resistenza dei cavi con un megger. Un motore con problemi di messa a terra o umido può far scattare un azionamento in buone condizioni.5. Verificate i tempi di accelerazione e decelerazione in funzione del carico. I tempi corretti per la vecchia macchina potrebbero non esserlo per quella revisionata. L'inerzia del carico varia nel corso della vita utile di una macchina.6. Verificare la temperatura ambiente dell'unità e il percorso del flusso d'aria. Temperatura del cabinet, condizioni del filtro, funzionamento della ventola, distanze di sicurezza. Il calore è la causa principale di numerosi arresti anomali intempestivi.Questi sei passaggi permettono di individuare la maggior parte dei guasti sul campo prima ancora di dover consultare un manuale. Annotate le misurazioni effettuate, in modo che il tecnico successivo possa riprendere da dove avete interrotto.Nota sul campo: misurare ai terminali dell'azionamento, non al quadro elettrico. Una tensione normale al quadro elettrico e un calo di tensione ai terminali dell'azionamento indicano che il guasto si trova nel tratto di collegamento tra di essi.Nota sul campo: verificare l'impostazione FLA del motore prima di qualsiasi diagnosi in corso. Un valore FLA errato può far sembrare un motore funzionante come guasto.Nota sul campo: confrontare l'intervento con il ciclo della macchina. Un guasto che si verifica nello stesso punto ad ogni ciclo è di natura meccanica. Un guasto che si verifica in modo casuale è di natura elettrica o ambientale.Nota sul campo: se l'unità ha funzionato per anni e ora si blocca, sospettare che i componenti siano usurati prima ancora delle impostazioni. Nessuno ha modificato i parametri la scorsa settimana. I condensatori e la ventola sono stati sostituiti.I VFD di ricambio per questi controlli e sostituzioni sono elencati nella sezione ricambi per l'automazione industriale. Riparazione, scambio o eccedenza Tre percorsi. Riparazione, sostituzione o eccedenza dello stesso numero. Ognuno ha il suo posto.La riparazione è conveniente per i telai di grandi dimensioni e laddove le schede siano ancora reperibili. Un'unità di grandi dimensioni con una scheda o una ventola guasta spesso vale la pena di essere riparata. Il valore del telaio è elevato, i componenti meccanici sono semplici e la riparazione mantiene inalterati i parametri e il cablaggio esistenti.Sostituisci con un PowerFlex 525, 527 o 750 più recente quando il telaio è piccolo, l'unità è completamente obsoleta e l'applicazione è standard. Le unità più recenti offrono firmware aggiornato, opzioni di rete aggiornate e un percorso di supporto. Per un telaio piccolo che svolge un lavoro semplice, la sostituzione è generalmente la soluzione più conveniente.L'utilizzo di unità con lo stesso numero di catalogo è una soluzione legittima per mantenere in vita un vecchio computer. Un'unità usata con lo stesso numero di catalogo si integra perfettamente. Stesso montaggio, stesse terminazioni, stessa struttura dei parametri, stesso cablaggio. Nessuna riprogettazione.La trappola pratica: un'unità di ricambio necessita delle stesse impostazioni dei parametri di quella vecchia. Numero di catalogo diverso, struttura dei parametri diversa, configurazione diversa.Annotate manualmente l'elenco dei parametri, oppure salvatelo con il software di configurazione del produttore, prima che il vecchio disco si guasti. Un elenco di parametri scritto su carta vale più di un disco in una scatola quando il computer è fuori uso.Salva i dati dall'unità finché è ancora funzionante. Se la vecchia unità è già guasta, dovrai ricostruire l'elenco a partire dai requisiti della macchina e dalla targhetta del motore. Questa operazione richiede tempo, che potresti non avere a disposizione.Conservate l'elenco dei parametri registrati insieme alla macchina. Attaccatene una copia all'interno dell'armadio. Quando un'unità viene sostituita alle 2 del mattino, l'elenco sulla porta dell'armadio può fare la differenza tra quindici minuti e un intero turno. Lista di controllo dei pezzi di ricambio Il ripiano che mantiene in funzione una macchina PowerFlex di vecchia generazione.Famiglia di componenti | Prefisso del catalogo | Perché uno dovrebbe essere sullo scaffaleTastiera | 22-HIM-A3, 22-HIM-C2S | Sostituzione display e comunicazione più veloce; copre un'intera famigliaAdattatore di comunicazione | 20-COMM (E, C, D, P) | Un guasto di rete mette l'unità offline; la sostituzione ripristina le comunicazioni in pochi minutiResistenza di frenatura | Serie 20-DR | La mancanza o il guasto della resistenza trasforma la normale decelerazione in un intervento per sovratensione F005Ventola di raffreddamento | Dipendente dal telaio | Componente di consumo numero uno; una ventola guasta porta all'errore F008 e quindi al guasto dello stadio di potenza.Unità di ricambio, stesso telaio | 22A, 22B, 22F, 20A | Si installa con la stessa struttura di montaggio, cablaggio e parametri.Unità di ricambio, stesso numero di catalogo | Stesso prefisso dell'unità guasta | Sostituzione diretta; evita di riprogettare un'unità sostitutiva con una struttura diversaEtichetta ogni ricambio con la lettera del telaio e la stringa completa del catalogo. Una ventola senza etichetta è un ricambio errato.Conservate l'elenco dei parametri registrati insieme all'unità di riserva. Un'unità senza i parametri impostati si rivelerà inutilizzabile nel momento in cui ne avrete bisogno.La regola è semplice. Corrisponde il prefisso, il telaio, la classe di tensione e i parametri registrati. Consulta la gamma completa di automazione industriale su industrial automation range per scoprire i ricambi necessari a queste macchine.-------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Hai un progetto o ti serve un componente? Inviaci la tua richiesta oggi stesso! Il nostro team si impegna a fornirti una risposta rapida entro 6 ore (esclusi i fine settimana)..   
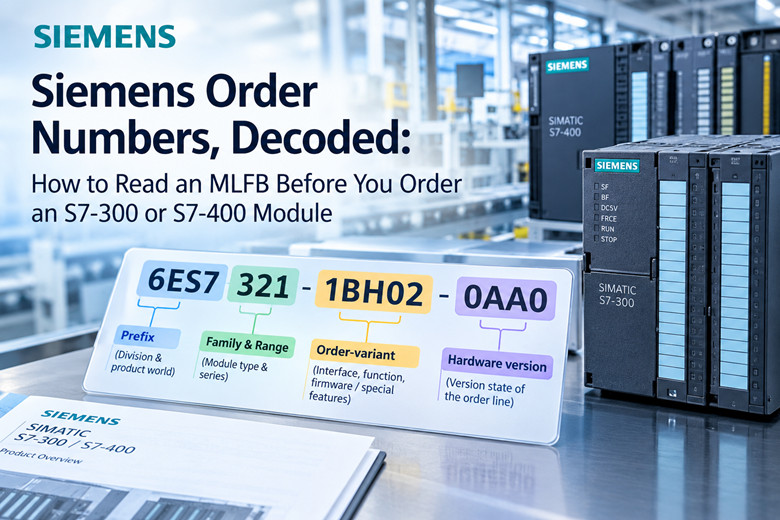
  • Codici d'ordine Siemens, decodificati: come leggere un MLFB prima di ordinare un modulo S7-300 o S7-400
    Codici d'ordine Siemens, decodificati: come leggere un MLFB prima di ordinare un modulo S7-300 o S7-400 Sep 15, 2026
    Un MLFB è un Maschinenlesbare Fabrikatebezeichnung, una frase tedesca che si traduce come designazione di prodotto leggibile dalla macchina. Il termine indica il codice alfanumerico che Siemens assegna a un prodotto in modo che cataloghi, sistemi di ordinazione e logistica possano identificare quel prodotto senza ambiguità. La stringa 6ES7 321-1BH02-0AA0 È un MLFB. È l'identificativo che un distributore utilizza per le sue quotazioni, la stringa che un marketplace online indicizza e il valore che un progettista registra in una distinta base. Quando qualcuno in un reparto di manutenzione dice "il codice del pezzo", di solito si riferisce alla stringa MLFB.Due distinzioni vanno chiarite fin da subito, poiché la confusione tra i due concetti è la causa principale degli ordini errati. Innanzitutto, un MLFB non è un numero di serie. Un numero di serie identifica una singola unità ed esiste una sola volta al mondo. Un MLFB identifica un tipo di prodotto e ogni unità di quel tipo mai prodotta riporta lo stesso codice. In secondo luogo, un numero d'ordine non è una descrizione. "Modulo di ingresso analogico, otto canali" descrive un prodotto, non lo identifica. L'MLFB lo identifica. Nel resto di questo articolo, numero d'ordine e MLFB sono usati come sinonimi, come avviene anche nella documentazione Siemens. La struttura a blocchi di un numero d'ordine Siemens Un numero d'ordine Siemens non è una singola stringa non strutturata. È una sequenza di blocchi, e ogni blocco contiene un'informazione specifica. Leggere correttamente un MLFB significa leggere i blocchi in ordine, dal prefisso a sinistra al gruppo finale a destra. La struttura generale è la seguente:1. Prefisso, ad esempio 6ES, che identifica la divisione e l'ampio universo di prodotti.2. La cifra del livello di integrazione, ad esempio 7, che indica la famiglia di automazione.3. Cifre che identificano la famiglia e la serie, ad esempio 321 o 315.4. Cifre che variano in ordine e che contengono il codice dell'interfaccia, il codice funzione e le informazioni sul firmware o sulle caratteristiche speciali.5. Gruppo finale della versione hardware, ad esempio 0AB0 o 0AE0, che chiude la stringa.Un esempio concreto rende l'astrazione più gestibile. Prendiamo il 6ES7 321-1BH02-0AA0, un modulo di ingresso digitale per l'S7-300. Il prefisso 6ES indica che si tratta di un prodotto di automazione del mondo SIMATIC. Il 7 indica il livello di integrazione della famiglia S7. Il 321 indica l'ingresso digitale S7-300. Il blocco 1BH02 contiene i dettagli dell'interfaccia e della funzione. Il gruppo 0AA0 chiude il numero e codifica lo stato della versione di quella riga d'ordine. Ciascuno di questi blocchi verrà esaminato di seguito. Il prefisso e il livello di integrazione Il prefisso 6ES è il più antico e il più ampio tra i prefissi di automazione. Copre le famiglie di automazione SIMATIC di diverse generazioni, tra cui S5, S7, M7 e i prodotti SC ad esse associati. La cifra che segue il prefisso indica il livello di integrazione. Se tale cifra è 7, il prodotto appartiene alla famiglia S7. Questo è il motivo per cui quasi tutti i moduli S7-300 e S7-400 iniziano con 6ES7 e perché i due caratteri 6ES7 rappresentano di fatto una firma di famiglia piuttosto che un indicatore di modello a sé stante. Le cifre della famiglia e dell'intervallo Il gruppo successivo di cifre indica a quale serie e a quale classe di moduli appartiene il prodotto. Nell'ambito della serie S7, le cifre dell'intervallo svolgono il lavoro più importante. Un numero nel blocco 3xx, come 321, 322, 331 o 315, indica un dispositivo S7-300. Un numero nel blocco 4xx, come 421, 422 o 416, indica un dispositivo S7-400. Si noti attentamente che si tratta di intervalli, non di singoli valori. La classe del modulo viene letta all'interno dell'intervallo: 321 è un modulo di ingresso digitale, 322 è un modulo di uscita digitale, 331 è un modulo di ingresso analogico, 332 è un modulo di uscita analogica, 307 è un alimentatore e 315 è una CPU. Le cifre finali all'interno dell'intervallo specificano il numero di punti, la classe di tensione e la variante elettrica. I blocchi di variante d'ordine Dopo le cifre che indicano l'intervallo, segue la sezione relativa alle varianti d'ordine, talvolta indicata come blocco interfaccia e funzione. Questa sezione del MLFB distingue i moduli che condividono lo stesso intervallo ma differiscono per connessione, numero di canali, isolamento o funzioni speciali. È il blocco che separa un modulo a 16 punti da un modulo a 32 punti della stessa classe, o un'unità standard da una con funzionalità di diagnostica o di interrupt. Le ultime cifre di quest'area, prima del trattino, spesso contengono informazioni sul firmware o sulle funzioni speciali. Un lettore che ha imparato i prefissi ma si ferma a questo punto ordinerà comunque il dispositivo sbagliato, perché è nel blocco delle varianti che i moduli si differenziano. Il gruppo di versioni hardware successive L'ultimo gruppo, separato dal trattino, è quello che gli acquirenti sottovalutano maggiormente. Nell'ordine 6ES7 321-1BH02-0AA0, il gruppo finale è 0AA0. Questo gruppo codifica lo stato della versione hardware della riga d'ordine e contiene anche alcune varianti di confezionamento e configurazione. Due stringhe identiche fino a quel trattino possono descrivere prodotti fisicamente diversi. Le sezioni successive mostrano che questo blocco finale è dove si nascondono le differenze di lunghezza, numero di pin e confezionamento, ed è la causa più comune di un ordine che "sembra corretto" ma arriva sbagliato. Gli schemi dei prefissi differiscono a seconda della divisione La struttura a blocchi descritta sopra è uno schema per la famiglia 6ES. È un errore presumere che le stesse posizioni abbiano lo stesso significato con un prefisso diverso. Siemens è una grande azienda composta da divisioni, e ogni divisione mantiene il proprio sistema di prefissi. Il prefisso 6ES appartiene al mondo dell'automazione SIMATIC. Il prefisso 6GK appartiene alle comunicazioni SIMATIC NET, che comprendono gli switch SCALANCE e i componenti PROFIBUS. Il prefisso 6SL3 appartiene ai prodotti di azionamento SINAMICS. Il prefisso 6AV2 appartiene ai pannelli HMI. Un'ulteriore serie, 6ES7 288, identifica i controllori SMART S7-200, che appartengono al mondo 6ES ma seguono convenzioni diverse da quelle degli S7-300.La conseguenza pratica è espressa come regola: le posizioni dei campi non sono identiche nelle famiglie 6ES, 6SL e 6GK. Una cifra che indica "input digitale" in uno schema può avere un significato completamente diverso in un altro. Imparare a leggere un prefisso non si trasferisce automaticamente ai prefissi adiacenti. Il metodo più sicuro è leggere prima il prefisso, decidere quale schema applicare e solo successivamente interpretare i blocchi che seguono. Esempio pratico: due prodotti che differiscono solo nel gruppo finale La dimostrazione più evidente del problema del gruppo finale proviene dai connettori frontali precablati utilizzati sui moduli S7-300, poiché questi componenti condividono quasi tutto tranne i caratteri finali. Il codice d'ordine 6ES7 922-3BD20-0AB0 identifica il connettore frontale precablato a 20 pin. Il codice d'ordine 6ES7 922-3BD20-0AC0 identifica la versione a 40 pin. La sequenza fino al trattino è identica. Il numero di pin, invece, non lo è.I due connettori condividono anche le stesse specifiche del cavo: entrambi sono lunghi 3,0 m, entrambi utilizzano un filo intrecciato in PVC da 0,5 mm² ed entrambi seguono la codifica a colori DIN 47100. Se un acquirente legge solo la parte prima del trattino, le due parti sono indistinguibili. La differenza nel numero di canali utilizzabili è reale, poiché un connettore a 20 pin non può essere utilizzato con un modulo che ne richiede 40, e l'errore si manifesta sul pannello piuttosto che sulla scrivania.La lunghezza varia nella stessa posizione. Il suffisso 0AF0 indica la versione da 5,0 m del connettore, mentre 0AH0 indica la versione da 8,0 m. Il connettore è elettricamente identico, ma la lunghezza è diversa. In generale, l'ultimo blocco contiene informazioni relative a lunghezza, numero di pin e varianti di confezionamento. Il gruppo di pin finale non è decorativo e non è intercambiabile tra le diverse linee di prodotto. Cifre di revisione hardware e firmware Il gruppo finale contiene informazioni sulla versione hardware, e ciò ha conseguenze che vanno oltre la compatibilità fisica e si ripercuotono sul comportamento del firmware. Due moduli possono essere elettricamente compatibili a livello di terminale, ma comportarsi comunque in modo diverso dal punto di vista del programma che li gestisce. Le lettere di revisione all'interno dei blocchi di variante e finale indicano tale differenza. Il modulo contatore FM 350-1 Consideriamo il modulo contatore FM 350-1. È stato rilasciato con quattro numeri d'ordine successivi: 6ES7 350-1AH00-0AE0, 6ES7 350-1AH01-0AE0, 6ES7 350-1AH02-0AE0 e 6ES7 350-1AH03-0AE0. Si tratta della stessa famiglia di moduli. Sono revisioni hardware successive e ciascuna è indicata nella documentazione Siemens come versione 1. Il contatore di revisione avanza a metà della stringa, nella porzione 1AH00, 1AH01, 1AH02, 1AH03, mentre il gruppo finale rimane costante a 0AE0. L'esempio mostra che le informazioni sulla revisione non sono limitate al gruppo finale. Possono comparire anche nel blocco delle varianti, motivo per cui è necessario leggere l'intera stringa anziché scorrerla. Il case CPU 315-2 DP Il caso pratico più chiaro per un tecnico di manutenzione è la CPU 315-2 DP. Circolano due codici d'ordine: 6ES7 315-2AG10-0AB0 e 6ES7 315-2AG14-0AB0. Entrambi vengono venduti ed entrambi sono descritti come CPU 315-2 DP. Non si tratta dello stesso componente hardware. Sono revisioni hardware diverse con comportamento differente a livello di memoria e firmware.Questo è importante perché un modulo che si accende non è automaticamente un sostituto diretto dell'unità che ha sostituito. Se il progetto STEP 7 e il firmware nel resto del rack prevedono una revisione specifica, un sostituto apparentemente compatibile potrebbe introdurre un comportamento per il quale il programma non è mai stato testato. La lezione si applica a ogni CPU e a ogni modulo funzionale: la revisione fa parte delle specifiche, non è una nota a piè di pagina. Dove si trova fisicamente l'MLFB La documentazione del modulo Siemens S7-300 afferma che il numero d'ordine e la versione sono riportati nella parte inferiore del pannello frontale. Su un modulo già installato in un rack, il pannello frontale è la superficie leggibile senza estrarre l'unità. Tale stringa stampata rappresenta la fonte autorevole quando si ha il modulo fisico a disposizione e deve essere copiata carattere per carattere, inclusi il trattino e il gruppo finale.Il MLFB è visibile anche nella configurazione hardware del progetto STEP 7. Quando si apre un progetto, le voci dei moduli riportano i numeri d'ordine dell'hardware configurato, rendendo il progetto una seconda fonte autorevole. Quando una macchina documenta la sua configurazione originale, il progetto e il pannello fisico dovrebbero coincidere. In caso di discrepanza, quest'ultima costituisce un'informazione diagnostica.Una terza via è la ricerca prodotti nel supporto online di Siemens Industry. Inserendo un MLFB in questa ricerca, si ottiene la scheda prodotto, dove sono registrati lo stato del ciclo di vita, i prodotti successori e le note di revisione. Questo è il modo corretto per confermare cosa indica effettivamente un numero d'ordine quando un elenco o un collega fornisce solo una stringa vuota. Il catalogo, il pannello e il progetto devono essere consultati insieme, e l'MLFB è la chiave che collega tutti e tre. Regole pratiche per l'ordinazione Le seguenti regole derivano direttamente dalla struttura descritta in precedenza. Sono formulate come norme vincolanti, non come opinioni.6. Corrispondenza completa carattere per carattere della sigla MLFB, laddove la parte esatta sia disponibile. Una corrispondenza basata solo sul prefisso e sull'intervallo non equivale a una corrispondenza con il prodotto. L'intera stringa identifica l'articolo; una stringa parziale identifica una famiglia.7. Quando è disponibile solo una revisione diversa, verifica la compatibilità prima di procedere. Conferma lo stato del firmware del sistema di destinazione e del sistema di sviluppo e preparati a eseguire un aggiornamento del firmware laddove sia supportato e il progetto possa integrarlo.8. Non ordinare mai basandoti solo sulla descrizione. "SM331 analogico a 8 canali" è una descrizione, non un codice d'ordine, e può corrispondere a più di una riga d'ordine. Una descrizione restringe la ricerca; il codice MLFB la restringe ulteriormente.9. Considera ogni coppia di prefissi identici e suffissi diversi come una differenza reale finché il catalogo non dimostra il contrario. I gruppi finali possono codificare varianti di packaging e di versione, oltre alla funzione, quindi un modulo con prefisso identico ma suffisso diverso richiede una verifica nel catalogo anziché una supposizione.10. Annotare il valore MLFB nel fascicolo di manutenzione al momento dell'installazione di un modulo, non al momento del guasto. La persona che ha più bisogno di questo valore è quella che lavora sotto pressione, e il pannello è difficile da leggere dal corridoio.Nello specifico, per i ricambi dei modelli S7-300 e S7-400, un fornitore che pubblica i codici d'ordine completi anziché descrizioni generiche elimina gran parte delle incertezze. Un catalogo organizzato da MLFB, come quello presente nel catalogo ricambi Siemens, consente di confrontare la stringa letta sul pannello con la stringa in vendita. Tabella di riferimento: moduli comuni S7-300, S7-400 e moduli adiacenti La tabella seguente elenca i moduli più richiesti con i relativi codici d'ordine. Ogni codice d'ordine nella tabella è una stringa reale; la colonna "Funzione" contiene un riepilogo in linguaggio semplice, mentre la colonna "Note" segnala eventuali informazioni che l'acquirente dovrebbe leggere prima di effettuare l'ordine. Quando si necessita di un modulo per un sistema PLC, confrontare le informazioni con un elenco di riferimento di questo tipo presente nei cataloghi PLC è più rapido che leggere ogni descrizione singolarmente.Modulo | Numero d'ordine (MLFB) | Funzione | NoteSM321 DI 16xDC24V | 6ES7 321-1BH02-0AA0 | Ingresso digitale, 16 punti, 24 V CC | Ingresso CC standard a 16 punti per S7-300; il cablaggio imposta il comportamento sink o sourceSM321 DI 16xDC24V, ingresso sorgente | 6ES7 321-1BH50-0AA0 | Ingresso digitale, 16 punti, 24 V CC, variante sorgente | Stesso intervallo e numero di punti del 1BH02; il blocco variante è diverso, quindi anche il collegamento elettrico lo è.SM321 DI 16xAC120/230V | 6ES7 321-1FH00-0AA0 | Ingresso digitale, 16 punti, 120/230 V CA | Modulo di ingresso CA; la classe di tensione si trova nel blocco variante, non nelle cifre della gammaSM321 DI 32xDC24V | 6ES7 321-1BL00-0AA0 | Ingresso digitale, 32 punti, 24 V CC | Densità di 32 punti; verificare i requisiti dei terminali e dei connettori per il numero di puntiSM322 DO 32xDC24V/0.5A | 6ES7 322-1BL00-0AA0 | Uscita digitale, 32 punti, 24 V CC, 0,5 A | Modulo di uscita della stessa densità; intervallo 322 marcature uscita digitaleSM323 DI16/DO16 | 6ES7 323-1BL00-0AA0 | Ingresso e uscita digitali combinati | Modulo combinato; la serie 323 indica la classe di ingresso/uscita mistaSM331 AI 8x12bit | 6ES7 331-7KF02-0AB0 | Ingresso analogico, 8 canali, 12 bit | La gamma 331 indica l'ingresso analogico; la risoluzione a 12 bit è specificata nel blocco variantiSM332 AO 4x12bit | 6ES7 332-5HD01-0AB0 | Uscita analogica, 4 canali, 12 bit | Gamma 332 marker uscita analogicaPS307 2A | 6ES7 307-1BA01-0AA0 | Alimentatore, 24 V CC, 2 A | Modulo di alimentazione; la corrente nominale si legge dal blocco variantePS307 5A | 6ES7 307-1EA01-0AA0 | Alimentatore, 24 V CC, 5 A | Stesso intervallo dell'unità da 2 A, corrente maggiore; le due differiscono all'interno del blocco variantiCPU 314 | 6ES7 314-1AG14-0AB0 | CPU, classe compatta | Gamma CPU 314; le lettere di revisione compaiono prima del gruppo finaleCPU 315-2 DP | 6ES7 315-2AG10-0AB0 | CPU con interfaccia PROFIBUS DP, revisione hardware precedente | Descritto in modo identico al 2AG14 in molti elenchi, ma con una revisione hardware diversaCPU 315-2 DP, revisione successiva | 6ES7 315-2AG14-0AB0 | CPU con interfaccia PROFIBUS DP, revisione hardware successiva | Differisce nella revisione dal 2AG10; confermare le aspettative del progetto e del firmware prima della sostituzioneIM 153-1, ET 200M | 6ES7 153-1AA03-0XB0 | Modulo di interfaccia per I/O distribuiti ET 200M | Gruppo finale 0XB0, il pattern visto sui moduli della famiglia ET 200, a differenza dello 0AB0 sui moduli S7-300Contatore FM 350-1 | 6ES7 350-1AH03-0AE0 | Modulo funzione, contatore | Le informazioni sulla revisione si trovano nel blocco variante (1AH03); il gruppo finale è 0AE0SM 1231 AI 4xRTD (S7-1200) | 6ES7 231-5PD30-0XB0 | Ingresso analogico per S7-1200, quattro canali RTD | Appartiene a una generazione di controller diversa; non leggere i suoi blocchi utilizzando le convenzioni S7-300CPU SMART S7-200 SR20 | 6ES7 288-1SR20-0AA0 | CPU compatta per la serie SMART S7-200 | La serie 6ES7 288 rappresenta uno schema a sé stante all'interno del mondo 6ESConnettore PROFIBUS DP, uscita a 90 gradi | 6ES7 972-0BA12-0XA0 | Connettore bus per PROFIBUS DP | Parte accessoria; il gruppo finale 0XA0 indica una classe di confezionamento e variante distintaDue schemi meritano di essere commentati. Il primo è che un singolo intervallo contiene diversi blocchi varianti, come dimostrano le 321 righe. Il secondo è che i gruppi finali non sono uniformi tra le famiglie: 0AB0, 0XB0, 0AE0 e 0XA0 compaiono tutti sopra e appartengono a famiglie e classi di accessorie diverse. L'ultimo blocco viene letto nel contesto del prefisso, non isolatamente. Acquistare vecchie scorte: perché la stringa esatta è la chiave di ricerca I marketplace online e i venditori di componenti in eccedenza indicizzano i moduli utilizzando l'esatta stringa MLFB. Il motore di ricerca non sa che intendevi un connettore a 40 pin quando hai digitato un numero a 20 pin, né sa che la lettera di revisione è importante per il tuo progetto. Corrisponde ai caratteri. Ciò significa che l'esatta stringa MLFB è la chiave di ricerca e nessun'altra stringa, per quanto generica, restituisce in modo affidabile il componente corretto.Le differenze di revisione sono la causa più frequente di errori negli acquisti di articoli in eccedenza. Un'inserzione che mostra la fotografia di un modulo apparentemente corretto potrebbe indicare un numero di revisione diverso da quello necessario. Poiché un articolo in eccedenza è solitamente un'unica unità fisica, non esiste una seconda unità che possa correggere l'errore. Prima di effettuare il pagamento, verificate la stringa stampata nell'inserzione confrontandola con la stringa presente sul vostro pannello o nel vostro progetto.Prima di pagare un sovrapprezzo per vecchie scorte, verificate lo stato del ciclo di vita del numero d'ordine tramite il supporto online di Siemens Industry. Questo portale registra se un prodotto è attivo, in fase di dismissione o fuori produzione e se è stato designato un successore. Lo stato del ciclo di vita è il fattore determinante per stabilire se un sovrapprezzo è giustificato. Un modulo non più supportato ha il valore corrispondente ai costi di disponibilità; un modulo con un successore attivo non vale più del successore stesso. Regole del catalogo I dieci punti sopra elencati si riassumono in un breve insieme di regole per la lettura di qualsiasi numero d'ordine Siemens.11. Un MLFB identifica il tipo di prodotto; un numero di serie identifica una singola unità. Non confondere i due.12. Leggere i blocchi in ordine: prefisso, livello di integrazione, intervallo, variante, gruppo finale.13. Il prefisso determina lo schema. 6ES, 6GK e 6SL non condividono le posizioni dei campi.14. Le cifre dell'intervallo indicano la famiglia e la classe del modulo; il blocco variante distingue i moduli correlati.15. Il gruppo di coda contiene informazioni su versioni, lunghezze, numero di pin e confezionamento. Leggetelo ogni volta.16. Le lettere di revisione possono trovarsi sia nel blocco delle varianti che nel gruppo finale. L'intera stringa è importante.17. Ordina per stringa esatta. Una descrizione restringe la ricerca; MLFB la restringe.18. Un dispositivo sostitutivo acceso non è automaticamente compatibile. Verificare la revisione rispetto al progetto e al firmware.FAQDove trovo il MLFB sul mio modulo?Sui moduli S7-300, il numero d'ordine e la versione sono riportati nella parte inferiore del pannello frontale, dove possono essere letti con il modulo installato. Anche la configurazione hardware STEP 7 riporta i numeri d'ordine di ogni modulo configurato, quindi un progetto aperto rappresenta una seconda fonte. Una terza fonte è la ricerca prodotti del supporto online Siemens Industry, che restituisce una voce di prodotto quando si inserisce un MLFB.Qual è la differenza tra un numero MLFB e un numero di serie?L'MLFB è una designazione del tipo di prodotto. Ogni unità di quel tipo la condivide. Un numero di serie identifica una singola unità e compare una sola volta. L'MLFB è ciò che si ordina; il numero di serie è ciò che si deve citare se si ha bisogno di rintracciare una specifica unità durante l'assistenza o la garanzia.L'ultima parte del numero d'ordine è importante?Sì. Il gruppo finale indica lo stato della versione, la lunghezza, il numero di pin e le varianti di confezionamento. Il connettore frontale a 20 pin 6ES7 922-3BD20-0AB0 e quello a 40 pin 6ES7 922-3BD20-0AC0 differiscono solo per questo, mentre i suffissi 0AF0 e 0AH0 indicano rispettivamente le lunghezze di 5,0 m e 8,0 m. Un prefisso identico con un gruppo finale diverso corrisponde a un acquisto differente.Posso montare un 315-2AG14 al posto di un 315-2AG10?Entrambi i componenti riportano la descrizione CPU 315-2 DP, ma si tratta di revisioni hardware diverse. La compatibilità fisica non è l'unico fattore da considerare; il progetto STEP 7 e il firmware nel rack si aspettano un comportamento specifico per la revisione. Prima di considerare la sostituzione equivalente, verificate la compatibilità della revisione con il vostro progetto e siate pronti a un eventuale aggiornamento del firmware, qualora il sistema lo supporti.Perché due inserzioni per lo stesso modulo terminano in modo diverso?Poiché le inserzioni non si riferiscono allo stesso modulo, una differenza nel gruppo finale indica una differenza di versione, lunghezza, numero di pin o confezione. Pertanto, due inserzioni che corrispondono in tutto tranne che negli ultimi caratteri descrivono due righe d'ordine distinte. Considerate la divergenza come significativa e consultate il catalogo anziché presumere che l'inserzione più economica sia equivalente.I modelli 6ES7 e 6ES5 sono la stessa cosa?No. Entrambi rientrano nella categoria di automazione 6ES, ma la cifra che indica il livello di integrazione separa le generazioni. 6ES5 appartiene alla generazione S5 e 6ES7 alla generazione S7. Un componente di una generazione non corrisponde al codice d'ordine dell'altra e il significato dei blocchi interni non è trasferibile.Cosa devo fare se la revisione esatta non è disponibile?Determina la revisione esatta consultando il pannello, il progetto STEP 7 o la documentazione del supporto online del settore. Verifica quindi se la revisione più vicina disponibile è documentata come compatibile con la tua configurazione. Conferma lo stato del firmware del componente sostitutivo, pianifica un eventuale aggiornamento e verifica lo stato del ciclo di vita sia del componente originale che di quello sostitutivo prima di procedere all'acquisto di un componente di seconda mano.Il numero d'ordine compare da qualche altra parte oltre al pannello?La finestra di dialogo Informazioni sul modulo all'interno di STEP 7 riporta il numero d'ordine di un modulo online, utile quando il pannello è di difficile lettura. La configurazione del progetto e la ricerca nel supporto online del settore coprono il caso offline. Se tutte e tre le fonti sono disponibili, dovrebbero coincidere; in caso di discrepanza, il pannello stampato in fabbrica è da considerarsi il riferimento effettivo per l'installazione fisica.-------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Hai un progetto o ti serve un componente? Inviaci la tua richiesta oggi stesso! Il nostro team si impegna a fornirti una risposta rapida entro 6 ore (esclusi i fine settimana).. 
  • Mitsubishi FX2N nel 2026: il mattone del 1991 che si rifiuta di morire
    Mitsubishi FX2N nel 2026: il mattone del 1991 che si rifiuta di morire Sep 11, 2026
     Pensate a cos'altro del 1991 è ancora in funzione ogni mattina. Un fax in un ufficio governativo, forse. Una pressa per cuscinetti di cui nessuno ha il manuale. E, in decine di migliaia di stabilimenti dal Golfo ai Grandi Laghi, il Mitsubishi FX2N: un blocco di plastica grigio scuro, all'incirca delle dimensioni di un grosso dizionario, con una porta di programmazione rotonda a otto pin sul davanti, senza schermo, senza menu, senza possibilità di personalizzazione.Nel 1991 Mitsubishi ha lanciato l'FX2N come micro PLC di fascia media. L'ingegnere che ha commissionato il vostro è andato in pensione. Anche il suo apprendista è andato in pensione. La persona che oggi si occupa della sua risoluzione dei problemi non era ancora nata quando l'unità è stata spedita, e probabilmente sta lavorando su un portatile più recente dell'intera sala elettrica della macchina. Eppure, questo "mattone" continua a funzionare. Linee di confezionamento a Dubai ci lavorano. Impianti di trattamento delle acque in Texas ci lavorano. Ausiliari per lo stampaggio a iniezione in Egitto, sistemi di trasporto in Polonia, apparecchiature OEM sparse in Medio Oriente, Asia, Africa ed Europa orientale: tutti ci lavorano.Ecco la situazione che nessuno in sede centrale vuole ammettere. Mitsubishi ha interrotto la produzione dell'FX2N molto tempo fa. È stato sostituito dall'FX3U, poi dall'FX5U e dalla piattaforma iQ-F, e ogni generazione ha reso il modello precedente sempre meno apprezzabile: software diverso, cablaggio diverso, un modo di pensare diverso. I ricambi FX2N di vecchia produzione diventano sempre più rari di anno in anno e i prezzi del surplus aumentano. Eppure le macchine continuano a funzionare.Non sono sentimentale riguardo a questo hardware. È vecchio. È lento. Non ha una porta Ethernet, non ha un server web e non li avrà mai. Ma è stato pagato, è cablato, è collaudato e non si riavvia da solo di martedì per un aggiornamento che nessuno ha approvato. La metà delle volte che un impianto mi chiama per un FX2N "guasto", il PLC funziona perfettamente ed è il panico che c'è dietro. L'altra metà, la soluzione è una batteria, un cavo o un modulo di ricambio che avrebbe dovuto essere sullo scaffale da anni.Ecco quindi le informazioni essenziali, così come le trasmetterei a un ingegnere seduto davanti a un banco di lavoro unto. Sei cose che devi assolutamente sapere sull'FX2N nel 2026, e poi la scorta di pezzi di ricambio che permette a un impianto di funzionare senza problemi. 1. Perché questo mattone del 1991 si rifiuta di morire L'FX2N è praticamente indistruttibile per un motivo banale: al suo interno non c'è quasi nulla che possa guastarsi. Fa una sola cosa: la scansione. Legge gli input, esegue la logica a scaletta passo dopo passo, scrive gli output e ripete il ciclo. Questo ciclo è l'essenza stessa del prodotto. Non c'è un sistema operativo da aggiornare, nessun aggiornamento del firmware che possa bloccarlo, nessuna sequenza di avvio che possa incepparsi, nessun servizio cloud che possa terminare il suo ciclo di vita e mandare in tilt la macchina. Un FX2N si accende ed esegue il processo nel tempo che impiega uno schermo moderno a completare l'animazione del suo logo.Il programma stesso risiede nella EEPROM. Questo dettaglio è più importante di quasi ogni altra cosa in questo elenco, perché è l'aspetto più frainteso dell'intera piattaforma. Il linguaggio ladder non è memorizzato nella RAM e non è memorizzato nella batteria. Interrompete l'alimentazione, fate cadere la batteria, spedite il PLC oltreoceano in una scatola di stracci: il programma sarà ancora lì quando arriverà a destinazione. Mitsubishi ha progettato l'FX2N con 8.000 passi di memoria programma di serie, i programmi più complessi venivano memorizzati su una cassetta EEPROM opzionale e, in ogni caso, la memoria del programma era non volatile per impostazione predefinita. La perdita di alimentazione non è mai stata un nemico del programma. Il timore che "il programma sia scomparso con l'interruzione di corrente" è quasi sempre dovuto ad altro: una batteria scarica che cancella i dati memorizzati, argomento trattato nella sezione 2, un caricamento errato che sovrascrive il codice corretto, argomento trattato nella sezione 3, o una cassetta di memoria che si è guastata per vecchiaia.Il resto del progetto è puro ingegneria industriale. La mappatura dei dispositivi è semplice e facile da tenere a mente: X per gli ingressi, Y per le uscite, M per i relè interni, D per i registri dati, T per i timer, C per i contatori, con i relè speciali come l'M8000 dedicati alle funzioni di sistema. Il set di istruzioni è così piccolo che una persona può portarlo con sé nella propria mente per trent'anni. Le unità base erano disponibili nelle dimensioni FX2N-32MR fino a FX2N-64MR e FX2N-80MR, con l'FX2N-32MT e i suoi fratelli con uscita a transistor per le applicazioni ad alto ciclo di lavoro. L'espansione I/O si aggancia al lato della base e i moduli a funzioni speciali come l'FX2N-4AD e l'FX2N-4DA si collegano allo stesso bus e vengono controllati tramite le istruzioni FROM e TO.E la parte meccanica resiste a tutto ciò che mette in crisi le apparecchiature più recenti. Nessuna ventola che si intasa, nessun disco rigido, nessun touchscreen che si rompe, nessuna scheda SD che si corrompe. Un blocco sigillato con morsetti a vite. Mettetelo in un armadio abbastanza caldo da far funzionare un moderno relè intelligente, e l'FX2N rimarrà lì a scansionare, come ha fatto fin dalla prima amministrazione Bush.Ecco perché il mattone sopravvive agli ingegneri: non c'è niente di fragile al suo interno, tranne le parti di cui parla questo articolo. La batteria, il percorso software, le schede di comunicazione, i dispositivi di uscita, i condensatori dell'alimentatore. Questi sono i punti critici, e sono tutti gestibili se li si tratta come i componenti soggetti a usura che sono. 2. Cosa protegge realmente la batteria F2-40BL (e di quale paura puoi liberarti) Chiedete a un gruppo di tecnici della manutenzione cosa protegge la batteria F2-40BL in un FX2N e metà di loro vi risponderà che mantiene attivo il programma. Non è così. Ripetetevelo la prossima volta che qualcuno cerca di scaricare in preda al panico un programma alle due del mattino perché si è accesa la spia della batteria.Il programma è memorizzato nella EEPROM, come appena spiegato nella sezione 1. Ciò di cui l'F2-40BL esegue effettivamente il backup è l'area dati memorizzata: i relè M e i registri D contrassegnati come memorizzati nei parametri del PLC, i contatori che contengono i totali di produzione e l'orologio in tempo reale sui modelli che ne sono dotati. Se la batteria si stacca, si perdono questi valori. Il circuito ladder si riattiva intatto e funziona, quindi la macchina si avvia con i totali azzerati e con i valori predefiniti dei registri assunti dal programma, il che può essere piuttosto emozionante se una ricetta risiede nei registri D memorizzati.Mitsubishi segnala la batteria scarica tramite un relè speciale, l'M8006 sulla famiglia FX2N, che, una volta attivato, rimane bloccato, impedendo che si disattivi automaticamente dopo tre settimane di inattività. Quando lo si nota, è necessario intervenire. La batteria in sé dura anni in un normale armadio di controllo. È il calore che ne riduce la durata, pertanto l'impianto con l'FX2N installato accanto allo sportello del forno sostituisce le batterie più frequentemente rispetto all'impianto con il pannello a temperatura controllata. Questo non è un difetto della batteria, ma una questione di fisica.La procedura di sostituzione è il momento in cui l'esperienza sul campo salva i dati. Eseguitela con il PLC acceso. Con l'alimentazione inserita, la CPU mantiene attiva la RAM tramite la propria alimentazione, quindi potete scollegare il vecchio F2-40BL, collegare quello nuovo e non perdere nulla. La scheda contiene anche un condensatore che vi dà un periodo di tolleranza se insistete a sostituire il componente a motore spento, ma non fate affidamento su questo periodo di tolleranza per i vostri totali di produzione. Accendete l'unità e sostituite il componente a motore acceso. Ci vogliono novanta secondi ed è tutto qui il trucco.Un'ultima considerazione. Se una batteria è scarica da molto tempo e la macchina inizia a comportarsi in modo anomalo, la soluzione non è sostituire la batteria e scrollare le spalle. I valori memorizzati sono andati persi. È necessario reimpostare i setpoint e i totali, ed è proprio per questo che gli impianti intelligenti mantengono una registrazione scritta di quali dovrebbero essere questi valori, oppure li caricano da parametri memorizzati nel programma, o entrambe le cose. Una batteria scarica è un fastidio. Una batteria scarica senza alcuna registrazione dei valori memorizzati è un vero disastro. 3. La battaglia del software: GX Developer, Windows 11 e la lotteria dei driver SC-09 Ora arriva la parte che fa piangere i giovani ingegneri: parlare con il computer. L'FX2N veniva programmato con GX Developer, o con il più vecchio FXGP/WIN per i veri veterani, e questa è ancora la verità nel 2026. La generazione FX2N non ha mai ricevuto un supporto adeguato dai software più recenti. GX Works2 è stato creato per le generazioni FX3U e FX3UC e per la famiglia FX3G; l'FX2N è stato escluso da questo gruppo, o accolto solo parzialmente a seconda della versione regionale. GX Works3 appartiene interamente al mondo FX5U e iQ-F. Quindi lo strumento per un FX2N oggi è ancora GX Developer, un programma il cui ultimo periodo di gloria è stato l'era di Windows XP.Eseguire GX Developer su Windows 10 o 11 è una vera impresa. A volte si installa e funziona correttamente, altre volte si installa e si blocca non appena si apre un progetto. A volte è proprio il programma di installazione a creare problemi di compatibilità che non si risolvono nemmeno eseguendo "Esegui come amministratore" con il tasto destro del mouse. La soluzione più affidabile è utilizzare una macchina virtuale con Windows XP o Windows 7, con la porta USB collegata direttamente al sistema guest, e far funzionare GX Developer come se fosse ancora nel 2004. Se possedete un vecchio portatile con una vera porta seriale, avete un vero tesoro. Etichettatelo e conservatelo in un cassetto da cui nessuno vi chiede in prestito.Poi arriva il cavo. La porta di programmazione FX2N utilizza il protocollo seriale FX su un connettore rotondo a otto pin, e il metodo ufficiale era l'SC-09, un convertitore che si interponeva tra quella porta e una porta seriale del PC. L'SC-09 originale è ormai fuori catalogo da tempo, e quello che si acquista nel 2026 è un clone USB. Il mercato dei cloni è una lotteria per quanto riguarda i driver. Alcuni cloni montano chip CH340, altri chip Prolific, altri ancora dichiarano di utilizzare chip FTDI, e altri ancora sono chip FTDI contraffatti per i quali i moderni sistemi Windows si rifiutano categoricamente di installare i driver. Si può passare un pomeriggio a installare tre diversi set di driver e ritrovarsi comunque a dover affrontare l'errore "impossibile avviare il dispositivo".Regole di base per la lotta con i cavi. Acquistate il cavo da chi lo vende come cavo per PLC, non come un qualsiasi accessorio USB. Mantenete basso il numero della porta COM, perché il vecchio GX Developer non gradisce i numeri di porta elevati. Fate in modo che la velocità di trasmissione corrisponda a quella prevista dai parametri del PLC. E non collegate mai il cavo a un FX2N alimentato a meno che non siate certi che l'adattatore sia isolato. L'SC-09 originale aveva l'isolamento sul lato PLC. Molti cloni economici non ce l'hanno, e un solo anello di massa proveniente da un laptop appoggiato su una messa a terra instabile può bruciare la porta di programmazione del PLC. Questo trasforma un problema di cavo da venti dollari in un problema di CPU da trecento dollari, e ho visto succedere una cosa simile due volte. Spegnete il PLC, collegate il cavo, riaccendetelo. Questa semplice abitudine fa risparmiare a un impianto più soldi di qualsiasi altro consiglio in questo articolo.Archivia correttamente il programma finché il software è ancora in esecuzione. Caricalo dal PLC, salva il file di progetto in due posizioni diverse, esporta un listato di testo e, se hai un minimo di buon senso, stampane una copia da tenere all'interno del quadro elettrico. Verrà il giorno in cui l'unica copia di quel programma si troverà su un portatile che non si avvierà più, e alla macchina non importerà nulla dei tuoi sentimenti. 4. I moduli che si stanno seccando L'unità base rappresenta solo metà della macchina. Attorno ad essa si sviluppa l'ecosistema che ha reso l'FX2N un robusto computer di fascia media, anziché un semplice giocattolo: moduli analogici, schede di comunicazione, I/O aggiuntivi. È proprio qui che la carenza si fa sentire maggiormente, perché la CPU di base era costruita per durare, ma l'ecosistema che la circonda sta scomparendo più velocemente dei componenti stessi.La FX2N-485-BD era la scheda di comunicazione principale, che forniva al PLC una porta RS-485 per comunicare con azionamenti a frequenza variabile, HMI e altri PLC, inclusa la semplice rete N:N dell'FX2N tra più unità. La FX2N-232-BD aggiungeva una vera porta RS-232C per scanner di codici a barre, stampanti e collegamenti con PC. La FX2N-4AD introduceva quattro ingressi analogici e la FX2N-4DA quattro uscite analogiche; se la vostra macchina legge un trasmettitore di pressione o aziona un posizionatore di valvole, sapete esattamente a quale modulo mi riferisco. Sul lato I/O, la FX2N-16EX e la FX2N-16EYR ampliavano il numero di punti con blocchi di ingresso e uscita a relè, mentre la FX2N-16EYT era la versione con uscite a transistor per le operazioni ad alto ciclo. I modelli FX2N-4AD-PT e FX2N-4AD-TC gestivano termoresistenze Pt100 e termocoppie per gli addetti alla misurazione della temperatura.Modulo | Lavoro | Dove lo trovi di solitoFX2N-4AD | Quattro ingressi analogici | Trasmettitori di pressione, livello e portataFX2N-4DA | Quattro uscite analogiche | Posizionatori di valvole, riferimenti di velocità di azionamentoFX2N-485-BD | Scheda di comunicazione RS-485 | Collegamenti azionamenti, HMI, multi-PLC N:NFX2N-232-BD | Scheda di comunicazione RS-232C | Scanner, stampanti, collegamento PCFX2N-16EX | Blocco di ingresso CC a sedici punti | Espansione I/OFX2N-16EYR | Blocco di uscita a relè a sedici punti | Espansione I/O, commutazione di carichiSC-09 | Cavo di programmazione e convertitore | Comunicazione con il PLC in ogni momentoNessuno di questi componenti è più presente nel catalogo attivo di Mitsubishi. Ciò che rimane è costituito da vecchie scorte di magazzino, che stanno scomparendo. Un impianto che aspetta che un 485-BD si guasti prima di acquistare i pezzi di ricambio pagherà qualsiasi prezzo venga richiesto dall'ultimo venditore online. Un impianto che acquista i pezzi di ricambio quando sono semplicemente scarsi, invece, ha la possibilità di scegliere. Quando trovate vecchie scorte di magazzino dei moduli che il vostro impianto effettivamente utilizza, acquistateli subito, non quando il fumo si sarà spento.Un aspetto che semplifica la gestione delle scorte: i moduli a funzione speciale vengono indirizzati in base alla posizione sul bus e pilotati con le istruzioni FROM e TO, quindi un modulo di ricambio non deve necessariamente corrispondere al lotto seriale originale. Il programma comunica con la posizione quattro allo stesso modo, indipendentemente dal fatto che il modulo in posizione quattro sia stato spedito nel 1998 o nel 2004. Prestando attenzione agli interruttori di stazione e alle impostazioni, la sostituzione richiede pochi minuti anziché una riscrittura.Quando si va alla ricerca di questi componenti, la categoria dei componenti per PLC Mitsubishi è un buon punto di partenza. Offrono CPU FX2N, blocchi I/O, schede di comunicazione e batterie, ovvero la vecchia linea di prodotti Mitsubishi che i grandi distributori hanno smesso di trattare anni fa. 5. Cosa si rompe realmente sul campo Dopo decenni di interventi sul campo, ecco cosa effettivamente uccide gli FX2N, più o meno nell'ordine in cui l'ho visto accadere.Innanzitutto, bisogna controllare i condensatori dell'alimentatore. L'alimentatore interno dell'FX2N è un alimentatore switching progettato negli anni '90 e, dopo decenni di calore, i condensatori elettrolitici invecchiano: l'elettrolita si secca, l'ondulazione aumenta e le tensioni si abbassano. Il sintomo classico è un riavvio della macchina quando si attiva il contattore principale, oppure uscite che si interrompono per un istante, o comunicazioni che si interrompono senza una ragione apparente. Molte delle chiamate che ho ricevuto con la dicitura "il PLC sta morendo" erano dovute semplicemente a un alimentatore pieno di condensatori usurati. Un paio di nuovi condensatori e un saldatore possono ridare vita al dispositivo per un altro decennio. Se non sapete saldare, a questo serve la CPU di riserva che avete a disposizione.Il secondo problema è la saldatura dei contatti dei relè. Dopo milioni di operazioni di commutazione delle bobine dei contattori e delle elettrovalvole, i contatti dei relè all'interno di un FX2N-32MR o di un FX2N-16EYR finiscono per saldarsi. Il sintomo è un'uscita che non si disattiva: il relè indica spento, ma il carico rimane acceso. Non si tratta di un difetto, bensì di usura, e un'elettrovalvola che si attiva dieci volte al minuto riduce la durata meccanica di un relè più rapidamente di quanto si creda. La soluzione consiste nella sostituzione del modulo, e la lezione da imparare è che la durata di un relè si misura in operazioni, non in anni.I transistor di uscita bruciati sono al terzo posto e di solito sono causati da un errore di cablaggio. Nelle unità MT, i carichi induttivi senza diodi di flyback in parallelo alla bobina finiranno per danneggiare il dispositivo di uscita, causando un cortocircuito o un circuito aperto, e un'uscita in cortocircuito può danneggiare anche il suo comune. Prima di dare la colpa al PLC, controllate il soppressore in parallelo alla bobina del contattore. Il PLC stava eseguendo il comando; la bobina si stava ribellando.Le porte di programmazione danneggiate sono al quarto posto, e la sezione 3 ha già spiegato la causa: adattatori USB-seriale non isolati collegati a un PLC in funzione. La soluzione è un'abitudine, non un componente. Spegnere, collegare, riaccendere. Insegnatelo a chiunque metta mano alla macchina.Poi arrivano i guasti noiosi che superano di gran lunga tutti quelli precedenti. Viti dei terminali allentate dopo anni di cicli termici. Polvere. Un alimentatore per sensori a 24 V CC che si indebolisce fino a quando gli ingressi iniziano a dare problemi. Un fusibile bruciato che tutti ignorano per un'ora. Un cavo di prolunga tra la base e un blocco di espansione che si è schiacciato quando qualcuno ha lavorato all'interno del case. Prima l'alimentatore, poi la linea a 24 V, poi i cablaggi e i fusibili. Solo allora si può dare la colpa alla CPU. E quando il LED di ERRORE sul pannello frontale lampeggia, leggete il codice di errore prima di iniziare a sostituire componenti a caso. La sequenza di lampeggio e i registri dati speciali vi diranno cosa la CPU pensa che non funzioni, e di solito la CPU ha ragione su quel componente. 6. La pura matematica: continuare a correre o migrare Ad un certo punto, in ogni stabilimento che utilizza i sistemi FX2N, si pone la domanda: migrare questo sistema o mantenerlo in funzione? Sedetevi e fate i calcoli prima che lo faccia il reparto marketing per voi.Partiamo dal costo dell'inazione. Una CPU FX2N usata o nuova, proveniente da un buon rivenditore di surplus, costa una frazione di quanto costa un pomeriggio di fermo linea, e si installa sullo stesso binario, con lo stesso cablaggio e lo stesso programma. Se la macchina produce profitto e il processo funziona, sostituire il PLC non è un aggiornamento. È un progetto con un profilo di rischio, e ogni migrazione che ho visto ha introdotto almeno una nuova modalità di guasto che prima non esisteva. Le vecchie apparecchiature si guastano in modi che si conoscono. Le nuove apparecchiature si guastano in modi che si imparano.Se decidi di migrare, informati sui costi effettivi di ciascuna opzione.L'FX3U è quanto di più simile a un successore naturale, ma non è comunque un'installazione diretta. Non è compatibile a livello di pin con l'FX2N. La disposizione dei terminali è diversa, il montaggio è diverso e ogni filo deve essere ricablato e ricontrollato. La parte relativa alla programmazione è più semplice: la famiglia FX ha mantenuto un'ampia compatibilità delle istruzioni, quindi gran parte del linguaggio ladder è riutilizzabile, ma qualsiasi cosa che riguardi i moduli a funzioni speciali, le istruzioni di comunicazione o la vecchia mappa dei dispositivi richiede un'attenta verifica, e ogni modulo di espansione dell'FX2N sulla guida deve essere confrontato con l'elenco di compatibilità dell'FX3U. Si tratta più che altro di un ricablaggio con conversione di programma, non di una semplice sostituzione.Software di programmazione | GX Developer o FXGP/WIN | GX Developer o GX Works2 | GX Works3Cablaggio | Linea di base | Rifinire tutto | Rifinire tuttoRiutilizzo di vecchi programmi | Versione di base | Parziale, necessita di una fase di conversione | Riscrivere completamente in un nuovo ambientePorte integrate | Porta di programmazione seriale | USB e seriale | Ethernet integrataLa piattaforma FX5U e quella iQ-F sono due mondi completamente diversi. GX Works3, progetti strutturati, un nuovo modo di organizzare i programmi, una riprogettazione completa della logica e un nuovo cablaggio. In cambio, si ottiene la porta Ethernet integrata, che ha un valore reale se l'impianto necessita di acquisizione dati o di protocolli HMI moderni che la FX2N non supporta. La FX2N non ha Ethernet e non l'avrà mai. Se il processo deve comunicare con i sistemi aziendali, questo è un valido motivo per migrare, non una semplice questione di moda.Quindi, i motivi validi per la migrazione sono: quando i pezzi di ricambio più importanti sono esauriti e i guasti iniziano ad accumularsi; quando la macchina necessita di comunicazioni che l'FX2N non è in grado di gestire; quando la persona che conosce davvero il programma sta per andare in pensione e la documentazione è scarsa, perché migrare mentre quella persona è ancora in servizio costa dieci volte meno che migrare dopo; e quando la macchina è comunque in fase di ricostruzione. In questi casi, è consigliabile migrare con calma, con un piano preciso, e mantenere la vecchia unità intatta finché la nuova non ha completato un'intera settimana di produzione senza guasti. Un FX2N funzionante è un documento di riferimento che si può toccare con mano.E mentre gestite il parco macchine misto che la maggior parte degli impianti possiede, con vecchi apparecchi accanto a nuove apparecchiature nello stesso armadio, conviene standardizzare il luogo di acquisto. Il reparto di automazione industriale di un buon fornitore offre le apparecchiature moderne, mentre il reparto Mitsubishi offre quelle più datate, ed entrambe finiscono prima o poi nel vostro quadro elettrico. Lo scaffale dei ricambi di cui ogni impianto FX2N ha bisogno Se il vostro impianto utilizza diverse unità FX2N, è meglio allestire il magazzino ricambi prima che si verifichino guasti, non dopo. Ecco cosa dovrebbe avere a magazzino un impianto che utilizza una famiglia di macchine FX2N, e io difenderei questa lista da qualsiasi tentativo di vendita aggiuntiva da parte del distributore.Articolo | Disponibilità | Perché si merita il suo postoCPU di ricambio FX2N, modello della base più comune, FX2N-32MR, FX2N-64MR o FX2N-80MR a seconda dei casi | Una per impianto | La sostituzione di una CPU guasta richiede trenta minuti anziché tre giorni di fermo.Scheda di comunicazione FX2N-485-BD | Uno | La scheda di comunicazione più ricercata sul mercato dell'usato, e quella che si secca per primaSC-09 o un cavo clone USB funzionante | Uno di scorta | I cavi si rompono, si perdono, vengono presi in prestito e la lotteria dei driver non aspetta nessunoBatterie F2-40BL | Due | Cambiale il giorno in cui scatta M8006 e non perderai mai più un valore bloccatoBlocco di uscita relè FX2N-16EYR | Singolo | I relè saldati sono una necessità, non un'opzione, nelle macchine ad alto ciclo di lavoro.FX2N-4AD, se si utilizza l'analogico | Uno | Il modulo non lo troverai rapidamente quando un circuito trasmettitore inizia a leggere cose senza sensoBackup dei programmi | Conservali per sempre | File di progetto in due posizioni diverse più un elenco stampato nell'armadiettoDa dove proverrà quella scorta nel 2026? Il catalogo Mitsubishi non include l'FX2N, quindi la risposta onesta è il canale delle eccedenze: rivenditori di vecchi stock, intermediari, riparatori di macchine e specialisti che hanno fatto dei vecchi prodotti Mitsubishi il loro punto di forza. Quando trovate un fornitore di ricambi per PLC che ha effettivamente scorte di FX2N, verificate cosa spedisce e poi acquistate l'elenco completo, perché il mercato si muove in un'unica direzione.La FX2N non ti sopravviverà. Nulla lo fa. Ma sopravviverà sicuramente alle tue scuse per non avere una CPU di ricambio, una batteria nuova e un cavo funzionante. Alla macchina in officina non importa che la piattaforma sia obsoleta. A lei importa della scansione. Tieni lo scaffale rifornito, esegui il backup del programma, mantieni la batteria carica e quel mattone del 1991 continuerà a ripagare il suo costo mentre i contabili discutono su cosa sostituirlo. Non è nostalgia. È semplicemente buona manutenzione.URL Slug: mitsubishi-fx2n-still-running-guide--------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Hai un progetto o ti serve un componente? Inviaci la tua richiesta oggi stesso! Il nostro team si impegna a fornirti una risposta rapida entro 6 ore (esclusi i fine settimana).. 
  • Risoluzione dei problemi di ControlNet: una procedura sul campo che ripristina la rete
    Risoluzione dei problemi di ControlNet: una procedura sul campo che ripristina la rete Sep 09, 2026
     Alle 2:17 del mattino il telefono ti sveglia e la voce dall'altra parte salta il saluto. Il nodo 14 è fuori servizio e la linea è interrotta. Il traffico programmato sulla linea 1756-CNB si è fermato quaranta minuti fa, i motori sono guasti e l'elettricista di turno ha già ricollegato tutti i connettori raggiungibili. Vuole sapere se stai arrivando. Stai arrivando. Prima di salire sul camion, prendi con te questo articolo.Ecco la situazione in cui ti troverai. Un trunk ControlNet costruito con cavo coassiale 1786-RG6, collegato a una fila di 1756-CNB E 1756-CNBR moduli nei rack ControlLogix, un 1788-CN2DN o due che trasportano I/O verso DeviceNet, e una pianificazione che RSNetWorx per ControlNet ha scritto anni fa e di cui nessuno ha più fatto il backup. Rockwell elenca ControlNet come attivo-maturo, che è un modo gentile per dire che supporta ancora il prodotto ma non ne sta sviluppando altro. L'azienda preferirebbe vendervi EtherNet/IP su switch 1783, ed è giusto che ci provi. Ma il vostro impianto funziona ancora con il cavo coassiale e deve funzionare domani. Questa è la procedura sul campo che ripristina la rete. Seguite i passaggi in ordine e non saltate quelli noiosi, perché è proprio in quei passaggi noiosi che queste chiamate di solito si interrompono. Strumenti necessari prima di iniziare Raccogliete questi pezzi prima di lasciare il negozio. Ogni viaggio di ritorno al camion per un pezzo mancante costa venti minuti di una serata già lunga.· RSNetWorx per ControlNet, installato e testato sul tuo laptop. Assicurati di sapere quale versione utilizzi e che i file EDS presenti sul laptop corrispondano a quelli dei dispositivi in ​​rete. Un laptop che non viene utilizzato in azienda da due anni ti farà perdere la prima ora di aggiornamento.· Un'interfaccia ControlNet per il laptop. La scheda CardBus 1784-PCC e l'adattatore USB 1784-U2CN sono i due componenti che incontrerete sul campo. Installate il driver e configuratelo in RSLinx prima di partire, e testate la scheda su una rete reale in negozio. Testarla per la prima volta in un pannello buio alle 3 del mattino è una pessima idea.· Il file di pianificazione del backup. Si tratta del file .cnc che RSNetWorx salva durante la messa in servizio di una rete. Se non ne possedete uno, la vostra notte si allungherà. Se ne avete uno, ma risale a cinque anni fa, trattatelo con sospetto finché non lo avrete confrontato con la rete in funzione.· Componenti di ricambio necessari: un breve tratto di cavo coassiale 1786-RG6, due terminatori da 75 ohm, un connettore di derivazione di ricambio e alcuni connettori BNC. Portate con voi un intero rotolo di cavo se il cavo principale è lungo o passa all'esterno.· Un 1756-CNB o 1756-CNBR funzionante, aggiornato al firmware in uso nel vostro impianto, nel caso in cui si renda necessario il passaggio 6.· Un multimetro, una torcia elettrica, un piccolo specchio per leggere gli indirizzi dei nodi dietro i pannelli e i file EDS di ogni dispositivo di terze parti presente in rete, il tutto trasportato su una chiavetta USB. Eseguire la scala in quest'ordine I guasti di ControlNet rientrano in quattro categorie principali: il cavo, il modulo, la pianificazione e il nodo. Le modalità di guasto appaiono simili sullo schermo dell'operatore, ed è proprio qui che sta la trappola. Un nodo che si è disconnesso perché manca un terminatore appare identico a un nodo che si è disconnesso perché il suo indirizzo è in conflitto con quello di un altro nodo. L'ordine di intervento non è una questione di preferenza. Controllate prima il livello fisico, poi il modulo, quindi la pianificazione, poi il nodo e infine sostituite l'hardware. Ogni passaggio elimina un'intera classe di guasti, e nessuno di essi richiede di fidarsi della versione dei fatti fornita dall'operatore alle due del mattino. Passaggio 1: Verificare prima il livello fisico ControlNet è una rete programmata e a intervalli di tempo fissi che opera a 5 Mbit/s su cavo coassiale da 75 ohm. Ogni nodo ha uno slot garantito in un frame ripetitivo e l'intero sistema dipende dall'arrivo di un segnale pulito a ogni derivazione. Le riflessioni distruggono il segnale e sono causate da geometrie errate: estremità aperte, cavi non adatti, stub, acqua. La maggior parte delle chiamate di "connessione interrotta alle 2 del mattino" si conclude qui, nel cavo, non nella programmazione. Iniziate da un'estremità del cavo e procedete verso l'altra. Spegnete tutto ciò che potete prima di toccare il cavo coassiale. Non scollegate mai a caldo un cavo attivo mentre l'impianto ne dipende e non staccate mai un connettore per "vedere se fa scintille". Non farà scintille e avrete appena interrotto la connessione.Innanzitutto, controllate i terminatori. Un cavo di linea ControlNet ne richiede esattamente due, uno a ciascuna estremità fisica, ed entrambi devono essere da 75 ohm. Il modello 1786-XT è il componente corretto per questo sistema. Un terminatore mancante lascia l'estremità del cavo aperta. Il segnale si riflette su quell'estremità aperta e i nodi vicini diventano deboli e perdono segnale quando il quadro elettrico si riscalda o quando si avvia un motore di grandi dimensioni. Un terminatore in più è altrettanto problematico se è collegato a una derivazione al centro del cavo, perché trasforma un segmento funzionante in due segmenti separati. La regola è semplice: due terminatori, alle estremità, nient'altro sul cavo.Controlla ogni connettore BNC sul bagagliaio. "Innestato" significa che senti un clic in posizione e non puoi ruotare il guscio contro il connettore. Un connettore che gira a vuoto indica una crimpatura difettosa da anni e che da allora è andata peggiorando. Osserva il pin centrale. Dovrebbe essere pulito, dritto e completamente inserito. L'acqua in un connettore provoca una perdita di segnale intermittente che non può essere risolta con una modifica programmata, e lo stesso vale per la corrosione della schermatura. Quando trovi un connettore difettoso, taglialo e sostituiscilo con uno nuovo, invece di stringerlo e sperare che funzioni.Controlla il cavo stesso. Il cavo principale deve essere un coassiale 1786-RG6 a quadrupla schermatura. L'RG-59 trasporta il segnale per un breve tratto e poi lo inganna, e il cavo coassiale TV avanzato da qualcuno che ha usato per riparare una sezione rotta è peggio di nessuna riparazione, perché supera i controlli in corrente continua ma fallisce sotto carico. Se qualcuno ha giuntato il cavo principale con un connettore cilindrico, quella giunzione è un punto di riflessione e una futura chiamata alle 2 del mattino. Se qualcuno ha collegato in serie i connettori BNC di un modulo direttamente ai connettori BNC del modulo successivo invece di usare derivazioni, ti trovi di fronte a un troncone che non avrebbe mai dovuto essere costruito. I dispositivi si collegano tramite derivazioni, con un breve cavo di derivazione dalla derivazione al nodo. Mantieni ogni derivazione a un metro o meno e posizionala lontano dai cavi di alimentazione.Quindi fate due conti. Un singolo segmento ControlNet è limitato a 1000 m di cavo RG-6 e 48 nodi. Se il vostro impianto supera uno di questi limiti, è probabile che sul percorso sia presente un ripetitore e che il nodo problematico si trovi oltre tale ripetitore. Cercate il ripetitore e verificatene la potenza prima di procedere ulteriormente. Mentre ispezionate il cavo, cercate eventuali danni evidenti: cavo coassiale schiacciato dietro un pannello mobile, cavo instradato attraverso uno scarico, acqua stagnante in una scatola di derivazione interrata, graffi di un carrello elevatore sulla guaina. I guasti ai cavi ControlNet raramente rimangono misteriosi una volta esaminato il cavo stesso.Se l'intera rete non si avvia, il problema potrebbe essere un cortocircuito o un'interruzione. Se il LED di rete di tutti i nodi è spento o lampeggiante contemporaneamente, significa che il problema risiede nel trunk. Non si tratta di quaranta moduli che si sono guastati tutti nella stessa ora. Isolate il guasto in modo metodico. Spegnete i nodi uno alla volta, scollegate i relativi cavi dal punto di connessione e verificate se il resto della rete si riattiva con il LED verde fisso. Quando scollegate il cavo che ripristina la rete, avete individuato il componente difettoso. Di solito si tratta di un cavo schiacciato, un connettore bagnato o un punto di connessione danneggiato da un urto. Risolvete questo problema e la rete tornerà a funzionare correttamente. Passaggio 2: Leggere i LED del modulo I modelli 1756-CNB e 1756-CNBR forniscono molte informazioni dal pannello frontale se si leggono gli indicatori a coppie. Il 1756-CNB ha due indicatori, uno per lo stato del modulo e uno per lo stato della rete. Il 1756-CNBR ne ha tre: lo stato del modulo più uno per ciascun canale ridondante. Il LED del modulo indica se l'hardware è attivo. Il LED di rete indica se sta comunicando. Leggere prima lo stato del LED del modulo. Un modulo non funzionante sul backplane non potrà mai comunicare in rete, indipendentemente dalla qualità del cavo collegato.Indicatore | Modello | Cosa significa | Cosa fareLED del modulo | Spento | Nessuna alimentazione o il modulo non è inserito correttamente sul backplane | Reinserire saldamente il modulo. Verificare l'alimentatore del case e lo slot.LED del modulo | Verde fisso | Funzionamento normale | Niente. Spostarsi sul LED di rete.LED del modulo | Verde lampeggiante | Autotest in corso o aggiornamento del firmware in corso | Attendere. Se continua a lampeggiare dopo dieci minuti, riavviare l'alimentazione del case.LED del modulo | Rosso lampeggiante | Guasto recuperabile, solitamente correlato alla configurazione o al firmware | Verificare la revisione del firmware rispetto all'albero I/O in Studio 5000. Spegnere e riaccendere.LED del modulo | Rosso fisso | Guasto irreversibile | Reinserire una volta. Se il rosso torna a lampeggiare, il modulo è guasto. Passare al punto 6.LED di rete | Spento | Il modulo è attivo ma non comunica sul trunk | Controllare il punto di derivazione, il cavo di derivazione e il trunk dietro questo nodo. Questo è il primo passaggio.LED di rete | Verde fisso | Online e con traffico programmato in transito | Normale. Nessuna operazione da eseguire.LED di rete | Verde lampeggiante | Alimentato ma non comunica con la rete | Il nodo non riesce a ricevere la rete. Controllare il terminatore, il tap e l'indirizzo del nodo.LED di rete | Rosso, fisso o lampeggiante | Indirizzo del nodo duplicato o grave errore di rete | Spegnere il nodo. Verificare il suo indirizzo rispetto a tutti gli altri nodi. Controllare il trunk.Su un 1756-CNBR con supporti ridondanti, i due indicatori di rete dovrebbero essere speculari. Se uno è verde fisso e l'altro è rosso, significa che il guasto risiede nel cavo o nel terminatore di quel canale, non nel modulo. Prima di considerare il modulo guasto, scambia il cavo e il terminatore del canale sospetto per evitare di dover sostituire un componente.Una semplice regola di base può essere molto utile. Quando tutti i nodi della rete si comportano male contemporaneamente, il problema è nel trunk. Quando invece un solo nodo si comporta male e tutti gli altri funzionano correttamente, il problema è quel nodo, il suo tap, il suo drop o il suo indirizzo. Individuate subito questa distinzione e non sprecherete un'ora a lavorare sulla parte sbagliata della rete. Passaggio 3: Accedi online a RSNetWorx e verifica il programma Prima di apportare qualsiasi modifica, connettetevi online a RSNetWorx per ControlNet e testate la rete. Selezionate il driver compatibile con la vostra scheda di interfaccia, navigate e lasciate che il software rilevi la rete. Annotate i risultati: quanti nodi sono presenti, quali sono programmati e quali no. Questo elenco sarà la vostra guida per il resto della serata.Quindi, bisogna stabilire a chi appartiene la pianificazione. Su ControlNet, la pianificazione definisce chi comunica in quale fascia oraria. È memorizzata in due posizioni: il file .cnc è conservato da chi ha commissionato la rete, mentre ogni nodo pianificato ne possiede una copia. Quando RSNetWorx si connette online e il suo file non corrisponde a quello della rete, chiede quale versione conservare. Se la rete ha funzionato correttamente e il file non è aggiornato, caricarlo dalla rete e salvarlo con un nuovo nome. Se invece il problema risiede nella rete e il file è quello corretto, ripristinare il sistema dal file. Prendere questa decisione una sola volta, con attenzione, e pronunciarla ad alta voce prima di cliccare. Una scelta errata cancella una pianificazione funzionante e RSNetWorx non emetterà alcun avviso una seconda volta.Apri le proprietà di rete e leggi due valori: NUT e S_max. NUT, o tempo di aggiornamento di rete, è la durata del frame ripetuto che trasporta tutto il traffico programmato. Il valore predefinito è 2 ms e la maggior parte degli impianti non necessita di un valore maggiore. S_max è l'indirizzo del nodo più alto che la pianificazione può gestire. Deve essere superiore all'indirizzo del nodo più alto pianificato. Se qualcuno ha aggiunto un nodo all'indirizzo 60 mentre S_max era impostato a 50, quel nodo non verrà mai pianificato, indipendentemente da quante volte si effettua la messa in servizio. Aumenta S_max, quindi effettua la messa in servizio. Questa singola impostazione ha mandato in tilt più ingegneri di qualsiasi guasto ai cavi che io abbia mai visto.RSNetWorx mostra anche la suddivisione tra larghezza di banda programmata e non programmata. Il traffico programmato ottiene uno slot garantito in ogni frame. Il traffico non programmato, ovvero i messaggi espliciti, i caricamenti e il traffico di programmazione, riempie lo spazio rimanente. Quando una nuova connessione non rientra nella pianificazione, RSNetWorx lo segnala chiaramente. La soluzione consiste in un NUT più grande o in un numero inferiore di connessioni programmate, non in soluzioni miracolose e mai in una seconda configurazione con gli stessi numeri.Mentre sei online, controlla ogni nodo pianificato. RSNetWorx contrassegna i dispositivi presenti ma non inclusi nella pianificazione e quelli che non riesce a identificare. Entrambe le condizioni vengono visualizzate per prime in questa sezione e richiedono soluzioni diverse. Se la rete appare integrata in RSNetWorx, il problema è più circoscritto di quanto suggerito dalla telefonata e il passaggio 4 lo individuerà. Passaggio 4: Trova il nodo mancante L'impianto segnala che il nodo 14 non è più attivo. RSNetWorx, invece, rileva 47 nodi su 48. Non fidatevi del numero di nodo stampato sullo sportello del quadro elettrico. Affidatevi all'indirizzo effettivamente impostato sul dispositivo, poiché i due indirizzi non coincidono fin dal giorno in cui è stato costruito il quadro.Innanzitutto, confermate l'indirizzo. Un 1788-CN2DN ricava il suo indirizzo di nodo dagli interruttori presenti sul dispositivo, e gli indirizzi validi vanno da 1 a 99. Annotate ciò che è effettivamente indicato dagli interruttori, non ciò che è riportato nello schema. Un 1756-CNB memorizza il suo indirizzo via software, impostato tramite RSLinx o le proprietà del modulo in Studio 5000. Se l'indirizzo reale del dispositivo non corrisponde all'indirizzo previsto dalla pianificazione, RSNetWorx mostrerà il dispositivo come funzionante, mentre la pianificazione lo ignorerà completamente. Questa discrepanza produce esattamente la telefonata che avete ricevuto.In secondo luogo, verificate la presenza di un indirizzo duplicato. La presenza di due nodi sullo stesso indirizzo rappresenta il classico guasto intermittente. Entrambi i nodi si accendono, uno occupa lo slot, l'altro lo disconnette e la disconnessione si alterna tra i due a ogni riavvio. Se il nodo mancante si riattiva non appena si spegne il nodo adiacente, significa che è presente un indirizzo duplicato. Assegnate a uno dei nodi un indirizzo libero e riattivate il sistema. Non rimandate l'operazione, perché il duplicato si ripresenterà al successivo riavvio di entrambi i dispositivi.In terzo luogo, controllate il connettore. Il cavo di derivazione dal connettore al nodo deve essere ben saldo a entrambe le estremità, e l'estremità del nodo è quella che tutti dimenticano perché si nasconde dietro il connettore del modulo stesso. Un connettore BNC che gira a vuoto all'estremità del nodo indica un problema di crimpatura. Sostituite l'intero cavo di derivazione anziché crimpare quello vecchio, perché quest'ultimo si è piegato per anni e si guasterà di nuovo. Verificate che il corpo del connettore sia quello giusto per il vostro trunk e che il suo morsetto sia effettivamente chiuso sul cavo coassiale. Un connettore installato ma mai serrato è un nodo che funziona solo fino a quando non sbatte la porta dell'armadio.In quarto luogo, interpretate correttamente le informazioni fornite da RSNetWorx, poiché la sua visualizzazione è precisa se interpretata correttamente. Un dispositivo che appare come un punto interrogativo è presente ma non identificato. Il relativo file EDS non è presente sul computer in cui è in esecuzione RSNetWorx, quindi il software non può leggerne l'identità. Installate il file EDS e aggiornate la visualizzazione. Un dispositivo che appare con un nome ma senza connessioni pianificate non è presente nella pianificazione, e questo è il problema del punto 5. Un dispositivo che non appare affatto indica un problema fisico, e questo è il problema del punto 1. Eseguite il passaggio corrispondente al sintomo.Mentre ti trovi al nodo, osserva il dispositivo stesso e non solo il suo connettore. Un 1788-CN2DN con un cortocircuito sul lato DeviceNet trascinerà con sé anche il lato ControlNet, poiché i due condividono un unico processore. Controlla anche l'alimentatore del nodo. Un'unità o un dispositivo di collegamento alimentato da una tensione di 24 V CC in esaurimento si disconnetterà dalla rete con una modalità che assomiglia esattamente a un guasto di rete. Prima di dare la colpa al trunk, misura la tensione ai terminali di alimentazione del nodo e controllala sotto carico, non in un momento di inattività tra un ciclo e l'altro. Passaggio 5: Correggere la programmazione e rimettere in funzione Una volta che il nodo è fisicamente presente e correttamente indirizzato, la soluzione consiste nel reinserirlo nella pianificazione e scrivere tale pianificazione su ogni nodo della rete. Questa operazione di scrittura è chiamata commissioning ed è il punto di non ritorno in RSNetWorx, poiché scarica contemporaneamente le informazioni su tutti i nodi pianificati.Parti dal file. Apri il tuo backup .cnc e vai online. Se il backup è precedente alla pianificazione di esecuzione, carica prima quest'ultima e salvala con un nuovo nome prima di procedere. Quindi confronta i due file e individua le differenze. L'operazione che stai per eseguire sovrascriverà la rete, quindi è fondamentale sapere esattamente cosa stai sovrascrivendo e perché.Metti la rete in modalità di modifica in RSNetWorx, quindi controlla quali connessioni vengono richieste dai controller. Questa è la parte che spesso crea confusione. La pianificazione di ControlNet è creata a partire dalle connessioni effettivamente richieste dai controller, e queste richieste provengono da tag di produzione e consumo già presenti nella logica del controller. Se il tag è stato eliminato dal programma mesi fa, nessuna voce di pianificazione in RSNetWorx potrà correggerlo. La connessione deve essere richiesta prima dal lato controller. Prima di dare la colpa a RSNetWorx, controlla il programma in Studio 5000 e verifica che il tag di produzione o consumo sia ancora presente, ancora abilitato e ancora mappato al nodo corretto.Una volta stabilita la connessione e attivato il nodo, aggiungete il nodo alla pianificazione, verificate che S_max copra il suo indirizzo e avviate la messa in servizio. RSNetWorx calcola la pianificazione e la scarica su tutti i nodi pianificati in un'unica operazione. È prevedibile che l'I/O pianificato subisca un picco di qualche secondo durante il download. Questo picco è il motivo per cui è consigliabile eseguire questa operazione in una finestra temporale pianificata, quando la linea lo consente, e non durante l'esecuzione di un batch.Dopo la messa in servizio, verificare il corretto funzionamento. Ogni nodo programmato dovrebbe avere il LED di rete verde fisso. RSNetWorx dovrebbe mostrare una pianificazione completa, senza nodi non programmati in ritardo. L'albero I/O del controller dovrebbe mostrare la connessione attiva e una punta di prova dovrebbe effettivamente muoversi da un'estremità all'altra. Quindi, salvare il file .cnc, nominarlo con la data e posizionarlo in un luogo facilmente accessibile al turno successivo, senza bisogno di contattarvi.Ecco la lezione che ogni veterano di ControlNet ha imparato a proprie spese almeno una volta. Il file .cnc rappresenta la rete. Se lo si perde, un modulo guasto si trasforma in un progetto di due giorni, perché un modulo sostitutivo deve essere aggiunto a una pianificazione che non esiste più da nessuna parte, se non nella testa di chi ha lasciato l'azienda. Se non si dispone di alcun file .cnc e la rete è attualmente in funzione, andate online immediatamente e caricate la pianificazione in un file. Fatelo prima che qualcosa si guasti, non dopo. Ricostruire una pianificazione da zero significa associare ogni tag prodotto e consumato in ogni programma ai nodi fisici, e questo lavoro viene sempre svolto una volta sola, di notte, in modo approssimativo. Passaggio 6: Sostituire il modulo quando è guasto Hai un modulo 1756-CNB con un LED rosso fisso che resiste a un riposizionamento e a un ciclo di accensione/spegnimento. Il modulo è guasto, ma la programmazione è corretta. Sostituiscilo. Prima di estrarlo dal rack, annota due informazioni: l'indirizzo del nodo e la revisione del firmware. Entrambe sono facili da leggere ora, ma costose da indovinare in seguito.Recupera l'indirizzo da RSLinx o dalle proprietà del modulo in Studio 5000. Recupera la revisione del firmware allo stesso modo, oppure da RSNetWorx mentre sei online. Quindi rimuovi il vecchio modulo e installa quello di ricambio nello stesso slot. Imposta l'indirizzo del nuovo modulo in modo che corrisponda a quello del vecchio prima che si connetta alla rete. Un nuovo modulo mantiene il suo indirizzo predefinito finché non gli viene specificato diversamente, e due moduli con lo stesso indirizzo predefinito sulla stessa rete entreranno in conflitto esattamente come descritto al punto 4. Aggiorna il firmware con ControlFlash fino a quando non corrisponde alla revisione in uso nell'impianto. Se l'albero I/O in Studio 5000 utilizza la codifica elettronica a corrispondenza esatta, una differenza di revisione causerà un errore di connessione anche se l'hardware è perfettamente funzionante.Collega il connettore, alimenta il sistema e osserva i LED mentre seguono la sequenza descritta al punto 2. Il LED del modulo dovrebbe diventare verde fisso. Anche il LED di rete dovrebbe diventare verde fisso una volta che il traffico dati è attivo. A questo punto, accedi a RSNetWorx e il nuovo modulo dovrebbe apparire come un dispositivo sconosciuto posizionato al vecchio indirizzo. È normale. Se la pianificazione non lo rileva, esegui la messa in servizio dal file .cnc di backup esattamente come hai fatto al punto 5 e verifica che la connessione trasferisca i dati prima di considerare il lavoro completato.Tenete il modulo guasto fuori dal rack e decidete cosa farne in una normale giornata lavorativa. Un modulo riparato che si guasta di nuovo alle 2 del mattino vanifica qualsiasi risparmio ottenuto sul costo della riparazione.Da dove proviene il ricambio? Non certo dallo scaffale del distributore locale, perché la maggior parte dei distributori ha smesso di tenere in magazzino i moduli 1756-CNB il giorno in cui Rockwell ha abbandonato il progetto. È possibile tenerne uno a disposizione, testato e programmato, oppure acquistarlo da un fornitore specializzato in hardware Allen-Bradley di vecchia generazione. Questa scelta fa la differenza tra una sostituzione in quaranta minuti e una settimana di spedizione rapida. Il sito tztechio.com è un'opzione per reperire i ricambi Allen-Bradley, ma il posto migliore dove conservarli è a casa propria. Riferimento rapido: sintomo, causa, soluzione Sintomo | Causa probabile | SoluzioneTutta la rete è fuori servizio, tutti i LED di rete sono spenti o lampeggianti | Terminatore mancante o in cortocircuito, acqua nel condotto, una perdita d'acqua da un rubinetto che provoca un cortocircuito nel segmento | Fase 1: controllare entrambi i terminatori, quindi isolare i rubinetti uno alla voltaUn nodo si disconnette in modo casuale e si riattiva quando si raffredda | Terminatore marginale, connettore BNC corroso, alimentatore del nodo difettoso | Fase 1: ricollegare i connettori, sostituire il nodo disconnettore, verificare l'alimentazione del nodo sotto caricoUn nodo non appare mai in RSNetWorx | Conflitto di indirizzi o un punto di prelievo morto | Fase 4: leggere gli switch di indirizzo effettivi, percorrere il punto di prelievoIl nodo appare come un punto interrogativo | File EDS mancante dalla macchina RSNetWorx | Installa il file EDS, aggiorna la navigazioneNodo presente ma senza traffico programmato | Nodo non in programma | Fase 5: aggiungi la connessione, commissionaLED del modulo rosso fisso dopo il reinserimento e il ciclo di alimentazione | Modulo guasto | Passaggio 6: sostituirlo, abbinare firmware e indirizzoRete funzionante ma il controller segnala un errore di connessione | Programma modificato o mancata corrispondenza della revisione del modulo | Passaggi 5 e 6: rimessa in servizio, verifica della chiave elettronica ControlNet nel 2026: gestitelo, ma pianificate l'uscita Ecco la verità. Lo stato del ciclo di vita di ControlNet di Rockwell è Attivo-Maturo. Il supporto continua e la base installata è enorme, ma lo sviluppo di nuovi prodotti si è interrotto anni fa e il catalogo si riduce di anno in anno. La direzione intrapresa dall'azienda è EtherNet/IP e la famiglia di switch e infrastrutture 1783 è quella su cui si concentrano i nuovi progetti. Se state progettando una nuova linea, scegliete EtherNet/IP e non guardatevi indietro.La maggior parte di voi non sta progettando una linea ex novo. State mantenendo in funzione una linea che si è ripagata da sola anni fa, mentre l'impianto decide il da farsi. Una migrazione da ControlNet è un vero e proprio progetto con i suoi rischi, e non si può fare alle 2 del mattino quando un nodo smette di funzionare. Se intendete rimanere su ControlNet per altri cinque anni, gestitela come l'infrastruttura critica che è: schemi aggiornati, ricambi testati, file di pianificazione di backup e una persona di riferimento designata come responsabile della rete. Se state effettuando una migrazione, fatelo durante un'interruzione programmata, testate il nuovo percorso sotto carico reale e mantenete la linea principale di ControlNet attiva finché la nuova non si sarà guadagnata la vostra fiducia. Non passate a una nuova rete sulla fiducia. Il cavo coassiale ha supportato questo impianto per due decenni; la nuova rete deve dimostrare la sua affidabilità prima che la vecchia venga dismessa.Per i rack che rimangono, il problema pratico riguarda i componenti. I moduli ControlNet, i cavi coassiali, i connettori e i terminatori non vengono più prodotti nelle quantità di un tempo, e il mercato dei ricambi per PLC è il principale fornitore per i rack obsoleti. Acquistate ciò di cui avete bisogno finché è reperibile e considerate l'acquisto come una forma di assicurazione piuttosto che come una spesa. Lo scaffale dei pezzi di ricambio Ecco la dotazione minima di componenti per una rete ControlNet: un 1756-CNB o un 1756-CNBR per rete, con firmware aggiornato al sistema operativo dell'impianto e testato prima di essere riposto. Un 1788-CN2DN se la rete alimenta DeviceNet tramite un dispositivo di collegamento. Una bobina da 30 m di cavo coassiale 1786-RG6, alcuni connettori BNC e quattro terminatori da 75 ohm, perché probabilmente ne perderete due prima di averne bisogno di uno. Un connettore di ricambio del tipo effettivamente utilizzato dai vostri quadri elettrici. Il laptop per la manutenzione, con RSNetWorx installato, la scheda di interfaccia testata e tutti i file EDS caricati. E i backup .cnc, su due diverse chiavette USB, una delle quali si trova all'interno del quadro elettrico in una busta etichettata.Controlla quello scaffale due volte l'anno, alla luce del giorno, quando non ci sono guasti. Testa i moduli di ricambio in un rack funzionante per assicurarti che funzionino. Aggiorna le chiavette USB quando cambia la pianificazione. ControlNet è un sistema Active-Mature, il che significa che i componenti non stanno diventando più facili da reperire, ed è importante conoscere i fornitori di automazione industriale che ancora commercializzano questa generazione di hardware prima di averne bisogno, non dopo.Segui i passaggi nell'ordine corretto, tieni i pezzi di ricambio a portata di mano e conserva il file di backup in un luogo accessibile anche alle 2 del mattino. Questo è tutto. La connessione internet si interromperà di nuovo. La domanda è: sei pronto per la seconda volta?URL Slug: controlnet-troubleshooting-guide--------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Hai un progetto o ti serve un componente? Inviaci la tua richiesta oggi stesso! Il nostro team si impegna a fornirti una risposta rapida entro 6 ore (esclusi i fine settimana).. 
  • Guida pratica al PLC S7-200: i guasti che un tecnico esperto continua a riparare
    Guida pratica al PLC S7-200: i guasti che un tecnico esperto continua a riparare Sep 08, 2026
     Il mese scorso ho guidato per due ore fino a un mangimificio perché una rampa di carico aveva smesso di rispondere ai pulsanti. L'elettricista dello stabilimento aveva già detto al capo che il PLC era guasto e che avevano bisogno di un sistema di controllo completamente nuovo. Ho aperto il pannello, ho visto il piccolo blocco con il nome Siemens e ho tirato fuori il cavo di programmazione prima ancora di toccare un multimetro. Venti minuti dopo la rampa funzionava da sola. La CPU 224 era a posto. L'alimentazione a 24 V dei pulsanti si era interrotta all'ora di pranzo e nessuno l'aveva controllata perché tutti erano sicuri che il PLC fosse guasto.Quel pannello racchiude tutta la storia dell'S7-200 in un unico riquadro. Siemens La vendita di questi prodotti nuovi è stata interrotta più di dieci anni fa, eppure nel 2026 ce ne sono ancora decine di migliaia in funzione in pompe, valvole, piccole linee di confezionamento, skid HVAC e dispositivi di azionamento per nastri trasportatori in tutto il Medio Oriente, le Americhe e l'Europa. Ne ho sostituiti più di quanti ne possa contare e ne ho riparati dieci volte di più. La maggior parte dei guasti sono banali, prevedibili e risolvibili in un pomeriggio con un multimetro, un cacciavite e un vecchio portatile con STEP 7 Micro/WIN.Se vi occupate della manutenzione di vecchi impianti, questo articolo fa al caso vostro. Non spiegherò cos'è un PLC o come si scrive un diagramma a logica ladder. Vi spiegherò invece cosa si guasta effettivamente in un S7-200 dopo dieci o vent'anni di utilizzo in un quadro elettrico, come lo individuo, come lo riparo e quali componenti tengo in magazzino per evitare di dovermi affannare. Quando avete bisogno di una CPU di ricambio in tempi brevi, siti come la sezione PLC di tztechio hanno a disposizione i vecchi componenti, ma è importante sapere cosa si sta acquistando prima di procedere all'acquisto. Di questo parleremo più avanti. Prima, però, parliamo della macchina stessa. Perché questo vecchio PLC si rifiuta di morire L'S7-200 è stato lanciato a metà degli anni '90 come risposta di Siemens ai piccoli PLC ingombranti che stavano prendendo il sopravvento sulle macchine di piccole dimensioni. Era economico, minuscolo e svolgeva un unico compito. Le CPU successive della famiglia, la 221, la 222, la 224, la 224XP e la 226, sono state commercializzate dalla fine degli anni '90 fino all'inizio degli anni 2010, finendo per essere installate in un numero incredibile di macchine.Tre fattori ne garantiscono la sopravvivenza nel 2026. Innanzitutto, il programma non risiede in una RAM con batteria di backup come molti PLC di quell'epoca. Risiede nella EEPROM della CPU stessa. Niente batteria, niente supercondensatori, niente memoria che si cancella in caso di interruzione di corrente. È possibile estrarre una CPU 226 da una macchina, lasciarla su uno scaffale per cinque anni, installarla in un'altra macchina e il vecchio programma sarà ancora lì, pronto ad attendervi. In secondo luogo, il software per programmarla, STEP 7 Micro/WIN, era gratuito e ogni elettricista addetto alla manutenzione con più di quarant'anni ne possiede una copia su un vecchio portatile. In terzo luogo, l'intera famiglia è economica da sostituire con componenti di surplus e le macchine che gestisce di solito non sono meritevoli di essere riprogettate.Sommando tutti questi fattori, si ottiene un PLC che si rifiuta di rompersi. Le macchine circostanti si usurano, i contattori si usurano, i motori si usurano. Il piccolo mattoncino verde continua a scansionare. Quando finalmente si ferma, la causa è solitamente da ricercare nell'ambiente circostante la CPU, non al suo interno. La famiglia e l'hardware che conta Bisogna conoscere la famiglia di processori prima di poter fare una diagnosi. Ecco le cinque CPU che incontrerete più frequentemente, con i relativi codici d'ordine che troverete sul mercato dell'usato. Le lettere al centro del codice d'ordine indicano il tipo di alimentazione e di uscita, e io non mi sono mai preoccupato di memorizzare quel codice. Mi baso sull'etichetta adesiva sul lato della CPU e sulla targhetta dati sul pannello frontale.CPU | Numeri d'ordine comuni che vedrai | I/O integrati | Espansione | Porte PPICPU 221 | 6ES7211-0AA23-0XB0 e 6ES7211-0BA23-0XB0 | 6 ingressi / 4 uscite | nessuno | 1CPU 222 | Famiglia 6ES7212-1AB23-0XB0 | 8 ingressi / 6 uscite | 2 moduli | 1CPU 224 | 6ES7214-1AG40-0XB0 (versione successiva a due porte), precedente famiglia 6ES7214-1AD23-0XB0 | 14 ingressi / 10 uscite | 7 moduli | 1 o 2CPU 224XP | 6ES7214-2BD23-0XB0 (DC/DC/DC), 6ES7214-2AD23-0XB0 (AC/DC/relè) | 14 ingressi / 10 uscite più 2 ingressi analogici e 1 uscita analogica a bordo | 7 moduli | 2CPU 226 | 6ES7216-2BD23-0XB0 (CC/CC/CC), 6ES7216-2AD23-0XB0 (CA/CC/relè) | 24 ingressi / 16 uscite | 7 moduli | 2Il 221 è il più piccolo, senza possibilità di espansione. Il 222 è il modello base. Il 224 è quello che si trova in nove pannelli su dieci. Il 224XP è il preferito dai costruttori di macchine perché ha due ingressi analogici e un'uscita analogica integrati, il che evita l'uso di un modulo aggiuntivo e un incubo di cablaggio. Il 226 è il fratello maggiore con quaranta punti di I/O, ed è quello che consiglio di tenere di scorta perché sostituisce quasi tutti i modelli della famiglia, con ancora margine di manovra.Ora arriva la parte che sorprende. Il programma è memorizzato nella EEPROM della CPU, quindi sopravvive a interruzioni di corrente e periodi di inattività senza bisogno di batteria. L'orologio in tempo reale e i dati persistenti sono un'altra storia. Quando l'alimentazione è interrotta, l'orologio e la memoria persistente vengono mantenuti attivi da un supercondensatore, il piccolo cilindro dorato all'interno della CPU. Su un'unità nuova, questo supercondensatore mantiene i dati per alcuni giorni, forse una settimana. Su una CPU di vent'anni potrebbe mantenerli per un pomeriggio. La cartuccia batteria opzionale, codice articolo 6ES7291-8BA20-0XB0, estende questo periodo a mesi per le CPU che la utilizzano, ovvero i modelli 224, 224XP e 226.Ecco la frase che ripeto ai responsabili di stabilimento in preda al panico: un orologio guasto non causa la perdita del programma. Mai. Sono entrato in stabilimenti dove la CPU era guasta da un anno, l'orologio segnava il 2003 e la macchina ha funzionato perfettamente nel momento in cui è tornata la corrente. L'orologio si è resettato, i contatori si sono azzerati e il programma era esattamente dove si trovava prima. Tenetelo bene a mente, perché metà dei guasti descritti di seguito sembrano causare la perdita del programma, ma quasi nessuno di essi lo fa realmente. I difetti che continuo a correggere, in ordine Questo elenco è ordinato in base alla frequenza con cui riscontro ciascun difetto sul campo, non in base alla sua rilevanza. I difetti più banali sono in cima perché sono quelli che causano perdite di produzione. Guasto uno: l'alimentazione a 24 V CC si interrompe Questo è di gran lunga il problema numero uno, ed è quello che mette in imbarazzo gli elettricisti che devono dire al capo che il PLC si è guastato. Le CPU alimentate in corrente continua, quelle con la sigla DC/DC/DC nel nome, necessitano di un'alimentazione a 24 V CC pulita, con una tensione compresa tra 20,4 e 28,8 V sui terminali L+ e M. Non producono energia autonomamente. Quando questa alimentazione esterna cala, si interrompe o viene impostata in modo errato, la CPU inizia a comportarsi in modo strano. Interrompe le uscite, perde la posizione e, se l'alimentazione è sufficientemente disturbata, si arresta automaticamente.Ho notato anche il contrario. Le CPU alimentate a corrente alternata, le versioni AC/DC/relè, hanno un alimentatore switching integrato e, dopo quindici anni, i condensatori di tale alimentatore si seccano. La CPU inizia a riavviarsi quando un contattore si attiva, oppure si rifiuta del tutto di avviarsi. Il segnale è l'odore e il rigonfiamento del condensatore quando si rimuove la scheda, e la soluzione di solito è la sostituzione della CPU, perché la sostituzione dei condensatori di un alimentatore S7-200 non vale la pena.Poi c'è l'alimentazione a 24 V integrata per i sensori. La CPU fornisce una piccola quantità di 24 V per alimentare i sensori e, quando qualcuno cortocircuita un cavo del sensore o sovraccarica questa piccola alimentazione, il regolatore smette di funzionare. La CPU continua a eseguire la sua logica, ma tutti gli ingressi che dipendevano da quell'alimentazione si disattivano contemporaneamente. La macchina sembra impazzita. La prima cosa che controllo su qualsiasi S7-200 con diversi ingressi non funzionanti è se la tensione di alimentazione dei sensori è presente ai terminali. È incredibile quanto spesso questo sia l'unico problema.Risolvete il problema misurando prima la tensione. Controllate la tensione sui terminali L+ e M della CPU con un carico collegato, non a circuito aperto. Un alimentatore che segna 24 V a vuoto può scendere a 18 V nel momento in cui i sensori e una scheda di uscita iniziano ad assorbire corrente. Impostate l'alimentatore a 24,5 V e lasciatelo così. Se l'alimentatore dei sensori integrato nella CPU è guasto, sostituite la CPU o collegate i sensori a un alimentatore separato da 24 V, poiché quel regolatore non è riparabile sul campo.Prevenzione in una frase: alimentate la CPU con un vero alimentatore industriale da 24 V, proteggete il cablaggio di campo con fusibili separati e non condividete mai l'alimentazione della CPU con solenoidi, freni o qualsiasi altro componente che provochi un picco di tensione al momento del rilascio. Guasto numero due: uscite dei transistor che hanno emesso fumo Le CPU DC/DC/DC commutano 24 V CC attraverso uscite a transistor. Queste uscite hanno una portata di circa tre quarti di ampere e non perdonano gli errori. La causa più comune di guasto è un cortocircuito verso massa sul filo di campo, cosa che può accadere facilmente quando l'uscita alimenta un solenoide situato in un ambiente umido o in una scatola di derivazione piena d'olio. Il transistor si guasta all'istante e la CPU continua a funzionare come se nulla fosse.Il sintomo è specifico. Il LED di uscita sul pannello frontale è acceso, il programma è in esecuzione, il bit di uscita è attivo, ma non c'è tensione sul terminale. Questa combinazione, LED acceso e terminale non alimentato, indica un transistor bruciato, non un errore del programma. Ho visto persone sostituire un'intera CPU e ricablare una macchina perché avevano perso un'intera giornata a cercare di risolvere un problema con il programma, quando la soluzione era un'uscita non funzionante su un relè da 20 dollari che avrebbe dovuto essere presente fin dall'inizio.Il secondo fattore scatenante è l'induttanza. Elettrovalvole, bobine dei freni, piccoli contattori: tutti questi componenti generano un picco di tensione quando la corrente viene interrotta. Se non è presente un diodo di ricircolo in parallelo alla bobina, questi picchi attraversano gradualmente il transistor di uscita, fino a quando, un giorno, l'uscita smette di funzionare. Ho aperto pannelli in cui ogni singola uscita della CPU era guasta, e la macchina aveva funzionato per anni per pura fortuna.La soluzione è verificare con un multimetro e poi prendere una decisione. Conferma che il terminale di uscita non abbia corrente mentre il LED è acceso, controlla la presenza di un cortocircuito sul filo di campo, scollega il carico e verifica se l'uscita torna. Non tornerà, perché il transistor è guasto. Sposta quel carico su un'uscita libera, se ne hai una, oppure sostituisci la CPU e collega il carico a un relè intermedio prima di riaccendere.Prevenzione in una frase: qualsiasi carico che non sia piccolo e pulito in corrente continua viene protetto da un relè, e ogni bobina in corrente continua viene dotata di un diodo di ricircolo collegato direttamente ai suoi terminali. Terzo errore: non è possibile comunicare con la CPU Ogni intervento su un S7-200 inizia con una connessione di programmazione, e la configurazione della comunicazione è il punto in cui gli elettricisti più esperti iniziano a perdere i capelli. La CPU comunica tramite PPI su una porta RS-485 a 9 pin. La comunicazione avviene attraverso un cavo di programmazione, e il cavo rappresenta metà del lavoro.Il vecchio cavo RS-232 PC/PPI, codice articolo 6ES7901-3CB30-0XA0, si collegava a una vera porta seriale del computer. Le porte seriali tradizionali sono ormai quasi del tutto scomparse, motivo per cui quel cavo ora giace in un cassetto accanto a un portatile con Windows XP. Il cavo USB-PPI, codice articolo 6ES7901-3DB30-0XA0, è la soluzione moderna, ma comporta una serie di complicazioni. Il cavo USB originale Siemens richiede l'installazione del driver PC Adapter USB prima che Windows lo riconosca, e Micro/WIN deve essere configurato per utilizzare la porta COM corretta, che cambia ogni volta che Windows decide di rinumerare le porte USB. I cavi clone economici reperibili online necessitano di driver propri e di un pizzico di fortuna.Quando Micro/WIN segnala di non riuscire a trovare la CPU, procedi nell'ordine indicato. Controlla Gestione dispositivi e verifica a quale porta COM è effettivamente collegato il cavo. Verifica i parametri PPI in Micro/WIN e imposta l'indirizzo su 2 e la velocità di trasmissione su 9,6 kbps, che è il valore previsto per una CPU nuova. Scollega tutti gli altri dispositivi seriali USB in modo che Windows smetta di modificare i numeri di porta. Riavvia la CPU con il cavo collegato. Prova l'altra porta PPI se la CPU ne ha due, perché una porta 0 sporca o danneggiata non funzionerà mentre la porta 1 funzionerà correttamente.E ricordatevi con quale software avete a che fare. STEP 7 Micro/WIN è stato aggiornato l'ultima volta intorno al 2010 e non è mai stato compatibile con le versioni moderne di Windows. Nel 2026 il mio portatile da programmatore è un vecchio computer con Windows 7 a 32 bit e ho Micro/WIN SP9 in una macchina virtuale come backup. Se vi ritrovate a lottare con un computer Windows 10 a 64 bit per più di un'ora, fermatevi. Tirate fuori il vecchio portatile dal furgone. Vi risparmierete il pomeriggio.Prevenzione in una sola frase: procuratevi un cavo USB-PPI sicuramente funzionante, tenetelo con il portatile su cui è già installato Micro/WIN e annotate il numero della porta COM su un'etichetta, così non dovrete più cercarlo ogni volta. Guasto numero quattro: una porta di comunicazione fisicamente guasta. La porta PPI è RS-485 sui pin 3 e 8, e la sua robustezza dipende unicamente dal piccolo chip driver che si trova dietro di essa. Ho visto questi chip guastarsi in diversi modi: qualcuno ha collegato il cavo mentre il pannello era sotto tensione, qualcuno ha fatto passare il cavo PPI nello stesso condotto dei cavi del motore per una quindicina di metri, qualcuno ha fatto cadere 24 V sulla porta durante un errore di cablaggio, e un fulmine ha percorso un lungo tratto di cavo esterno e si è abbattuto sulla CPU.Il sintomo è evidente. Il computer funziona correttamente, il programma funziona senza problemi, ma non è possibile comunicare su quella porta. Se la CPU ha una seconda porta, lo stesso cavo funziona perfettamente anche su quella, il che conferma che il problema è la porta e non la CPU.La soluzione è drastica ma semplice. La porta non è riparabile sul campo. Su una CPU a due porte come la 224XP o la 226, si sposta l'HMI o la connessione di programmazione sulla porta 1 e si continua a lavorare. Su una CPU a porta singola, o quando entrambe le porte non funzionano, si sostituisce la CPU. Ecco perché tengo sempre una 226 di ricambio nel furgone, perché ha due porte e si adatta alla maggior parte dei lavori.Prevenzione in una sola frase: non collegare o scollegare mai il cavo PPI con la porta alimentata, tenere i cavi seriali lontani dai cavi di alimentazione e installare un soppressore di sovratensione su qualsiasi cavo PPI che esce dall'edificio. Errore numero cinque: il programma non funziona più La telefonata si svolge così: la macchina è rimasta ferma per sei mesi a causa di un progetto bloccato. Qualcuno l'ha finalmente riaccesa, ma la macchina non fa nulla. L'elettricista dello stabilimento annuncia che la batteria si è scaricata e il programma è andato perso, e chiede se possiamo intervenire per riprogrammarla da zero.Fermati subito. Nove volte su dieci il programma è a posto. È nella EEPROM, ricordi? La EEPROM non ha bisogno della batteria. Quello che è successo in realtà è che il supercondensatore si è scaricato durante quei sei mesi, quindi i dati memorizzati sono diventati vuoti. Valori delle ricette, totali dei contatori, preimpostazioni del timer scritte nella memoria, numeri di calibrazione, tutto risultava zero all'accensione. Il programma è stato eseguito, ma la macchina non ha fatto nulla di sensato, perché tutti i suoi valori erano spariti. Questo sembra proprio un programma perso per un uomo che è sveglio dalle cinque del mattino.Innanzitutto, controlla il LED RUN. Se la CPU sta eseguendo la scansione, significa che il programma è presente al suo interno. Quindi collega Micro/WIN e carica il programma dalla CPU, poiché l'S7-200 ti restituirà senza problemi il programma caricato. Salva immediatamente il file caricato in formato .mwp, perché questo file diventerà il tuo archivio. Successivamente, riscrivi il programma nella EEPROM in modo che la copia nella CPU corrisponda a quella appena salvata. Sull'S7-200, il download memorizza il blocco di programma in modo permanente, senza bisogno di batteria.I casi in cui il programma è effettivamente sparito sono più rari e ognuno ha una storia. Qualcuno ha sostituito la CPU con una di riserva che conteneva il programma di un'altra macchina nella sua EEPROM e nessuno ha controllato. Qualcuno ha eseguito un comando di cancellazione o ha mantenuto la CPU in uno stato anomalo durante un download a causa di un'interruzione di corrente. Oppure qualcuno ha inserito una cartuccia di memoria EEPROM con un vecchio programma e la CPU si è avviata dalla cartuccia all'accensione, cosa che gli S7-200 fanno quando è presente una cartuccia. In questi casi la soluzione è seguire lo stesso percorso di caricamento se c'è ancora qualcosa da scaricare, altrimenti è necessario un download pulito dal proprio archivio.Prevenzione in una sola frase: conservate il file .mwp e una copia stampata dell'elenco dei rami per ogni S7-200 in vostro possesso e etichettate ogni CPU di ricambio con il modello della macchina e la versione del programma da cui è stata estratta. Guasto numero sei: l'interruttore RUN/STOP si trova nella posizione sbagliata. Questa cosa mi fa sorridere ogni volta perché è semplicissima. Ogni S7-200 ha un piccolo interruttore a scorrimento dietro lo sportello anteriore con tre posizioni: RUN, TERM e STOP. TERM significa che la CPU permette al software di programmazione di avviarla e arrestarla da remoto. STOP significa che la CPU non si avvierà, punto e basta, e non si avvierà nemmeno dopo un ciclo di accensione/spegnimento, perché l'interruttore rimarrà in posizione STOP.Sono stato chiamato in impianti dove la CPU era in posizione STOP, la spia rossa SF faceva chissà cosa e tre elettricisti erano convinti che il programma fosse stato cancellato. Uno di loro aveva persino ordinato una CPU di ricambio. Ho spostato l'interruttore da STOP a RUN, le uscite si sono riattivate e la macchina è partita. L'espressione sui loro volti valeva il viaggio.Ecco la regola che insegno agli apprendisti. Se la CPU è in stato STOP e non l'avete messa voi, chiedete chi ha lavorato sul pannello per ultimo. Qualcuno l'ha messa in STOP per fare un download o un test manuale e non l'ha più riportata in quello stato. Passate in RUN e osservate. Se torna in STOP da sola, allora c'è un vero guasto e potete consultare la diagnostica in Micro/WIN invece di fare supposizioni.Approfittatene anche per imparare a riconoscere i LED. RUN verde significa scansione in corso, STOP ambra significa arresto e SF rosso indica che la CPU ha rilevato un errore che desidera segnalarvi. Se SF è acceso fisso o lampeggiante, collegate il dispositivo e leggete l'errore. L'S7-200 mantiene un piccolo buffer diagnostico e vi indicherà esattamente qual è il problema.Prevenzione in una frase: lasciate l'interruttore su RUN o TERM quando chiudete lo sportello e prendete l'abitudine di controllare la posizione dell'interruttore prima di diagnosticare qualsiasi altro problema. Guasto numero sette: il pannello di testo del TD200 o del TD400 si è spento. Molte macchine S7-200 comunicano con l'operatore tramite un display testuale Siemens, il TD200 o il successivo TD400. Si tratta di pannelli robusti e resistenti, che durano più a lungo di qualsiasi altra apparecchiatura, ma presentano un difetto piuttosto singolare. Il pannello si accende, visualizza il proprio logo o non mostra nulla, e poi segnala l'assenza di comunicazione con la CPU, nonostante la macchina funzioni correttamente.Il punto che crea confusione è il seguente: il TD200 non memorizza le proprie impostazioni di comunicazione in un menu. Ottiene l'indirizzo della stazione e la velocità di trasmissione da un blocco di configurazione presente nel programma PLC. Quando si scarica un programma sulla CPU, questo programma deve includere la configurazione del TD200, altrimenti il ​​pannello non ha nulla con cui comunicare. Ho visto una macchina perdere il pannello di controllo perché qualcuno aveva sostituito il programma con una versione che non includeva la configurazione del pannello. La CPU funzionava correttamente, ma il pannello rimaneva spento e inutilizzabile.Prima di tutto, controlla le cose più semplici. Il pannello riceve 24 V? Il cavo tra il pannello e la CPU è integro ed è collegato alla porta corretta? Se la CPU ha una sola porta, condivisa tra il pannello e la connessione di programmazione, ricorda che i modelli TD200 e TD400 dispongono di connettori passanti che consentono di collegare in serie il cavo di programmazione attraverso il pannello. Se l'impianto è stato ricablato e il pannello è stato collegato a una porta non funzionante, si manifesterà esattamente questo sintomo.Quindi controlla il lato programma. Apri la configurazione del TD200 in Micro/WIN, verifica che l'indirizzo e la velocità di trasmissione corrispondano a quelli previsti dalla CPU e scarica nuovamente i blocchi. Dopo il download, riavvia sia la CPU che il pannello, poiché il pannello acquisisce le proprie impostazioni all'accensione. Nella maggior parte dei casi, questo risolve il problema.Prevenzione in una sola frase: quando si salva l'archivio per una macchina con pannello di testo, assicurarsi che il blocco di configurazione TD sia presente nel programma e annotarlo sulla stampa, perché fa parte del programma, che appaia o meno. Otto guasti: errori di EEPROM e di memoria Il guasto più raro della mia lista, ma anche il più spaventoso. Il LED SF si accende e Micro/WIN segnala un errore EEPROM o un errore di checksum quando si tenta di leggere la CPU. Il programma potrebbe funzionare, non funzionare o funzionare in modo errato.Le cause: un'interruzione di corrente nel bel mezzo di un download, motivo per cui non bisogna mai permettere a nessuno di spegnere un pannello mentre si sta programmando. Un calo di tensione durante la scrittura nella EEPROM che si verifica al termine di un download. E il killer lento, un programma che scrive costantemente dati nella EEPROM. L'S7-200 consente di memorizzare i valori della memoria V in modo permanente con una speciale funzione di scrittura, e la EEPROM ha un numero finito di cicli di scrittura. Ho visto un programmatore inserire quella scrittura in una routine che veniva eseguita a ogni scansione, e la EEPROM della CPU si è usurata in un paio d'anni. La CPU poi ha dimenticato il suo programma in momenti casuali, il che è un vero incubo.La soluzione inizia con un download completo di tutti e tre i blocchi: programma, blocco di sistema e blocco dati. A volte questo è sufficiente, perché l'errore era dovuto a una copia errata in memoria e una scrittura pulita lo risolve. Se la CPU genera nuovamente errori EEPROM dopo un download pulito, significa che la EEPROM stessa è usurata e si deve sostituire la CPU. È anche in questa fase che si scopre se è stato conservato l'archivio .mwp relativo al quinto errore. In tal caso, il sistema tornerà a funzionare in venti minuti.Prevenzione in una sola frase: non interrompere mai un download, non permettere mai che l'impianto stacchi la corrente durante la programmazione e non scrivere mai nella EEPROM dal programma più di poche volte al giorno, perché quella memoria ha una durata limitata. Ciò che tengo sullo scaffale Se effettuate la manutenzione di più di due o tre macchine S7-200, questo è l'elenco dei pezzi di ricambio che si è ripagato ampiamente nella mia officina.Una CPU 226 di riserva, modello 6ES7216-2BD23-0XB0, versione DC/DC/DC. È adatta a quasi tutte le macchine della famiglia perché offre il maggior numero di I/O, due porte e può eseguire programmi scritti per CPU più piccole, a condizione che le mappature I/O siano compatibili. La CPU 224XP, modello 6ES7214-2BD23-0XB0, è la seconda scelta se tutte le macchine utilizzano i canali analogici integrati, poiché la 226 non li possiede.Un cavo USB-PPI, l'originale 6ES7901-3DB30-0XA0, da tenere con il portatile di programmazione, e un vecchio cavo RS-232 PC/PPI 6ES7901-3CB30-0XA0 nel caso in cui la lotta con il driver USB si trasformi in un incubo. Una scatola di piccoli relè di interposizione e una manciata di diodi flyback, perché la maggior parte dei guasti in uscita descritti in questo articolo scompaiono quando questi componenti sono presenti nel pannello. Un alimentatore da 24 V per guida DIN di cui vi fidate, per il giorno in cui troverete il primo guasto. E per le CPU 224 e 226, una batteria a cartuccia in modo che una macchina spenta mantenga l'orologio e i dati.Da dove provengono le scorte nel 2026? Siemens non produce più questo prodotto da anni, quindi tutto ciò che si acquista proviene da eccedenze, rimanenze di magazzino o componenti recuperati da macchine dismesse. Ci sono intermediari in tutto il mondo e la sezione Siemens su tztechio è il tipo di sito che testa ciò che vende invece di limitarsi a spedire scatole. Questo è importante, perché l'S7-200 è stato ampiamente clonato e ho visto CPU dall'aspetto nuovo di zecca provenienti da canali sconosciuti che erano tutt'altro che originali. Una CPU originale usata da un venditore che può fornire la versione del firmware è solitamente una scelta più sicura rispetto a un clone luccicante che costa meno e si comporta diversamente quando ne hai più bisogno. Chiedi al venditore di testare le porte e la EEPROM prima di pagare e chiedi quale firmware esegue. Se non sa rispondere, acquista altrove. Per ricambi per sistemi di controllo più ampi, oltre a Siemens, tztechio elenca anche componenti per l'automazione industriale, ed è lì che cerco quando una macchina ha componenti di marche diverse. Quando è il momento di passare all'S7-1200 Riparo PLC S7-200 per lavoro, quindi non sono la persona più adatta a consigliarti di sostituirli. Tuttavia, esiste una risposta sincera su quando sia il momento di migrare, ed è l'S7-1200, la macchina che Siemens ha progettato per sostituire questa famiglia. L'attuale S7-1200 di seconda generazione è un ottimo PLC e farà funzionare la tua macchina per altri vent'anni.Innanzitutto, la dura verità. Non è possibile convertire il programma. I programmi STEP 7 Micro/WIN non vengono importati nel software TIA Portal dell'S7-1200. Non esiste un pulsante per effettuare la conversione. È necessario riscrivere la logica in un nuovo progetto, riga per riga, utilizzando la vecchia stampa e il vecchio file .mwp come specifiche. L'indirizzamento è diverso, la memoria di sistema è diversa, i timer si comportano in modo diverso e gli I/O sono mappati a nuovi nomi. Pianificate una riscrittura, non una conversione, e calcolate i tempi di conseguenza.Eseguite la migrazione quando i calcoli lo suggeriscono. Quando la CPU si guasta e non è disponibile un ricambio testato a un prezzo ragionevole, quello è il momento giusto, perché non vorrete certo dover riprogettare tutto sotto pressione a causa di un guasto. Quando l'impianto sta adottando lo standard TIA Portal e i vostri elettricisti non si ricordano più di Micro/WIN, questo è un altro buon motivo, perché nel 2026 le vecchie competenze software andranno in pensione. Quando la macchina necessita di Ethernet, accesso remoto o un'interfaccia HMI moderna che non supporti il ​​protocollo PPI, l'S7-200 semplicemente non è in grado di farlo, e questo è un limite reale, non una preferenza.Quando si effettua una migrazione, è bene eseguirla come se fosse un lavoro sul campo. Assemblate il nuovo pannello con l'S7-1200 e verificate la logica in laboratorio confrontandola con la vecchia stampa. Quindi, spegnete la macchina una volta, durante un'interruzione programmata, e sostituite la CPU. Conservate la vecchia CPU da parte finché la nuova macchina non sarà in funzione da un mese, perché quella vecchia servirà come piano di ripristino. Ho effettuato questa sostituzione su linee di confezionamento, su skid di pompe, su controlli di cancelli, e la procedura è sempre la stessa: verificate la logica, sostituite la CPU, monitorate il funzionamento e solo allora mandate in pensione il vecchio processore. Guida rapida: i difetti in sintesi Ecco l'intero articolo su un'unica pagina, per il giorno in cui ti trovi davanti a un computer spento con un telefono in mano.Guasto | Cosa vedrai | Causa usuale | Soluzione efficaceAlimentazione a 24 V guasta | Uscite casuali, STOP o ingressi non funzionanti | Alimentazione esterna ceduta o guasta | Misurare L+ e M sotto carico, riparare l'alimentazioneUscita del transistor bruciata | LED di uscita acceso, nessuna tensione al terminale | Cortocircuito a massa, nessun relè interposto | Il multimetro lo conferma, spostare il carico su un relèNessuna comunicazione di programmazione | Micro/WIN non riesce a trovare la CPU | Problema con la porta COM, il driver o il cavo | Controlla l'elenco delle porte, prova 9,6 kbps, prova la porta 1Porta fisicamente disattivata | Macchina funzionante, una porta silenziosa | Cablaggio attivo, anello di massa, sovratensione | Utilizzare la seconda porta o sostituire la CPUIl programma sembra perso | Macchina morta dopo un lungo periodo di inattività | Supercondensatore piatto, dati di ritenzione azzerati | Carica dalla CPU, salva.mwp, scarica pulitoCPU bloccata in STOP | LED RUN spento, macchina inattiva | Interruttore lasciato in STOP | Spostare su RUN, quindi controllare la diagnosticaTD200 o TD400 spento | Pannello acceso, nessuna comunicazione | Blocco di configurazione TD mancante, cavo difettoso | Controllare l'alimentazione, controllare la configurazione, scaricare i blocchiErrore EEPROM | LED SF, errore checksum | Interruzione di corrente durante il download, EEPROM usurata | Download completo, sostituire la CPU se si ripeteQuella tabella riassume vent'anni di interventi. Stampatela, attaccatela all'interno dello sportello del quadro elettrico e il prossimo elettricista che aprirà quella scatola vi ringrazierà.L'S7-200 è vecchio, fuori produzione e ufficialmente dimenticato dal suo produttore. Ma niente di tutto ciò ha importanza per le macchine che ancora lo utilizzano nel 2026, e niente di tutto ciò ha importanza per gli uomini che le mantengono in funzione. Imparate a conoscere i guasti, tenete i pezzi di ricambio, conservate gli archivi e questo PLC continuerà a pagarvi le bollette per un altro decennio. Quando arriverà il giorno in cui una macchina dovrà passare all'S7-1200, lo farete alle vostre condizioni, alla luce del giorno, con un programma testato e un piano di ripristino. È così che si manda in pensione il vecchio hardware in modo corretto. Un pannello alla volta, con metodo, non in preda al panico alle due del mattino.Slug URL: siemens-s7-200-field-guide-------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).i 
  • SIMATIC S5 è ancora al servizio del vostro impianto: una guida pratica per il modello 6ES5 (2026).
    SIMATIC S5 è ancora al servizio del vostro impianto: una guida pratica per il modello 6ES5 (2026). Aug 11, 2026
    Il telefono squillò alle 2:37 del mattino. Sapevo che era una chiamata fittizia prima ancora di rispondere. Nessuno chiama alle 2:37 del mattino per parlare del tempo."È Karim. Il caseificio. La linea di miscelazione numero tre si è fermata alle 2:10. La spia della CPU è spenta."Karim si occupa della manutenzione di un caseificio che riempie vasetti di yogurt per metà degli stati del Golfo. Sei mesi prima di quella telefonata, ero stato nella sua sala elettrica. Ricordavo il quadro elettrico: un Siemens SIMATIC S5-115U, una fila di moduli marroni e beige, una serie di LED verdi e un piccolo portabatterie agganciato alla scheda CPU. Quella macchina era stata consegnata nel 1988. Riempiva vasetti di yogurt prima ancora che Karim nascesse."Hai cambiato la batteria, Karim?"Silenzio. Poi: "Quale batteria?"È così che inizia quasi ogni emergenza S5. Non con un modulo bruciato. Non con un'uscita in cortocircuito. Con una batteria.La 6ES5980-0AA11 è una cella al litio da 3,6 volt, delle dimensioni di una batteria tipo D. Mantiene attiva la RAM della CPU quando manca la corrente di rete. Quando si scarica, la RAM si svuota e la CPU si riattiva senza alcun programma da eseguire. Il computer si ferma, suona l'allarme e qualcuno chiama qualcuno come me alle 2:37 del mattino.Karim è stato fortunato. Il suo predecessore aveva lasciato un backup su disco e un vecchio portatile con STEP 5 installato, quindi la linea di produzione era operativa già alle 5:40. La scadenza per la spedizione delle sei è stata rispettata con venti minuti di anticipo.Non tutti gli impianti sono così fortunati. In trent'anni di lavoro su queste macchine, ho visto la stessa scena ripetersi in cementifici, linee di imbottigliamento, acciaierie e impianti di depurazione in tre continenti. L'S5 si rifiuta di cedere, e le persone che lo mantengono in vita commettono lo stesso errore: ignorano la batteria finché non è la batteria stessa a causare il problema.Considerate questa la conversazione che vorrei poter avere con ogni team di manutenzione che utilizza ancora un S5: perché la macchina è ancora in funzione, cosa si rompe effettivamente, dove trovare i pezzi di ricambio per il 6ES5 nel 2026 e quando iniziare a pensare alla transizione verso l'S7. Perché un progetto del 1979 è ancora attuale nel 2026 Siemens ha introdotto il SIMATIC S5 nel 1979, in sostituzione della serie S3. I primi modelli a essere lanciati furono l'S5-110A e il più grande S5-150U, dopodiché la famiglia si è ampliata fino a coprire l'intero mercato. L'S5 è stato progettato attorno a un unico linguaggio di programmazione, STEP 5, e questa scelta è uno dei motivi principali del successo duraturo della famiglia. Un solo linguaggio, tre modi per scriverlo: statement list (STL), ladder (LAD) e function plan (FUP). Un'unica famiglia di programmatori, dal PG675 alla serie PG7xx e successivamente STEP 5 su PC. Imparando a usare un S5, si poteva utilizzare qualsiasi altro modello.La gamma copriva tutte le esigenze di una fabbrica. Le macchine di piccole dimensioni erano dotate dei modelli compatti S5-90U e S5-95U. I piccoli sistemi modulari avevano l'S5-100U. Il segmento di mercato intermedio, dove si colloca la maggior parte delle fabbriche, aveva l'S5-115U. I grandi processi continui avevano l'S5-135U e l'S5-155U, mentre il modello ridondante S5-155H gestiva le applicazioni in cui l'arresto non era un'opzione.L'S5-115U è diventato il cavallo di battaglia. Le sue CPU, dal piccolo 941 fino al 945 con calcolo in virgola mobile, erano alloggiate in un rack con alimentatore, moduli di interfaccia e schede I/O, e hanno gestito linee di confezionamento, nastri trasportatori, pompe, presse e miscelatori per decenni. Ho aperto armadi a Rotterdam, al Cairo, a Houston e a Dubai e ho trovato gli stessi moduli marroni all'interno. L'S5-115U è il PLC Siemens più diffuso mai costruito per la fascia media, e la base installata non è mai realmente diminuita. Gli stabilimenti non li hanno sostituiti perché funzionavano.Funzionano ancora. Questa è la scomoda verità del 2026: decine di migliaia di sistemi S5 sono attualmente in produzione, la maggior parte dei quali S5-115U, alcuni dei quali funzionano 24 ore su 24, sette giorni su sette, da trenta o quarant'anni. Il progetto era sovradimensionato. La cultura della documentazione era rigorosa. Le macchine che lo compongono, i motori, i riduttori e le valvole, sono più vecchie della maggior parte degli ingegneri che se ne occupano della manutenzione. Nessuno sostituisce una linea funzionante per risolvere un problema che non esiste. L'albero genealogico, in un respiro Se entrate in uno stabilimento e vedete un S5, ecco cosa state guardando.Gli S5-90U e S5-95U sono le unità compatte, con il 95U dotato di maggiore memoria e alcune funzioni integrate. Vengono utilizzati all'interno di macchine per l'imballaggio, etichettatrici e piccole presse. L'S5-100U è il sistema modulare compatto, un passo avanti in termini di espandibilità. L'S5-115U è il modello di fascia media, un vero e proprio cavallo di battaglia con un'enorme base installata, quello che si incontra nove volte su dieci. L'S5-135U è un sistema multiprocessore per macchine più grandi, mentre gli S5-155U e S5-155H si posizionano al vertice della gamma, alimentando acciaierie, impianti chimici e ausiliari per centrali elettriche, con la versione H dotata di CPU ridondanti per le applicazioni che non possono fermarsi.Ognuno di loro parla STEP 5. Questa era la genialità della famiglia. Un unico linguaggio, dal più piccolo 90U al più grande 155H. Un addetto alla manutenzione che aveva imparato STEP 5 nel 1985 era ancora in grado di leggere un programma nel 2005, e la stessa competenza è ancora valida oggi.Ho imparato a usare un 115U nel 1991. Una vecchia cartiera, una CPU 944 e un programmatore PG685 grande come una valigia. L'elettricista più esperto, un certo Bert, mi mostrò come estrarre il submodulo EPROM dalla CPU, inserirlo nel programmatore e leggere il programma. Mi disse una cosa che non ho mai dimenticato: "Il programma vale più della macchina. Proteggi il programma". Trent'anni dopo, è ancora la prima cosa che controllo in qualsiasi sito S5. Hai il programma? Dove si trova? Su EPROM? Su un disco? Su una stampa in un cassetto? Cosa si guasta effettivamente dopo decenni di servizio? L'hardware dell'S5 è robusto. L'elenco dei guasti è breve e non è cambiato in trent'anni. Tutto ciò che si guasta su un S5 si guasta in uno di questi quattro punti: la batteria, l'alimentatore, la memoria o le porte di I/O. La batteria, sempre la batteria La cella al litio 6ES5980-0AA11 è la principale causa di inattività dei processori S5 a livello mondiale. È un componente di consumo, come un filtro o un cuscinetto, ma nessuno la tratta come tale. La cella costa pochi dollari. Il tempo di inattività che provoca, quando il programma scompare dalla RAM, costa migliaia di dollari.Ho una regola che spiego a tutti i clienti: cambiate la batteria ogni due o tre anni, seguendo una programmazione precisa e annotandola con un'etichetta sullo sportello dell'armadio. Compratene due di scorta e conservatele nell'armadio. La batteria non è un pezzo di ricambio che si ordina dopo che si è guastata, ma un pezzo di ricambio che si installa prima che si guasti.Il primo segnale è la spia della batteria sul pannello frontale della CPU, ma questa si accende solo quando la tensione è già bassa. Controllala nel modo corretto: misura la tensione della cella con un multimetro, possibilmente sotto carico, e sostituiscila se la lettura è inferiore a circa 3,2 volt. E non cambiare mai la batteria a computer spento, perché in quel momento la RAM perde tutti i dati. Sostituiscila con il sistema acceso, oppure con la CPU alimentata e il programma memorizzato correttamente nella EPROM.Se dovesse succedere il peggio e la RAM fosse vuota, non tutto è perduto. Se hai salvato il programma su un sottomodulo EPROM, puoi ricopiarlo nella RAM dal programmatore. Se hai fatto un backup su disco, puoi caricarlo. Se hai conservato solo una stampa, devi riscriverlo riga per riga, e io l'ho fatto due volte nella mia vita e spero di non doverlo mai più fare. Alimentatori: 6ES5 951 e 6ES5 955 Il secondo guasto più comune riguarda l'alimentatore. L'S5-115U utilizza il 6ES5 951-7LD21 per la rete CA e il 6ES5 955-7LD21 per gli impianti a 24 V CC. Questi moduli sono pieni di condensatori elettrolitici, e i condensatori invecchiano indipendentemente dal funzionamento della macchina. Dopo venticinque anni, la tensione di alimentazione a 5 V inizia a calare. Il PLC inizia a comportarsi in modo anomalo: falsi guasti, arresti casuali, uscite che calano senza motivo. Poi, un giorno, il modulo smette di funzionare.Ricordo un cementificio nell'Alto Egitto dove la linea di produzione si fermava due volte a settimana per mesi. Ogni volta, lo stesso guasto: un misterioso arresto della CPU senza alcun messaggio di errore. Cambiarono la CPU, la batteria, la memoria. Entrai, diedi un'occhiata al 6ES5 951 e misurai 4,6 volt sulla linea a 5V. I condensatori erano secchi. Sostituimmo l'alimentatore e il mistero non si ripresentò più.Il segnale rivelatore è la piccola spia di tensione sulla parte anteriore del modulo. Se appare debole, o se la tensione sulla linea a 5V è inferiore a 4,9 volt, sostituite il modulo prima che vi rovini il sonno. I moduli di alimentazione sono tra i componenti più scambiati per il 6ES5, sia usati che nuovi, perché prima o poi ogni possessore di un S5 ne ha bisogno. Sottomoduli di memoria EPROM Il programma risiede spesso su un sottomodulo EPROM, della serie 6ES5 375 e simili, collegato alla CPU. Questi moduli sono straordinariamente affidabili e conservano i dati per decenni. Tuttavia, non sono immortali e presentano un punto debole: la finestra UV.La luce ultravioletta cancella le EPROM con una finestra al quarzo. La luce solare è luce ultravioletta. Ho visto una EPROM di riserva conservata su un davanzale per sei anni e, quando l'impianto ne ha finalmente avuto bisogno, era vuota. Ho anche visto un fulmine distruggere una EPROM attraverso il cablaggio di campo, motivo per cui il backup del programma dovrebbe essere conservato in più di un posto.La mia regola: conservare il programma principale su un PC, una copia su EPROM o EEPROM all'interno dell'armadio rack e una copia cartacea in ufficio. Tre copie. Una di queste sopravvivrà a qualsiasi cosa accada. Ingressi/uscite digitali: 6ES5 421, 422, 441, 451 Le schede I/O sono i soldati del sistema. Subiscono i maltrattamenti sul campo e muoiono nelle morti più curiose. Le schede di ingresso digitali 6ES5 421 e 6ES5 422, a 16 e 32 canali, si guastano quando si verifica una sovratensione sul cablaggio di campo. Un temporale, un solenoide in cortocircuito, una gru che tocca una linea elettrica e gli optoaccoppiatori interni cedono. Le schede di uscita digitali 6ES5 441 e 6ES5 451 si guastano quando un carico va in cortocircuito o quando qualcuno collega 220 V a un'uscita da 24 V. Ho visto schede di uscita restituite con vere e proprie bruciature sulla plastica.La buona notizia è che le schede I/O sono i moduli 6ES5 più facili da sostituire e sono ancora ampiamente disponibili, sia usate che come rimanenze di magazzino. La cattiva notizia è che il vero problema spesso risiede nel cablaggio circostante, e una scheda nuova montata su un cablaggio vecchio è una scheda nuova destinata a guastarsi. Controllate prima il cablaggio. Poi sostituite la scheda.Un altro potenziale problema silenzioso sono i moduli di interfaccia, IM 305, IM 306 e IM 308, che collegano i rack. Si guastano raramente, ma quando un rack smette di funzionare, la prima cosa che viene incolpata è la CPU. Prima di ordinare qualsiasi componente, provate a reinserire i moduli IM, a pulire i contatti del backplane e a controllare i cavi piatti. Tabella di risoluzione dei problemi S5 Tieni questa tabella sull'anta dell'armadio. Riporta i guasti che ho riscontrato più frequentemente sul campo e i codici dei pezzi di ricambio di cui avrai effettivamente bisogno.Guasto | Causa probabile | Soluzione | Codice del ricambioCPU guasta, nessun LED acceso, programma perso | Batteria di backup scarica, programma perso nella RAM | Sostituire la batteria, ricaricare il programma da EPROM o backup su PC | 6ES5980-0AA11Spia della batteria accesa sul pannello frontale della CPU | Tensione della cella bassa | Misurare sotto carico, sostituire la cella con l'alimentazione accesa | 6ES5980-0AA11Nessuna linea a 5V, LED di alimentazione spento | 6ES5 951/955 guasto, condensatori usurati, fusibile bruciato | Sostituire il modulo di alimentazione | 6ES5 951-7LD21 (AC) o 6ES5 955-7LD21 (DC)Canale di ingresso bloccato acceso o spento | Danni da sovratensione, optoaccoppiatore guasto, cattiva connessione di campo | Controllare il cablaggio, sostituire la scheda di ingresso | 6ES5 421-7LA11 o 6ES5 422-7LA11L'uscita non commuta, il fusibile continua a saltare | Carico in cortocircuito, transistor o triac guasto | Elimina il cortocircuito, sostituisci la scheda di uscita | 6ES5 441-7AA11 o 6ES5 451-7LA11Arresti spuri della CPU, programma corrotto, tempi di ciclo errati | Sottomodulo EPROM o EEPROM usurato | Ricaricare il programma, sostituire il sottomodulo | 6ES5 375-0LC21 (EPROM)Rack di espansione spento, LED di errore IM accesi | Modulo IM allentato o guasto, backplane corroso | Reinserire, pulire i contatti, sostituire il modulo di interfaccia | 6ES5 305, 6ES5 306 o 6ES5 308 Dove trovare i pezzi di ricambio per il 6ES5 nel 2026 La risposta sincera alla domanda che mi viene posta ogni settimana è: sì, nel 2026 si possono ancora acquistare moduli 6ES5 e il mercato è più florido di quanto molti pensino.Siemens ha ufficialmente interrotto la produzione della famiglia S5 molto tempo fa. La produzione si è fermata e il servizio di riparazione ufficiale non esiste più. Può sembrare una situazione senza via d'uscita, ma il mercato ha colmato il vuoto anni fa. Due tipi di azioni mantengono vivo il mondo S5.Il nuovo stock (NOS) è un vero tesoro: moduli rimasti in magazzino per decenni, mai installati, ancora nella confezione originale. Una quantità sorprendente di moduli 6ES5 è sopravvissuta, perché distributori e OEM ne hanno acquistati in grandi quantità quando Siemens ha annunciato la fine della produzione. Alimentatori, CPU e schede I/O NOS continuano a cambiare proprietario ogni mese.I moduli usati provengono da impianti dismessi. Quando una fabbrica passa definitivamente allo standard S7, l'intero armadio S5 viene spesso inviato a un rivenditore che testa i moduli e li rivende. Un modulo usato, testato e funzionante, con garanzia, è un ricambio perfettamente valido per una macchina che funzionerà per altri dieci anni. Oltre ai rivenditori specializzati, i moduli 6ES5 usati si trovano anche sui mercati generalisti, ma in questo caso il rischio è rappresentato dal rapporto di test: un modulo non testato è una scommessa, e un modulo recuperato da un armadio danneggiato da un'alluvione è peggio di nessun modulo.Su tztechio.com manteniamo un magazzino ben fornito con i moduli difettosi, le batterie, gli alimentatori, i submoduli di memoria e le schede I/O, e testiamo ogni modulo usato prima di metterlo in vendita.Prima di acquistare un modulo usato o NOS, verifica tre cose. Primo, il numero d'ordine sull'etichetta, ovvero la sigla MLFB completa come 6ES5 421-7LA11, perché anche una sola cifra di differenza può indicare una tensione o una polarità diversa. Secondo, il numero di versione, perché le versioni successive dello stesso modulo solitamente includono correzioni. Terzo, chiedi se il modulo è stato testato e se è coperto da garanzia. Un rivenditore che testa i moduli e li garantisce vale più del modulo stesso.I prezzi seguono le leggi della domanda e dell'offerta, e la domanda per il 6ES5 è ancora elevata. Le batterie e gli alimentatori sono gli articoli con il più alto tasso di rotazione. Alcuni moduli, come le rare CPU 155U e i componenti ridondanti 155H, hanno visto aumentare il loro valore nel corso degli anni. Il mercato è maturo e lo rimarrà ancora per un po', perché la base installata è ancora enorme. Percorso di migrazione: da S5 a S7 L'S5 non durerà per sempre. La questione non è se migrare, ma quando e come farlo senza correre rischi.Il consiglio sincero di chi l'ha già fatto molte volte: non migrate una linea funzionante solo perché il PLC è vecchio. La macchina funziona. I pezzi di ricambio sono disponibili. Il programma è comprensibile. Questa combinazione vale davvero la pena. Pianificate la migrazione, acquistate i pezzi di ricambio e procedete alla migrazione quando si verifica una di queste situazioni: i pezzi di ricambio iniziano a scarseggiare, la macchina deve comunicare con un moderno sistema MES o ERP, l'ultima persona che conosce il programma va in pensione, oppure il PLC S5 si guasta in modo irreparabile.Al momento opportuno, la strada da percorrere porta all'S7-300 per le macchine di fascia media e all'S7-400 per quelle di grandi dimensioni. Le due famiglie sono strettamente imparentate. STEP 7 parla un linguaggio simile a STEP 5 e Siemens ha integrato in STEP 7 uno strumento di conversione che traduce i programmi S5 in S7. Lo strumento si occupa del lavoro più gravoso, mentre la vera opera spetta all'operatore umano.Perché la conversione non è mai perfetta. I timer, i flag, i blocchi dati dell'S5 e l'indirizzamento dell'S5-115U hanno tutti equivalenti nell'S7, ma non coincidono perfettamente. Un buon progetto di conversione prevede prima un test al banco: convertire, simulare, testare ogni ingresso e uscita rispetto alla vecchia stampa, quindi effettuare il passaggio definitivo in un fine settimana pianificato. Ho visto un team ben preparato convertire un'intera linea di imbottigliamento in un fine settimana. Ho anche visto un team frettoloso convertire una singola stazione di pompaggio in una settimana. La differenza è stata la preparazione, non il PLC.Esiste anche una via di mezzo. Se l'S5 è in buone condizioni ma l'impianto necessita di una comunicazione moderna, i gateway possono connettere l'S5 tramite PROFIBUS o Ethernet industriale e permettergli di comunicare con un S7 o un moderno sistema SCADA. Questo prolunga la vita utile dell'S5 di diversi anni senza dover intervenire sulla logica di controllo. È un'opzione concreta e spesso anche la più intelligente.Qualunque strada tu scelga, il primo passo è lo stesso che Bert mi ha insegnato nel 1991: proteggere il programma. Prima di tutto, assicurati di avere una copia di backup del programma S5 in almeno due posti, perché una conversione inizia da un backup, non da una preghiera.Quando sarete pronti a passare alle fasi successive, la nostra pagina sui controllori PLC illustra la gamma S7 e vi aiuterà a scegliere il controllore più adatto alla macchina che state utilizzando. Lista di controllo per i proprietari di S5 Se possiedi un S5, ecco la breve lista che fornisco a ogni cliente, quella che avrei voluto fosse stata data a Karim nel 2019:1. Sostituire la batteria 6ES5980-0AA11 ogni due o tre anni, secondo una programmazione prestabilita e con l'apparecchio acceso. Tenere due batterie di ricambio nell'armadio.2. Eseguire il backup del programma in tre posizioni: PC, EPROM e stampa. Verificare una volta all'anno che il backup venga effettivamente caricato.3. Tenete a disposizione un alimentatore di riserva, modello 6ES5 951 o 6ES5 955 a seconda dell'impianto, e una copia di ciascuna scheda I/O critica.4. Mantieni il case pulito e fresco. Polvere e calore danneggiano condensatori e connettori. Controlla il filtro del case e pulisci i contatti del pannello posteriore quando ci sei.5. Etichetta tutto. Quando l'S5 lascerà finalmente l'edificio, il prossimo tecnico benedirà le tue etichette.6. Acquista i pezzi di ricambio prima di averne bisogno. Il modulo che ti servirà in caso di emergenza sarà quello che nessuno aveva in magazzino.Disponiamo di una gamma completa di ricambi per l'automazione industriale e la sezione S5 del nostro catalogo Siemens è stata progettata proprio per rispondere a questi punti critici di guasto. Domande che i tecnici della manutenzione si pongono sull'S5 Siemens supporta ancora il SIMATIC S5?Ufficialmente, no. Siemens ha interrotto la produzione della famiglia S5 e chiuso il servizio di riparazione anni fa. Ufficiosamente, però, il mercato non ha mai smesso di supportarla. Moduli usati e NOS (New Old Stock), servizi di test e riparazione di terze parti e ingegneri esperti mantengono viva la base installata. Il supporto per l'S5 nel 2026 dipenderà dal mercato dei pezzi di ricambio, non dalla fabbrica.Sarà ancora possibile acquistare moduli 6ES5 nel 2026?Sì. Batterie, alimentatori, CPU, submoduli di memoria e schede I/O sono ancora reperibili, sia come moduli usati che come rimanenze di magazzino. Alcuni componenti 6ES5, in particolare gli alimentatori e le schede I/O, sono disponibili in pochi giorni. I rari componenti 155U e 155H richiedono tempi di consegna più lunghi, ed è proprio per questo che conviene farne scorta prima di averne bisogno.Come faccio a controllare la batteria di backup dell'S5?Misurare la tensione della cella 6ES5980-0AA11 con un multimetro, idealmente sotto carico. Una cella in buone condizioni ha una tensione superiore a 3,2 volt. Al di sotto di questo valore, sostituirla con il sistema acceso, in modo che la RAM non perda mai il programma. La spia della batteria sulla CPU è un segnale di allarme tardivo. Il multimetro è un segnale di allarme precoce.Quanto dura la batteria?Da due a cinque anni è l'intervallo pratico, a seconda della temperatura e della frequenza con cui la centrale subisce interruzioni di corrente. La cella si scarica più velocemente negli armadi termici. Sostituitela ogni due o tre anni e non dovrete più preoccuparvene.Posso programmare un S5 con un PC moderno?Sì, con pazienza. STEP 5 versione 7.2 funziona anche su vecchi sistemi Windows e molti ingegneri lo utilizzano all'interno di una macchina virtuale con una scheda CP5611 sulla rete aziendale. È un software ormai obsoleto, ma funziona ed è tuttora l'unico modo ufficiale per leggere e modificare un programma S5. Se il vostro unico programmatore è un ingegnere in pensione con un PG720 in garage, fate amicizia con lui.Devo necessariamente passare a S7?No. Se la macchina funziona, i pezzi di ricambio sono disponibili e il programma è sicuro, mantenere l'S5 in funzione è una strategia legittima. La migrazione va effettuata quando il rischio supera il costo, non perché un venditore afferma che la tecnologia è obsoleta. L'S5 è vecchio. Vecchio non significa necessariamente rotto.Da qualche parte, proprio ora, un S5-115U sta contando vasetti di yogurt, o bottiglie, o kilowattora, e continuerà a farlo anche domani. Queste macchine sono state costruite per durare più a lungo di chi le ha installate, e la maggior parte di esse lo ha fatto. Richiedono ben poco. Una batteria ogni paio d'anni. Un alimentatore di riserva a portata di mano. Un programma di cui sia stato effettuato il backup in tre posizioni.Date loro questo, e continueranno a funzionare mentre voi pianificate il futuro al vostro ritmo. Questo è il patto che ho stretto con ogni S5 che ho mai avuto.Cambia la batteria. Proteggi il programma. Chiamaci quando hai bisogno dei pezzi di ricambio.------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana). 
  • Risoluzione dei problemi del sistema ridondante Siemens S7-400H
    Risoluzione dei problemi del sistema ridondante Siemens S7-400H Jul 30, 2026
     Ho continuato S7-400H Sistemi in funzione da quasi vent'anni. Questi rack ridondanti sono stati progettati per non fermarsi mai, ma si fermano di continuo. Le CPU sono quasi sempre a posto. I moduli di sincronizzazione, gli alimentatori e i collegamenti in fibra ottica sono i componenti che si guastano. Il sistema H in sé è robusto. Il problema è che tutto il resto invecchia e si usura, e quando la ridondanza fallisce, ci si ritrova a funzionare con una sola CPU, senza backup.Lavoro in un'azienda che utilizza PLC Siemens sin dai tempi della serie S5. L'S7-400H è uscito nel 1996 e gli impianti lo utilizzano ancora. Questo articolo descrive i guasti che ho risolto su sistemi in funzione. Numeri reali, soluzioni concrete, niente teoria. Ridondanza persa e LED giallo Ci si avvicina al pannello e si nota che una CPU mostra un LED giallo IFM1F o REDF. L'altra CPU funziona da sola. Questa è la richiesta di assistenza più frequente che ricevo.Prima cosa: controlla i moduli di sincronizzazione. L'S7-400H utilizza due moduli di sincronizzazione per CPU, collegati tramite cavi in ​​fibra ottica. I codici dei componenti sono 6ES7 960-1AA04 per la fibra standard o 6ES7 960-1AB04 per la fibra a lungo raggio. Ho riscontrato molti più guasti ai moduli di sincronizzazione che guasti alla CPU.Osserva il LED SYNC su ciascun modulo di sincronizzazione. Se è spento o lampeggia quando dovrebbe essere acceso fisso, il modulo è guasto o in via di guasto. Sostituiscilo. Non preoccuparti di testarlo.Controllate quindi i cavi in ​​fibra ottica. Questi cavi si piegano, si schiacciano nelle ante degli armadi, vengono rosicchiati dai roditori. Tenete un'estremità controluce. Se notate una fuoriuscita di luce attraverso la guaina, sostituitela. Se ne avete uno, utilizzate un misuratore di potenza della fibra. È necessario un valore di almeno -20 dBm al ricevitore. Al di sotto di -25 dBm si verificano perdite di sincronizzazione intermittenti, di solito proprio quando la produzione è al massimo.Se i connettori in fibra ottica sono sporchi, ricollegateli. Usate un prodotto per la pulizia a un clic, non la vostra maglietta. Ho riparato più moduli di sincronizzazione rotti con una penna per la pulizia da 12 dollari che con un pezzo di ricambio da 600 dollari.Se i moduli e i cavi di sincronizzazione risultano funzionanti, forzare il ripristino della ridondanza. Mettere la CPU in STOP, quindi riportarla in RUN. Nel passaggio 7, andare su PLC > Diagnostica/Impostazioni > Modalità operativa. Il sistema dovrebbe risincronizzarsi. In caso contrario, si tratta di un guasto hardware sul backplane o sulla CPU stessa. Problemi di alimentazione ridondante Gli alimentatori PS 407 (6ES7 407-0KA02-0AA0 o simili) sono robusti e affidabili, ma presentano un punto debole: il circuito di monitoraggio della batteria di backup.Scenario tipico: un alimentatore mostra il LED BATT acceso. Il sistema continua a funzionare, a nessuno importa, e tre mesi dopo anche l'altro alimentatore si guasta. Ora sei fuori servizio. L'ho visto succedere centinaia di volte.Quello che faccio è scollegare l'alimentatore sospettato di essere difettoso e controllare la tensione di uscita ai terminali sul retro. Dovresti rilevare 24 V CC con una tolleranza del 2%. Qualsiasi valore inferiore a 23 V o superiore a 25 V indica che il circuito di regolazione è instabile. Sostituiscilo. Non cercare di regolarlo. Non c'è un potenziometro di regolazione su questi alimentatori.Il problema nascosto: l'alimentatore potrebbe funzionare correttamente, ma la tensione di ingresso a 24 V CC del rack potrebbe essere insufficiente. Controlla i terminali di ingresso sul PS 407. Se la tensione di ingresso scende al di sotto di 20,4 V (la soglia di sottotensione dell'S7-400), l'alimentatore segnalerà un guasto. Questo accade più spesso di quanto si pensi. Interruttori automatici difettosi, terminali allentati, cavi sottodimensionati.Un altro problema può essere il guasto del modulo di ridondanza. Se il modulo di ridondanza (6ES7 407-0RA00-0AA0) è posizionato tra due alimentatori, anche questo può guastarsi. In tal caso, uno degli alimentatori appare inattivo al rack, pur erogando tensione. Disabilitare temporaneamente il modulo di ridondanza. Collegare i terminali di uscita per verificare. Se il rack riprende a funzionare, sostituire il modulo. Guasti del modulo di interfaccia IM 460/461 I moduli IM 460-1 (6ES7 460-1BA00-0AA0) nel rack centrale e IM 461-1 (6ES7 461-1BA00-0AA0) nel rack di espansione rappresentano un altro punto debole nei sistemi H. Si tratta dei moduli di interfaccia che collegano i due rack di una coppia ridondante.Il sintomo: una CPU segnala un errore Ext. DP Fault o BUS2Fault, mentre l'altra funziona correttamente. La coppia ridondante non riesce a sincronizzarsi perché la comunicazione con il rack di espansione è interrotta.Test rapido: scambia il modulo IM 460-1 tra i due rack. Se il guasto si sposta con il modulo, quest'ultimo è difettoso. Se rimane nello stesso slot, il problema risiede nel backplane o nel cavo di collegamento tra i rack.Problemi con i cavi: i cavi di collegamento (6ES7 468-xx) hanno quei grossi connettori rettangolari. Mi è capitato che il fermo si rompesse, il cavo si sfilasse parzialmente e il sistema presentasse guasti intermittenti per settimane prima che qualcuno se ne accorgesse. Spingere il connettore con decisione. Se scatta, bene. Se non scatta, sostituire l'estremità del cavo. Corruzione della scheda di memoria della CPU Le CPU S7-400H utilizzano schede di memoria, in particolare schede RAM MMC o di tipo precedente. Quando la batteria si scarica, queste schede vengono danneggiate e la CPU si spegne. Il sistema ridondante si avvia, ma una delle CPU non passa in modalità RUN perché non riesce a caricare il sistema operativo.Estrai la scheda di memoria e inseriscila in un lettore collegato a un PG/PC. Prova a leggerla. Se Windows ti chiede di formattarla, la scheda è guasta. Se riesci a leggerla, esegui un backup del progetto, riformatta la scheda e riscrivi i dati.La soluzione pratica: tenete sempre due schede di memoria di riserva programmate per ogni tipo di CPU nel vostro case. Quando ciò accade (e accadrà), potrete sostituire la scheda in trenta secondi anziché impiegare un'ora per ricostruirla.Se entrambe le CPU perdono le schede contemporaneamente (di solito a causa di un'interruzione totale dell'alimentazione con batterie di backup scariche), sarà necessario scaricare nuovamente il progetto. Anche gli orologi basati sulla RAM possono variare durante questa operazione, quindi è consigliabile impostare l'ora su entrambe le CPU dopo il caricamento. Guasti dello slave DP esterno in modalità ridondante Questa cosa mi fa impazzire. Il sistema ridondante funziona correttamente, ma uno slave DP (magari un ET 200M o un rack I/O remoto) risulta guasto su un canale ma non sull'altro.Causa principale: il master DP su una CPU ha perso la connessione con lo slave, l'ha ristabilita e ora lo slave è assegnato al master sbagliato. Le due CPU non concordano su chi stia gestendo lo slave.Soluzione al PASSO 7: accedere alla configurazione hardware e verificare le proprietà di ridondanza per lo slave DP. Assicurarsi che sia impostato su Master DP ridondante. Se è impostato su uno slot master specifico, modificarlo. Quindi riavviare il dispositivo slave.Dopo la sostituzione di uno slave DP in un sistema ridondante, è necessario riassegnare lo slave a entrambi i master. La procedura di sostituzione dello slave descritta nel manuale è la seguente: scollegare lo slave dall'alimentazione, sostituirlo, riaccendere l'alimentazione, quindi utilizzare la procedura HW Config > PLC > Download to Module per lo slave DP. Se non si eseguono le operazioni su entrambi i master, lo slave funzionerà correttamente con una CPU e genererà un errore con l'altra. Quando è necessario sostituire la CPU La sostituzione della CPU (414H, 417H, ecc.) è rara, ma può capitare. Ecco quando la effettuo:· La CPU va in STOP con un codice di errore interno che non scompare dopo un ripristino della memoria.· Diversi moduli I/O sulla stessa CPU non mostrano alcuna connessione, ma il backplane funziona correttamente.· Il LED INTF rimane acceso permanentemente anche dopo un nuovo download OB1.· Si osserva un errore di I/O distribuiti: su una CPU si verifica un guasto alla stazione, mentre l'altra CPU comunica correttamente con gli stessi slave.Sostituzione della CPU in un sistema H: isolare la CPU funzionante, estrarre la CPU guasta, installare la nuova, impostare il selettore di modalità su MRES e tenerlo premuto per nove secondi (finché il LED STOP smette di lampeggiare e rimane acceso fisso), quindi impostare su RUN. La CPU funzionante scaricherà automaticamente i dati di sistema sulla nuova CPU. Attendere il completamento dell'operazione. Non interrompere il processo. L'operazione richiede dai due ai cinque minuti, a seconda delle dimensioni del programma.L'errore che vedo è questo: gli utenti sostituiscono la CPU senza verificare la compatibilità della versione del firmware. Se la nuova CPU ha un firmware diverso da quello esistente, la ridondanza non verrà stabilita. Controllate sempre la versione del firmware del 6ES7 400 nel buffer di diagnostica prima di ordinare una CPU sostitutiva. corrispondenza del codice articolo del modulo di sincronizzazione Un aspetto che vi farà perdere ore: i codici dei moduli di sincronizzazione devono corrispondere su entrambe le CPU. Se il rack 0 ha il codice 6ES7 960-1AA04 e il rack 1 ha il codice 6ES7 960-1AB04, il sistema non si sincronizzerà. Non importa se la documentazione afferma che sono compatibili. Sul campo, non lo sono. Utilizzate sempre i codici corrispondenti.Lo stesso vale per la lunghezza delle fibre. Se un cavo è lungo 1 metro e l'altro 10 metri, la differenza di temporizzazione del segnale può causare la perdita di sincronizzazione durante cicli di scansione lunghi. Utilizzate la stessa lunghezza per entrambi i collegamenti. Riepilogo delle fasi pratiche della diagnosi Quando entro in un impianto con un sistema H guasto, questo è il mio ordine:1. Osserva i LED su entrambe le CPU. Prendi nota dello stato di ciascun LED.2. Leggere il buffer di diagnostica sulla CPU singola (quella ancora in esecuzione).3. Leggere il buffer di diagnostica sulla CPU guasta.4. Verificare i LED del modulo di sincronizzazione su entrambi i rack.5. Controllare i LED dell'alimentatore e della batteria.6. Ascolta gli alimentatori delle ventole. Se una ventola non funziona, sostituisci subito l'alimentatore.Il buffer diagnostico ti fornisce il 90% delle informazioni necessarie. Non andare a tentoni. Leggilo attentamente.La maggior parte dei problemi del PLC S7-400H non riguarda le CPU. I moduli di sincronizzazione, gli alimentatori, i moduli IM e i cavi in ​​fibra ottica si guastano molto prima del PLC principale. È consigliabile tenere dei pezzi di ricambio per i componenti più costosi (moduli di sincronizzazione e moduli IM), perché aspettare tre giorni per un ricambio 6ES7 960-1AA04 costerà di più che tenerlo in magazzino.E controllate le batterie a ogni intervento di manutenzione preventiva. Una batteria di backup scarica trasforma un ciclo di accensione/spegnimento di due minuti in un'operazione di ripristino che richiede quattro ore.-------------------------------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).
  • Risoluzione dei problemi del PLC ABB AC500: risposte ai problemi più comuni riscontrati sul campo.
    Risoluzione dei problemi del PLC ABB AC500: risposte ai problemi più comuni riscontrati sul campo. Jul 27, 2026
     IL ABB La piattaforma AC500, serie PM5xx, PM58x e PM59x, è utilizzata in impianti di trattamento delle acque, sistemi di automazione degli edifici e linee di processo in Europa e Medio Oriente. I tecnici sul campo riscontrano gli stessi guasti prevedibili. Perché la CPU del mio AC500 non si avvia? Un processore non funzionante all'accensione può dipendere da quattro fattori.Innanzitutto, l'alimentazione. I moduli di alimentazione della serie TA521 necessitano di un ingresso a 24 V CC pulito. Controllare il LED verde sulla parte anteriore del modulo di alimentazione. Se è spento, non c'è alimentazione CC, la tensione di ingresso è inferiore a 19,2 V oppure il modulo di alimentazione stesso è guasto. Misurare direttamente sui terminali con un multimetro. Non fidarsi della spia sul pannello.Corruzione del bootloader. Meno comune. Si verifica sulle CPU PM582 dopo un aggiornamento del firmware non riuscito o un'interruzione di corrente durante l'aggiornamento. Il LED di alimentazione della CPU si accende ma non succede nient'altro. Ricaricare il firmware tramite lo slot per scheda SD utilizzando Automation Builder. Se anche questo non funziona, è necessario riprogrammare il bootloader della CPU da ABB.Problemi con la scheda di memoria. Sui modelli PM591 e PM592, utilizzare una scheda SD formattata in FAT32 con un'immagine firmware valida. Una scheda proveniente da un altro PLC o una scheda danneggiata impedirà completamente l'avvio. Rimuovere la scheda e provare ad avviare il sistema senza di essa. Se la CPU si avvia, il problema risiede nella scheda.Posizione dell'interruttore RUN/STOP. Sembra ovvio, ma abbiamo spiegato questo concetto ai nostri ingegneri più di una volta. Se l'interruttore è in posizione STOP, la CPU si accende ma non esegue il programma. Spostarlo in posizione RUN e riavviare il sistema.---Che significato hanno le diverse sequenze di lampeggio dei LED sul PM582? Il LED di stato del PM582 indica esattamente qual è il problema se si conosce il codice di errore:Schema LED | Significato | AzioneVerde fisso | Funzionamento normale | NienteVerde lampeggiante (lento) | Modalità STOP | Controllare l'interruttore RUN/STOP o lo stato del programmaRosso lampeggiante, 2 lampeggi e poi pausa | Guasto hardware | La CPU necessita di essere sostituitaRosso lampeggiante, 3 lampeggi e poi pausa | Errore bus | Controllare il modulo backplane TA523 e i collegamenti del bus I/ORosso lampeggiante, 4 lampeggi e poi pausa | Errore di programma, timeout del watchdog | Rivedere il tempo di ciclo e la logica del programmaRosso fisso | Errore irreversibile | La CPU è probabilmente guasta, sostituirlaIl problema dei tre lampeggi (errore del bus) è quello che trae in inganno. Tutti pensano che la CPU sia guasta, ma quasi sempre il problema è il backplane o un modulo I/O allentato. Reinserire il modulo backplane TA523 e tutti i moduli I/O collegati, quindi riavviare il sistema. Se il problema dei tre lampeggi persiste, sostituire prima il TA523. Costa meno di una CPU.Quattro lampeggi (errore di programma) indicano che il watchdog è intervenuto. Accedi ad Automation Builder e controlla la configurazione dell'attività. Il tempo di ciclo supera il limite del watchdog configurato. Aumenta il tempo del watchdog o ottimizza il codice. Cerca cicli infiniti in ST, etichette di salto dimenticate in LADDER o passaggi SFC che non vengono mai completati.---Perché non riesco a collegarmi tramite Ethernet al mio AC500? I problemi di connessione Ethernet sono la seconda causa più frequente di grattacapi.Indirizzo IP errato. L'indirizzo IP predefinito della serie PM5xx è 192.168.0.10. Se qualcuno lo ha modificato o se il tuo laptop si trova su una sottorete diversa, non riuscirai a connetterti. Mantieni la CPU in posizione STOP, connettiti direttamente con un cavo crossover (la maggior parte delle schede di rete moderne esegue l'auto-MDIX, ma non tutte) ed esegui una scansione della rete con lo strumento di rilevamento della rete di Automation Builder.Errore di subnet mask. Il tuo laptop potrebbe trovarsi sulla rete 192.168.1.x mentre il PLC si trova sulla rete 192.168.0.x. Imposta un indirizzo IP statico per il tuo laptop nello stesso intervallo: 192.168.0.100 con subnet mask 255.255.255.0.Il firewall blocca le porte. Automation Builder utilizza le porte TCP 6681 e 6682 per la comunicazione. Il firewall di Windows Defender o i software di sicurezza aziendali spesso le bloccano. Aggiungere una regola in entrata per consentirle. Verificare inoltre che il PLC non si trovi dietro uno switch gestito con la sicurezza delle porte abilitata.Danni allo strato fisico. Gli ambienti industriali deteriorano i connettori RJ45. Vibrazioni, umidità, nebbia d'olio: tutto ciò degrada i cavi Ethernet. Prova con un cavo sicuramente funzionante. Se il LED di collegamento sulla porta Ethernet della CPU non si accende quando colleghi il cavo, sostituiscilo. Se continua a non accendersi, la porta potrebbe essere danneggiata. Utilizza la seconda porta Ethernet se la tua CPU ne ha una, oppure aggiungi un modulo Ethernet CM574.---Le letture del mio ingresso analogico sono molto variabili: qual è il problema? Valori analogici che variano o fluttuano in modo anomalo su un modulo TA521-AI4 o TA522-AI8 sono dovuti a problemi di cablaggio o di configurazione, non a un modulo difettoso.Problemi con il loop 4-20 mA. La causa più comune è un filo interrotto nel loop. Verificare la continuità dal trasmettitore al modulo AI. Successivamente, verificare l'alimentazione del loop. Se il trasmettitore è alimentato dal loop, l'alimentazione a 24 V deve essere presente e stabile. Anche una perdita di soli 50 ms provoca un picco nella lettura. Utilizzare una resistenza di precisione (250 ohm) tra i terminali di ingresso e misurare la tensione. Una tensione di 1-5 V CC ai capi della resistenza indica un loop 4-20 mA funzionante.Anelli di massa. Quando il trasmettitore e il PLC sono alimentati da fonti di alimentazione o punti di messa a terra diversi, gli anelli di massa introducono rumore nel segnale. Utilizzare moduli AI isolati o installare un isolatore di segnale tra il trasmettitore e l'ingresso del PLC.Scala errata in Automation Builder. Ogni modulo analogico necessita di parametri di scala corretti. Se hai configurato un ingresso 4-20 mA come 0-10 V o hai impostato un intervallo di unità ingegneristiche errato (ad esempio, 0-100 PSI invece di 0-250 PSI), le letture sembreranno errate, ma il modulo funzionerà correttamente. Verifica la configurazione del modulo in Automation Builder nella scheda di mappatura I/O.Impostazioni del filtro. I moduli AC500 AI dispongono di filtri digitali configurabili. Se la costante di tempo del filtro è impostata su un valore troppo basso, si visualizzerà del rumore elettrico. Se è troppo alta, si perderanno le reali variazioni di processo. Iniziare con 50 ms e regolare di conseguenza.Tensione di modo comune. Sul TA521-AI4, la tensione di modo comune massima è di 30 V CC tra qualsiasi ingresso e AGND. Se il trasmettitore è riferito a una massa diversa, è possibile superare questo valore e ottenere letture erratiche. Collegare tutti i punti di massa analogici in un unico punto.---Il mio programma viene caricato, ma il PLC va immediatamente in STOP. Il programma si carica correttamente, poi la CPU si arresta.Configurazione hardware mancante. Il programma fa riferimento a moduli I/O non fisicamente presenti oppure la configurazione del backplane in Automation Builder non corrisponde a quella presente sul rail. Aprire la configurazione hardware ed eseguire un confronto con l'hardware effettivo. Se è stato sostituito un TA521 con un TA522 o sono stati spostati i moduli in slot diversi, la configurazione non è valida.Overflow del task / timeout del watchdog. Il programma viene compilato e caricato, ma il tempo di ciclo supera il watchdog del task durante l'esecuzione. Questo accade quando si aggiunge un blocco di codice complesso, come un ciclo PID con un tempo di ciclo rapido, che non era presente nel programma precedente. Verificare la configurazione del task e aumentare il tempo del watchdog oppure ottimizzare il blocco di codice problematico.Divisione per zero o eccezione non gestita. Il codice ST e LADDER manda in crash la CPU in caso di divisione per zero, puntatore non valido o indice di array fuori dai limiti. Non è presente un gestore automatico delle eccezioni. La CPU si arresta. Aggiungere un controllo dei limiti prima delle operazioni matematiche. In ST, verificare che il divisore non sia zero prima di eseguire la divisione. In LADDER, utilizzare blocchi di confronto prima delle funzioni matematiche.Forzatura delle uscite in STOP. Se in precedenza erano state forzate delle uscite digitali online e si carica un nuovo programma, lo stato di forzatura potrebbe entrare in conflitto con la nuova logica. Rimuovere tutte le forzature prima del caricamento. In Automation Builder, accedere alla vista forzature e rimuovere tutte le forzature, quindi scaricare il programma.---Dove posso ancora trovare moduli AC500 di ricambio? La piattaforma AC500 ha attraversato diverse fasi del suo ciclo di vita. Alcuni moduli sono ancora attivi; altri sono stati dismessi.Per i modelli attuali (PM591, PM592, CM574), il primo contatto è ABB, ma i tempi di consegna possono arrivare a 8-16 settimane per i modelli più vecchi. I modelli PM571, PM582, CM571 e diverse varianti della serie TA521 sono fuori produzione o hanno raggiunto la fine del loro ciclo di vita.I distributori di componenti per l'automazione come Rexel, Sonepar e le aziende specializzate in automazione industriale dispongono ancora di scorte di NOS (New Old Stock, ovvero nuovi di vecchia produzione). I prezzi variano notevolmente. È consigliabile confrontare diverse fonti.Fornitori specializzati come tztechio.com offrono moduli AC500 usati e nuovi, testati e provenienti da eccedenze di magazzino, in particolare modelli più difficili da reperire come PM582 e CM571.Per i moduli fuori produzione sarà difficile trovarne di nuovi:· PM571· PM582· CM571· Serie TA521 (diverse varianti, ma i modelli TA521-ETH e TA521-AI4 sono ancora i più diffusi)· Moduli backplane più vecchiSe state progettando un nuovo sistema o sostituendo una CPU guasta, specificate un PM591 o un PM592 anziché un PM582. Sono modelli attualmente in produzione e più facilmente reperibili.---Posso utilizzare un AC500 con azionamenti ABB più vecchi? Sì. L'AC500 comunica con gli azionamenti ABB più vecchi tramite Modbus RTU seriale.Modbus RTU tramite CM572. Il modulo di comunicazione seriale CM572 fornisce porte RS-232 e RS-485. Configuralo come master Modbus in Automation Builder. Collega i terminali RS-485 (A+/B-) alla porta Modbus dell'azionamento. Presta attenzione alle resistenze di terminazione. Abilitale solo alle due estremità fisiche del bus.Gli azionamenti ACS350 e ACS355 supportano Modbus RTU nativamente. Il gruppo di parametri 53 (configurazione Modbus) imposta l'ID della stazione, la velocità di trasmissione e la parità. Questi valori devono corrispondere alla configurazione del CM572. Impostazioni comuni: 19200 baud, 8 bit di dati, parità pari, 1 bit di stop.Libreria DriveAP. ABB fornisce la libreria di blocchi funzione DriveAP per Automation Builder. Gestisce la comunicazione Modbus con gli azionamenti ABB senza la necessità di scrivere codice funzione Modbus grezzo. Basta inserire un blocco DriveAP, configurare l'ID dell'azionamento e leggere/scrivere i parametri tramite indice.Gli azionamenti ACS580 e ACS880 funzionano anche tramite Modbus RTU, ma supportano anche bus di campo basati su Ethernet se si dispone di un CM574 o della porta Ethernet integrata nella CPU. Per le nuove installazioni, utilizzare Modbus TCP anziché RTU. È più veloce, più facile da diagnosticare e presenta meno problemi di cablaggio.---Riepilogo La maggior parte dei guasti degli AC500 rientra in poche categorie: problemi di alimentazione, incongruenze di configurazione, problemi di cablaggio e ciclo di vita del modulo. Tenete sempre a portata di mano un backplane TA523 di ricambio. È il punto di guasto più comune dopo l'alimentatore. In caso di dubbio, lasciate che il codice lampeggiante del LED della CPU vi indichi dove cercare per prima cosa.Per ulteriori informazioni sui prodotti di automazione ABB, consulta le nostre guide sulle piattaforme PLC ABB, sui principi fondamentali dei PLC, sugli azionamenti a frequenza variabile e sui sistemi di automazione industriale.-------------------------------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).
  • Allen-Bradley PLC-5: Guida alla fine del ciclo di vita, opzioni di sostituzione e dove reperire i pezzi di ricambio.
    Allen-Bradley PLC-5: Guida alla fine del ciclo di vita, opzioni di sostituzione e dove reperire i pezzi di ricambio. Jul 22, 2026
     Il telefono squillò alle 23:00 di martedì. Guasto al sistema di refrigerazione ad ammoniaca di un magazzino frigorifero: l'intero sistema era entrato in modalità di sicurezza, con conseguente aumento della temperatura dei prodotti. Il PLC-5 aveva il LED PROC rosso acceso fisso e nessun tentativo di riaccensione o spegnimento lo riavviò. Lo sostituii con un 1785-L80B di riserva, ricaricai il programma da un floppy disk e riuscii a rimettere in funzione il sistema di refrigerazione prima ancora che il primo pallet di carne congelata iniziasse a scongelarsi. Quella CPU aveva funzionato ininterrottamente per quattordici anni. Quella notte scelse di guastarsi.La famiglia PLC-5 è stata dismessa anni fa. Le date per gli ultimi ordini sono già trascorse. Tuttavia, la base installata è enorme e questi sistemi non si guastano secondo una tempistica compatibile con il ciclo di bilancio. Perché gli impianti utilizzano ancora sistemi PLC-5? Sostituire un sistema di controllo funzionante costa centinaia di migliaia di euro e richiede l'arresto dell'impianto. Un PLC-5 che gestisce un reattore batch che produce lo stesso prodotto dal 1997: il programma è stato sottoposto a debug, gli operatori lo conoscono e il responsabile di produzione non ha alcuna intenzione di intraprendere un progetto di migrazione che rischierebbe settimane di ritardi nella messa in servizio.I rack I/O 1771 e i processori 1785 furono costruiti in un'epoca in cui Rockwell esagerava con la progettazione di ogni cosa. Connettori del backplane placcati in oro. Chassis in acciaio di grosso spessore. Un 1771-PS7 del 1992 è ancora in grado di regolare le tensioni entro le specifiche, a patto che i condensatori non si siano seccati.Ho visto sistemi PLC-5 gestire azionamenti per tavole rotanti in acciaierie, sequenziamento di lotti chimici, controllo di valvole per condotte e metà delle linee di trasferimento per il settore automobilistico costruite negli anni '90. La richiesta di finanziamento per una migrazione giace in un cassetto, in attesa di un guasto catastrofico o di un anno fiscale che non arriva mai. Modalità di guasto comuni Dopo oltre vent'anni di esperienza sul campo, ecco cosa effettivamente non funziona, non cosa, secondo il manuale, potrebbe non funzionare in teoria. Guasti all'alimentatore (1771-PS7) Il 1771-PS7 fornisce alimentazione a 5V e 24V CC al backplane. I condensatori elettrolitici al suo interno hanno una durata limitata, circa sette-dieci anni in un pannello ventilato. In un armadio sigillato con temperatura ambiente di 50°C, le prestazioni di questi condensatori si deteriorano entro cinque anni.Sintomi di un malfunzionamento della PS7:· I guasti intermittenti del rack si risolvono al riavvio.· LED PWR lampeggiante o debole· Errori di comunicazione I/O inspiegabili su slot specifici· Tensione di alimentazione a 5V misurata al di sotto di 4,75V con un multimetro.Quando il PS7 si guasta completamente, l'intero rack si spegne. Tengo un 1771-PS7 di riserva nel mio furgone.Il PS7 presenta una specifica modalità di guasto a seconda della tensione di rete. A 120 V/60 Hz (Nord America), i diodi raddrizzatori tendono a guastarsi prima dei condensatori. A 230 V/50 Hz (Europa, Medio Oriente), i condensatori del filtro di ingresso si guastano per primi: la tensione RMS più elevata sollecita maggiormente il dielettrico. Prodotto in conformità con i requisiti di certificazione CE e UL. Perdita di RAM con batteria di backup I processori 1785 utilizzano una batteria al litio da 3,6 V (1770-XY) per mantenere il programma utente nella SRAM quando l'alimentazione principale è disattivata. Al di sotto di circa 3,0 V, la CPU attiva un LED di avviso BAT. Al di sotto di 2,5 V, la CPU è scarica.Il dettaglio cruciale: la batteria si scarica più velocemente quando la CPU è accesa rispetto a quando è spenta. Una CPU 1785-L80B in funzione continua consuma la batteria in dodici-diciotto mesi, circa la metà della durata della stessa batteria in una CPU di riserva spenta.Sostituite la batteria di backup ogni dodici mesi, secondo una programmazione prestabilita. Scrivete la data di sostituzione all'interno dello sportello dell'armadio con un pennarello indelebile. Ho visto impianti perdere programmi perché il responsabile della manutenzione presumeva che la batteria durasse cinque anni. Non è così in un quadro elettrico acceso 24 ore su 24, 7 giorni su 7.Modelli di processore specifici da tenere d'occhio:· 1785-L80B — Processore completo con 256 KB di memoria. Consumo della batteria più elevato a causa della maggiore quantità di SRAM. Controllare il LED BAT trimestralmente.· 1785-L40B — Processore di fascia media, 128 KB di memoria. Durata della batteria leggermente superiore rispetto all'L80B.Quando il programma si perde, sono necessarie tre cose: il file di backup (.RSP di RSLogix 5), il firmware corretto del processore e una connessione funzionante per il download. 1771 Guasti del modulo I/O Il modulo 1771-IBD utilizza isolatori ottici che si degradano nel tempo. Dopo quindici o vent'anni, il rapporto di trasferimento della corrente inizia a variare. L'ingresso smette di rilevare in modo affidabile lo stato OFF: la CPU rileva un livello logico 1 quando il dispositivo di campo è diseccitato. Sostituire il modulo quando si osservano stati ON fantasma.1771-OB (Uscita di alimentazione 24 V CC) — Gli array di transistor Darlington si guastano in caso di cortocircuito o circuito aperto. Un cortocircuito in uscita mantiene il carico alimentato quando la logica indica OFF. Il 1771-OB non ha un fusibile di uscita. Tenere dei fusibili di ricambio.1771-IXE (Ingresso termocoppia/millivolt) — Utilizza un ASIC ibrido personalizzato che non viene più prodotto. Quando l'ASIC si guasta, il modulo emette valori casuali o si blocca su una lettura fissa. Questi moduli stanno diventando costosi sul mercato dell'usato perché le scorte di vecchi modelli sono esaurite. Compatibilità del software RSLogix 5 RSLogix 5 è l'unico modo per programmare e risolvere i problemi della famiglia PLC-5. Rockwell ha smesso di vendere nuove licenze anni fa. La versione 8.20 è l'ultima rilasciata: un'applicazione a 32 bit che funziona su Windows 7 e Windows 10 in modalità compatibilità. Windows 11 non è affidabile.Problemi comuni di RSLogix 5 nel 2026:· Comunicazione DH+ tramite 1784-PCMK: la scheda PCMCIA è obsoleta. Il supporto dei driver è terminato con Windows 7. I convertitori da USB a DH+ (1784-U2DHP) costavano tra i 500 e i 1200 dollari e sono anch'essi fuori produzione.· Caricamento seriale DF1: richiede una vera porta RS-232. Gli adattatori USB basati su chipset FTDI sono i più affidabili. Gli adattatori basati su Prolific causano corruzione casuale dei dati.· Caricamento tramite Ethernet (1785-L80C/L80E) — Il metodo più affidabile se il processore è dotato di porta Ethernet. Imposta un indirizzo IP statico, connettiti direttamente con un cavo crossover e utilizza la funzione Who Active.· Corruzione del file di programma: RSLogix 5 utilizza uno schema di serializzazione. Se un file .RSP caricato non viene scaricato nella CPU, creare un nuovo file e caricare prima le tabelle dei dati, quindi il programma separatamente.Utilizza un laptop dedicato con Windows 7 o Windows 10 a 32 bit e RSLogix 5 installato. Non consentire al personale IT di aggiornarlo. Non connetterlo a Internet. Opzioni di sostituzione: ControlLogix vs CompactLogix Prima o poi dovrai migrare. Ecco una ripartizione realistica. Migrazione di ControlLogix Il sostituto nativo per PLC-5 è ControlLogix, in particolare la serie 1756-L8x. Rockwell fornisce un toolkit di migrazione che converte automaticamente la maggior parte della logica ladder. La logica discreta semplice viene convertita senza problemi. I cicli PID, le istruzioni MSG e i trasferimenti di blocco (BTR/BTW) richiedono una rielaborazione manuale.Costo: un singolo chassis ControlLogix, processore, alimentatore e modulo di comunicazione ha un prezzo di listino compreso tra 5.000 e 8.000 dollari. La migrazione completa di un armadio rack per un sistema di medie dimensioni (128 punti I/O) costa tra 30.000 e 60.000 dollari, tra componenti e progettazione. Migrazione di CompactLogix CompactLogix (serie 5069-L3x o 5069-L4x) rappresenta l'alternativa più economica, con un costo compreso tra 2.000 e 4.000 dollari per processore. I moduli I/O 5069 costano circa il 30% in meno rispetto ai moduli 1756.Compromessi:· CompactLogix supporta un numero inferiore di punti I/O per chassis· Nessuna funzionalità DH+ o I/O remoto integrata: richiede moduli di comunicazione specifici.· Il backplane 5069 non supporta i moduli adattatori 1771: è necessario un I/O completamente nuovo.Per sistemi PLC-5 di piccole e medie dimensioni (con meno di 128 punti I/O), CompactLogix rappresenta la scelta più sensata. Per sistemi di grandi dimensioni con un numero significativo di I/O analogici o reti ControlNet/RIO esistenti, la soluzione ControlLogix consente di evitare problemi di integrazione.La realtà delle migrazioni Alcuni fornitori presentano la migrazione di un PAC come una sostituzione immediata. Non è così. Il backplane, gli I/O, l'alimentatore e l'ambiente di programmazione cambiano tutti. L'unica cosa che rimane è il cablaggio di campo. È necessario prevedere un budget per la sostituzione completa del sistema. Dove trovare i pezzi di ricambio oggi I componenti PLC-5 e 1771, nuovi ma provenienti da vecchie scorte, stanno scomparendo dai canali di distribuzione tradizionali. Rockwell non li produce più. Le scorte rimanenti si trovano nella rete di distributori indipendenti e di surplus.La migliore strategia di approvvigionamento: acquistare da uno specialista di ricambi per l'automazione industriale con un inventario collaudato. Su tztechio.com, la categoria Allen-Bradley offre processori PLC-5 selezionati, moduli I/O 1771, alimentatori e chassis, inclusi i processori 1785-L80B e 1785-L40B, i moduli I/O 1771-IBD e 1771-OB e moduli difficili da reperire come l'ingresso per termocoppie 1771-IXE. Sono inoltre disponibili componenti PLC per altre piattaforme legacy. Cosa accumulare ora Se gestite sistemi PLC-5, la fornitura si riduce ogni trimestre. Ordine di priorità:1. Alimentatore 1771-PS7: punto di guasto più frequente. Tenerne due a magazzino per ogni chassis attivo.2. Processore 1785-L80B o L40B: una CPU di riserva ogni due sistemi. Acquistare unità testate con circuito di backup a batteria verificato.3. Batterie 1770-XY: acquistare una confezione da dodici. Sostituirle ogni dodici mesi su tutti i sistemi.4. 1771-IBD e 1771-OB: due unità per ciascun modello per sistema. Presentano il più alto tasso di guasto tra i moduli I/O.5. 1771-IXE o altri moduli di ingresso analogico: un ricambio per tipo di modulo. I più difficili da reperire.6. Telaio 1771: un backplane di ricambio per ogni dimensione del sistema. Un telaio incrinato richiede un ricablaggio completo.7. Supporto di installazione e licenza di RSLogix 5: se non li possiedi, procuratene subito una copia con licenza. Quando il tuo laptop di programmazione smetterà di funzionare, non potrai configurarne uno nuovo. Cosa significa questo per la tua pianta Il PLC-5 non tornerà. Rockwell non lo riproporrà. Ogni giorno che passa, i pezzi di ricambio diventano sempre più difficili da trovare e più costosi. Il direttore dello stabilimento che dice "passeremo al nuovo sistema l'anno prossimo" lo ripete da cinque anni. La CPU del modulo di refrigerazione che ho sostituito alle 23:00 di quel martedì sera era la stessa che lo stabilimento aveva in programma di sostituire nel 2019.Tenete sempre dei pezzi di ricambio. Cambiate le batterie. Effettuate la manutenzione del vostro laptop RSLogix 5. E quando avrete a disposizione il budget per una migrazione, fatela prima che il PLC-5 si guasti, non dopo. Una migrazione controllata è sempre preferibile a una sostituzione d'emergenza.-------------------------------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).
  • PLC Fuji Electric MICREX: Opzioni di migrazione per sistemi a fine ciclo di vita
    PLC Fuji Electric MICREX: Opzioni di migrazione per sistemi a fine ciclo di vita Jul 14, 2026
     Fuji Electric Fuji Electric è stata una forza dominante nell'automazione industriale in Giappone e nel Sud-est asiatico per decenni, con la sua famiglia di PLC MICREX installata in migliaia di stabilimenti che si occupano di lavorazione alimentare, movimentazione materiali e trattamento delle acque. Ma il panorama è cambiato. Fuji Electric ha consolidato la sua gamma di controllori programmabili attorno alle piattaforme SPH5000 e SPH3000M, e le generazioni precedenti – le serie MICREX-SX SPH200/300/500, la famiglia MICREX-NX e i primi sistemi SPH1000 – hanno tutte raggiunto o stanno per raggiungere la fine del loro ciclo di vita.Se gestite una linea di produzione basata su uno di questi controller obsoleti, vi trovate di fronte a un dilemma industriale ben noto: continuare a reperire pezzi di ricambio sul mercato dell'usato o avviare un progetto di migrazione. Nessuna delle due opzioni è priva di rischi. La risposta giusta dipende dalla specifica revisione hardware, dal numero di I/O, dalla tolleranza ai tempi di inattività e dal piano di produzione a lungo termine.Ecco le cinque domande più frequenti che gli ingegneri si pongono quando si rendono conto che il loro sistema Fuji MICREX non è più completamente supportato. Le risposte sono specifiche per ogni modello e basate su ciò che è effettivamente disponibile nel 2026. 1. Quali modelli di Fuji Electric MICREX sono obsoleti? Fuji Electric ha pubblicato avvisi ufficiali di fine ciclo di vita per diverse famiglie di microcontrollori MICREX. Ecco la situazione attuale a metà del 2026:Serie MICREX-SX SPH200 (Fuori produzione - Nessun supporto da parte dell'azienda)L'SPH200 era il PLC modulare entry-level di Fuji nella linea MICREX-SX. I modelli di CPU come l'NP1FH-200 e l'NP1PH-200 sono stati dismessi più di dieci anni fa. Fuji ha smesso di accettare ordini di riparazione per queste CPU nel 2019. Se avete un SPH200 sulla vostra linea, state già utilizzando le scorte di ricambio disponibili sul mercato.Serie MICREX-SX SPH300 (Fuori produzione - Supporto terminato)Il modello SPH300 (CPU modelli NP1FH-300, NP1PH-300, NP1PS-300) era il cavallo di battaglia di fascia media della famiglia MICREX-SX. Ufficialmente fuori produzione dal 2020, il periodo di supporto post-cessazione di produzione, della durata di cinque anni, si è ormai concluso in tutte le regioni. In Giappone e in alcune zone del Sud-est asiatico, la riparazione presso centri di assistenza per casi urgenti potrebbe essere ancora disponibile tramite distributori autorizzati con vecchie scorte di schede CPU di ricambio, ma i tempi di attesa si sono allungati da settimane a mesi.Serie MICREX-NX (obsoleta - nessun supporto)La famiglia MICREX-NX precede la linea MICREX-SX e utilizza un backplane e un fattore di forma I/O completamente diversi. Modelli come le unità CPU NX-32, NX-64 e NX-128 sono fuori produzione dai primi anni 2000. I pezzi di ricambio sono disponibili solo tramite intermediari o rivenditori di materiale in eccedenza.Serie MICREX-SX SPH500 (Fine ciclo di vita, ancora attiva)La SPH500 (modelli CPU NP1PH-500, NP1PS-500) condivide lo stesso fattore di forma del backplane della SPH1000 e della SPH3000M, ma Fuji la sta gradualmente dismettendo a favore della SPH5000M. Si prevede che il supporto di fabbrica terminerà completamente entro il 2028. Fuji produce ancora moduli CPU di ricambio per i contratti di garanzia, ma i prezzi delle nuove unità sono aumentati del 30-40% dal 2023 a causa del calo dei volumi di produzione.Serie MICREX-SX SPH1000 (Dismissione graduale del supporto)La SPH1000 (modelli CPU NP1PS-1000, NP1PH-1000) colma il divario tra la vecchia MICREX-SX e l'attuale architettura SPH5000. Fuji vende ancora queste CPU, ma i tempi di consegna per gli ordini di fabbrica si sono allungati fino a 12-16 settimane. Fuji raccomanda la SPH5000M come sostituzione diretta per i nuovi progetti.Punto chiave: se la tua CPU è una SPH200 o SPH300, il supporto di fabbrica è terminato. Gli utenti di SPH500 e SPH1000 hanno una finestra di migrazione più ristretta, che si aggira intorno ai 12-24 mesi a seconda della regione.---2. Posso sostituire direttamente un MICREX-SX con un SPH? Questa è la domanda più frequente posta dagli ingegneri che gestiscono le linee di produzione Fuji. In breve: dipende dalla generazione della CPU.Compatibilità fisica — Moduli I/OLa buona notizia è che Fuji Electric ha mantenuto lo stesso fattore di forma del backplane per tutte le famiglie SPH200, SPH300, SPH500, SPH1000, SPH3000M e SPH5000M. I moduli I/O esistenti, come i moduli di ingresso digitali quali NP1X32-DC24, i moduli analogici come NP1A04-AD e i moduli speciali come NP1CN1 (T-LINK), NP1CN2 (FL-net) e NP1CN3 (PROFIBUS), possono essere rimossi dal vecchio rack e collegati direttamente a un nuovo rack SPH5000M. Il protocollo del bus I/O è elettricamente compatibile tra queste generazioni, rendendo fisicamente possibile la sostituzione della sola CPU.CPU e firmware: non è possibile sostituirli direttamente.Il problema risiede nel modulo CPU e nell'ambiente di programmazione. Una CPU SPH5000M (modello NP1PS-5000M o NP1PH-5000M) non è in grado di eseguire i file di progetto di SX-Programmer compilati per un SPH200 o SPH300 senza significative modifiche. Il set di istruzioni si è ampliato tra le generazioni. Le mappe di memoria per le aree di comunicazione T-LINK e FL-net sono cambiate. La gestione degli interrupt e la pianificazione delle attività che funzionavano sull'SPH300 potrebbero comportarsi in modo diverso sull'SPH5000M.In pratica, questo significa che è possibile mantenere il cablaggio di campo, il rack I/O, gli alimentatori e i moduli base. Sarà necessario riscrivere la logica applicativa in Standard SX-Programmer o nel più recente ambiente NP (Nano Programming) e convalidarla nuovamente.Percorso pratico di accesso rapidoIl percorso di migrazione più semplice è da SPH1000 a SPH5000M. Se si dispone di un SPH1000 che esegue progetti SX-Programmer standard compilati con la versione 6.x o successiva, la conversione prevede la ricompilazione del progetto, la verifica della configurazione della comunicazione e la sostituzione del modulo CPU. Per gli utenti di SPH200/300 con progetti SX-Programmer più vecchi, versioni 3.x/4.x, è prevista la riscrittura completa del programma.---3. Quale software di programmazione è compatibile con i PLC Fuji di vecchia generazione rispetto a quelli di nuova generazione? La compatibilità del software è spesso il fattore determinante in qualsiasi migrazione MICREX. L'utilizzo di una versione errata del software può danneggiare i file di progetto o impedire completamente la comunicazione con la CPU.Programmatore SX (modelli precedenti: SPH200/300/500)Il software originale SX-Programmer, in genere dalle versioni 3.x alla 5.x, è l'unico in grado di compilare e scaricare la logica sulle CPU SPH200 e SPH300. Funziona su Windows XP fino a Windows 7 (32 bit). Non si installa correttamente su Windows 10 o 11 senza una macchina virtuale. La comunicazione avviene tramite il protocollo bus SX su RS-232C o adattatori da USB a seriale con il cavo NP1W-CN1. Se è necessario effettuare la manutenzione di una linea SPH200 o SPH300, è indispensabile utilizzare un PC dedicato con Windows 7 e SX-Programmer versione 5.2 o successiva.Programmatore SX standard (transizione — SPH1000/SPH3000M)SX-Programmer V6.x e V7.x standard supportano le revisioni firmware di SPH1000, SPH3000M e delle prime versioni di SPH5000M. Funziona su Windows 7 e Windows 10 (64 bit) e utilizza un formato di file di progetto diverso (.sxp rispetto al precedente .sxc). I progetti creati nelle versioni V3.x/V4.x devono essere ricreati manualmente: non è disponibile un'utilità di conversione automatica. Questa versione ha inoltre introdotto i file di configurazione del dispositivo per i moduli EtherNet/IP e PROFINET. Se il sistema precedente utilizzava T-LINK o FL-net, sarà necessario riconfigurare i parametri di comunicazione da zero.Software NP (Nano Programmazione) (Attualmente — SPH5000M)L'ambiente di programmazione attuale di Fuji Electric, NP Software, supporta i processori SPH5000M e SPH3000M con il firmware più recente. Funziona su Windows 10 e Windows 11 (64 bit) e offre editor per testo strutturato (ST), diagrammi a contatti (LD) e diagrammi a blocchi funzionali (FBD). NP Software non supporta in alcun modo le CPU SPH200, SPH300 o SPH500: la connessione a queste CPU più vecchie fallirà durante la fase di handshake della comunicazione. I progetti NP non sono retrocompatibili con Standard SX-Programmer.CPU legacy | Software richiesto | Percorso di migrazioneSPH200/300 | SX-Programmer V3-V5 | Riscrizione completa in Standard SX-Programmer o NPSPH500 | SX-Programmer V5+ | Standard SX-Programmer V6/V7 → esporta in NPSPH1000 | Programmatore SX standard V6/V7 | Ricompila in NP + convalida nuovamenteSPH5000M | Software NP (attuale) | Piattaforma attuale: nessuna migrazione necessaria---4. Qual è il costo della migrazione rispetto all'approvvigionamento di parti usate? È nel costo che si fanno i conti veri, e raramente la situazione è così chiara come suggeriscono le brochure dei fornitori.Reperimento di ricambi usati: la soluzione a breve termineSul mercato dell'usato, una CPU SPH300 (NP1PH-300) ha un prezzo che varia dai 150 ai 400 dollari, a seconda delle condizioni e della revisione. Una CPU SPH500 usata costa dai 350 ai 700 dollari. I moduli I/O sono più economici: dai 30 agli 80 dollari per gli ingressi digitali, dagli 80 ai 200 dollari per i moduli analogici.A prima vista, la sostituzione di una singola CPU sembra conveniente. Il rischio, tuttavia, è quello di acquistare un componente con ore di funzionamento sconosciute, conservato in condizioni non controllate e senza alcuna garanzia oltre alla semplice dicitura "testato all'accensione". Abbiamo riscontrato casi di acquirenti che hanno ricevuto CPU con contatti della batteria corrosi, versioni del firmware obsolete o moduli che, pur avendo superato un test di laboratorio, si sono guastati dopo tre settimane di vibrazioni in ambiente di produzione. Se la vostra linea di produzione è attiva 24 ore su 24, 7 giorni su 7, e i tempi di inattività costano oltre 5.000 dollari all'ora, un guasto imprevisto di una CPU usata può vanificare qualsiasi apparente risparmio.Migrazione: il percorso a lungo termineUna migrazione completa da un SPH300 a un SPH5000M ha in genere un costo compreso tra 8.000 e 18.000 dollari per armadio, considerando solo l'hardware (CPU, scheda di memoria, alimentatore, moduli di comunicazione). La manodopera per la programmazione, la riprogettazione del pannello e la messa in servizio aggiunge un costo compreso tra 5.000 e 12.000 dollari per armadio, a seconda della complessità del programma.Per un'unità skid per la lavorazione degli alimenti con 256 punti I/O e un processore SPH500, il budget per una migrazione completa si aggira tra i 15.000 e i 20.000 dollari. Per una linea di trattamento delle acque con 512 punti e diverse CPU SPH300 su T-LINK, il costo previsto è compreso tra i 25.000 e i 40.000 dollari.Il calcolo del punto di pareggioIl punto di pareggio si raggiunge quando si sostituisce una CPU critica più di una volta. Si acquista un SPH300 usato per 350 dollari, funziona per 14 mesi, si guasta e se ne acquista un altro per 400 dollari più 150 dollari di spedizione d'emergenza: si arriva a una spesa di 900 dollari, senza alcuna garanzia che la terza unità duri più a lungo. A quel punto, il costo della migrazione appare come un investimento in affidabilità.Per gli impianti che utilizzano sistemi MICREX-NX, l'unica opzione è l'utilizzo di componenti usati, poiché Fuji non produce più componenti compatibili. La migrazione richiede la sostituzione dell'intero backplane e dell'infrastruttura I/O, con un conseguente aumento dei costi a oltre 30.000 dollari per armadio.fattori regionaliIn Giappone e nel Sud-est asiatico, i ricambi usati per le macchine Fuji MICREX costano dal 15% al ​​25% in meno rispetto al Nord America o all'Europa, a causa della maggiore base installata. In Medio Oriente, in particolare negli Emirati Arabi Uniti, in Arabia Saudita e negli impianti di trasformazione alimentare del Qatar, i ricambi Fuji hanno un prezzo maggiorato del 30-40% perché la maggior parte deve essere importata dal Giappone o da Singapore con tempi di consegna di 4-6 settimane.---5. Dove posso trovare pezzi di ricambio per i vecchi sistemi MICREX? Quando il supporto della casa madre viene a mancare, il mercato secondario diventa essenziale. È qui che gli ingegneri si riforniscono di pezzi di ricambio per le stampanti Fuji MICREX nel 2026.Fornitori specializzati di componenti per l'automazionePer un'ampia gamma di CPU Fuji MICREX, moduli I/O, alimentatori e moduli di comunicazione, la soluzione migliore è rivolgersi a un fornitore specializzato in componenti per l'automazione industriale come TZ Techio, che offre componenti nuovi di vecchia produzione e usati testati per le famiglie SPH200, SPH300, SPH500, SPH1000 e SPH3000M. Questi fornitori in genere testano ogni modulo prima di metterlo in vendita e offrono una garanzia di 30 giorni.Broker giapponesi di surplusAziende come Nippon Avionics e Marubun, insieme a rivenditori regionali di surplus a Osaka e Nagoya, sono i principali centri di smistamento per le apparecchiature Fuji dismesse. I prezzi sono competitivi se si acquista direttamente, ma è necessario conoscere la lingua giapponese e avvalersi di uno spedizioniere. Si consiglia un ordine minimo di 3-5 unità per le CPU.Piattaforme anticheYahoo! Japan Auctions e Mercari Japan sono i mercati più forniti per i componenti Fuji MICREX usati, ma richiedono un servizio di acquisto tramite intermediario (Buyee, FromJapan). Stimiamo che il 60-70% di tutti i componenti PLC Fuji usati passi attraverso i canali nazionali giapponesi prima di comparire negli annunci internazionali. Quando un modulo arriva su eBay o Alibaba, il suo prezzo è in genere aumentato del 50-100%.Cosa accumulareSe prevedi di mantenere in funzione un sistema MICREX legacy per altri 3-5 anni, dai la priorità a:1. Modulo CPU: il componente più soggetto a guasti e più difficile da reperire nel tempo.2. Modulo di backup a batteria (basato su CR123A): invecchia sullo scaffale e si guasta silenziosamente3. Moduli di comunicazione (T-LINK NP1CN1, FL-net NP1CN2) — non sono disponibili sostituti.4. Modulo di alimentazione: i condensatori elettrolitici invecchiano indipendentemente dal tempo di funzionamento.---Guida decisionale: migrare o reperire i pezzi di ricambio? Utilizza questa tabella per valutare la tua situazione specifica. Non esiste una risposta univoca adatta a tutte le piante.Fattore | Migrazione a SPH5000M | Fonte di ricambi usatiCPU attuale | SPH500 o successiva | SPH200/300 o MICREX-NXConteggio I/O | Oltre 128 punti | Meno di 128 puntiCriticità della linea | Disponibilità richiesta 24 ore su 24, 7 giorni su 7 | Linea non critica o di backupFinestra di supporto | Necessaria garanzia, supporto di fabbrica | Possibilità di tollerare tempi di inattività non pianificatiOrizzonte di budget | ROI sull'affidabilità superiore a 5 anni | Orizzonte temporale di 12-18 mesiGeografia | Nord America, Europa, Medio Oriente | Giappone, Sud-est asiatico (buona disponibilità di ricambi)Stato del software | Possiedo SX-Programmer V6+ standard | Sto utilizzando la versione precedente di SX-Programmer V3-V5Costo CPU di ricambio | Non disponibile (nuovo) | Meno di 300 dollari ciascunoTolleranza al rischio | Bassa: non può assorbire guasti casuali | Alta: può effettuare lo scambio e il ripristinoPer gli impianti che utilizzano CPU SPH200 o SPH300 con meno di 128 punti I/O su linee non critiche, l'approvvigionamento di componenti usati è una soluzione valida per i prossimi 18-24 mesi. È consigliabile accumulare due CPU di riserva, alcuni moduli I/O e batterie di backup. Monitorare trimestralmente il mercato delle eccedenze: i prezzi delle CPU SPH300 sono in aumento dell'8-12% all'anno a causa della contrazione dell'offerta.Per tutti gli altri scenari, in particolare per gli utenti di SPH500 o SPH1000 in Nord America, Medio Oriente o Europa, i calcoli per la migrazione favoriscono l'SPH5000M. La finestra temporale per una migrazione ordinata e pianificata si sta restringendo. Se avete bisogno di reperire ricambi specifici Fuji MICREX o di confrontare i prezzi dei moduli nuovi di vecchia produzione, consultate la categoria PLC su TZ Techio o esplorate l'inventario più ampio dell'automazione industriale. Una catena di fornitura affidabile per l'hardware legacy, o un percorso di migrazione chiaro verso le piattaforme attuali, fa la differenza tra un aggiornamento programmato e un arresto di emergenza.-----------------------------------------------------------------------------------------------------------------🏢 Informazioni su TZ Tech TZ Tech è un fornitore leader di componenti per l'automazione industriale, l'elettronica, la strumentazione e le telecomunicazioni. Siamo specializzati nell'approvvigionamento di stock di distributori pronti per la spedizione, il che ci consente di offrire prezzi altamente competitivi e tempi di consegna brevi. Grazie al nostro ampio inventario, siamo in grado di reperire anche componenti rari e fuori produzione, difficili da trovare altrove. 🛡️ Il nostro impegno per la qualità Sappiamo che la qualità è la vostra priorità assoluta. Ogni componente viene sottoposto a un rigoroso processo di selezione e ispezione, in modo che possiate acquistare con la massima tranquillità. Per i ricambi obsoleti o fuori produzione, crediamo nella massima trasparenza e vi forniremo sempre una descrizione onesta e accurata delle condizioni del prodotto. Inoltre, tutti i ricambi nuovi sono coperti da una garanzia completa di 1 anno. ✉️ Contattaci  Avete un progetto o vi serve un componente? Inviateci la vostra richiesta oggi stesso! Il nostro team si impegna a fornirvi una risposta rapida entro 6 ore (esclusi i fine settimana).
1 2 3 4 5
Un totale di 5pagine
sottoscrivi

Continua a leggere, rimani aggiornato, iscriviti e ti invitiamo a dirci cosa ne pensi.

invia
Diritto d'autore 2026 @ TZ TECH Co., LTD. .Tutti i diritti riservati Disclaimer: Non siamo un distributore autorizzato o un distributore del produttore del prodotto di questo sito Web. Il prodotto potrebbe avere codici data più vecchi o essere una serie precedente rispetto a quella disponibile direttamente dalla fabbrica o dai rivenditori autorizzati. Poiché la nostra azienda non è un distributore autorizzato di questo prodotto, la garanzia del produttore originale non si applica. Anche se molti prodotti DCS PLC avranno già installato il firmware, la nostra azienda non garantisce se un prodotto DSC PLC avrà o meno firmware e , se dispone di firmware, se il firmware è il livello di revisione necessario per la tua applicazione. La nostra azienda inoltre non fornisce alcuna garanzia in merito alla capacità o al diritto dell'utente di scaricare o ottenere in altro modo il firmware per il prodotto dalla nostra azienda, dai suoi distributori o da qualsiasi altra fonte. La nostra azienda non garantisce inoltre il diritto dell'utente di installare tale firmware sul prodotto. La nostra azienda non otterrà né fornirà firmware per tuo conto. È tuo obbligo rispettare i termini di qualsiasi contratto di licenza con l'utente finale o documento simile relativo all'ottenimento o all'installazione del firmware.

Mappa del sito | blog | XML | politica sulla riservatezza

lasciate un messaggio

lasciate un messaggio
Se sei interessato ai nostri prodotti e vuoi conoscere maggiori dettagli, lascia un messaggio qui, ti risponderemo il prima possibile.
invia

Casa

Prodotti

whatsApp

contatto

LE TUE IMPOSTAZIONI DEI COOKIE

Inoltre, con il tuo permesso, vogliamo inserire cookie per rendere la tua visita e l'interazione con slOC più personale. Per questo utilizziamo cookie analitici e pubblicitari. Con questi cookie noi e terze parti possiamo tracciare e raccogliere il tuo comportamento su Internet all'interno e all'esterno di super-instrument.com. In questo modo noi e terzi adattiamo super-instrument.com e le pubblicità al tuo interesse. Facendo clic su Accetta accetti questo. Se rifiuti, utilizziamo solo i cookie necessari e purtroppo non riceverai alcun contenuto personalizzato. Ti invitiamo a visitare la nostra Cookie policy per maggiori informazioni o per modificare il tuo consenso in futuro.

Accept and continue Decline cookies